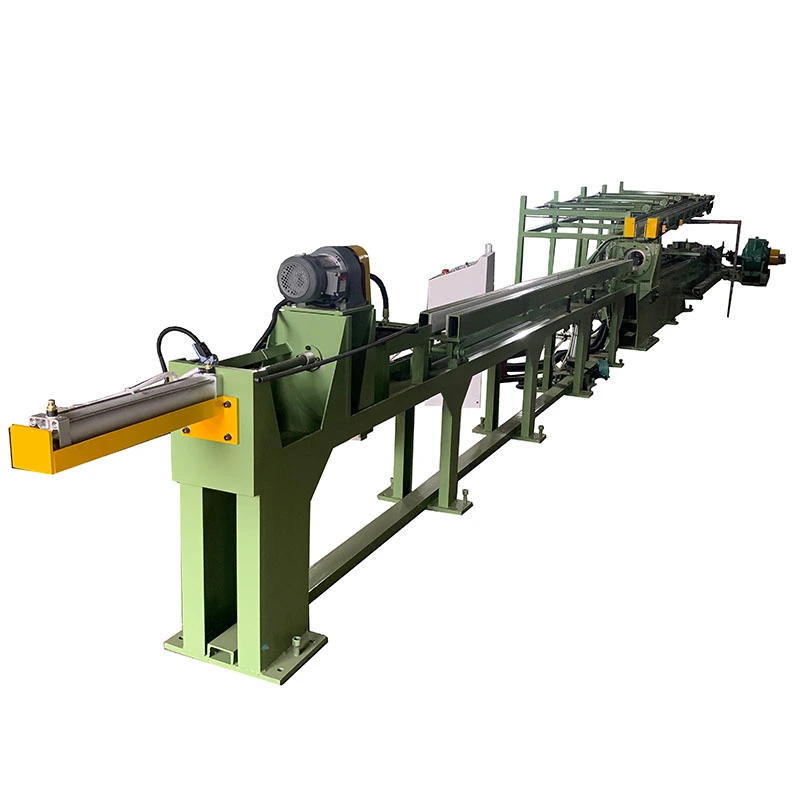
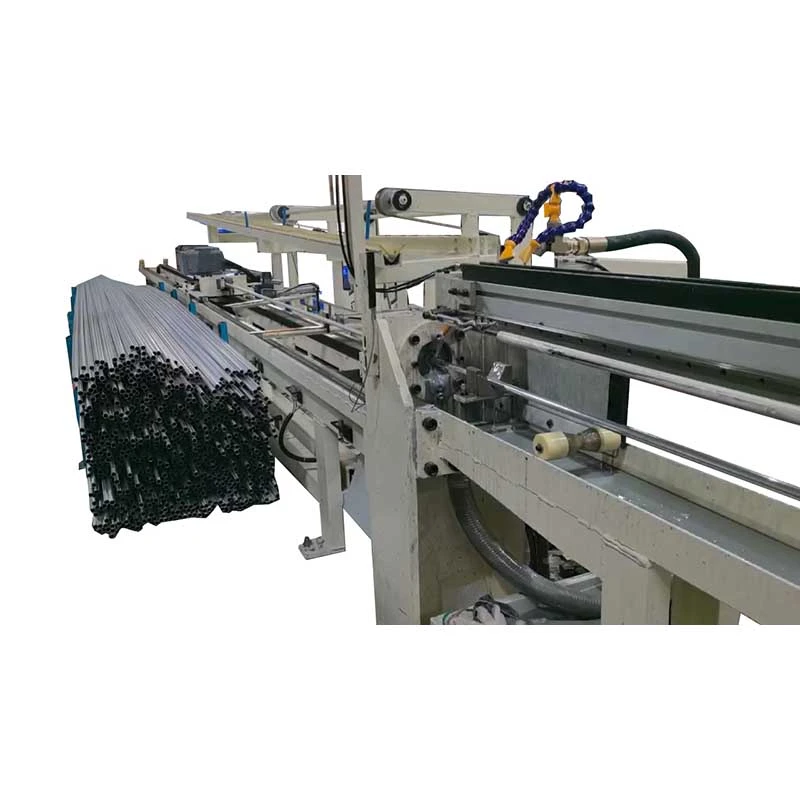
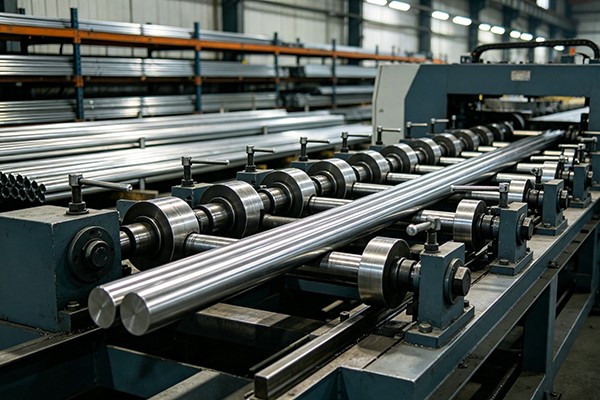
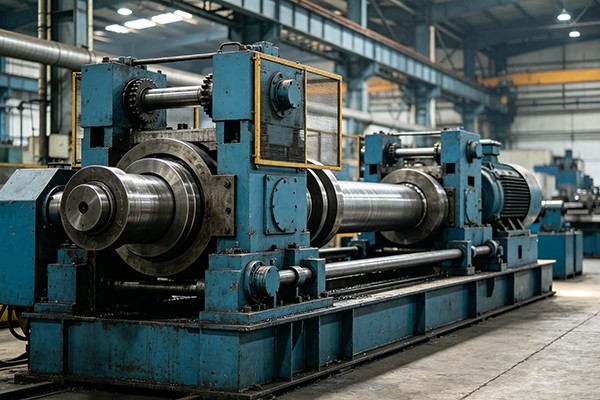
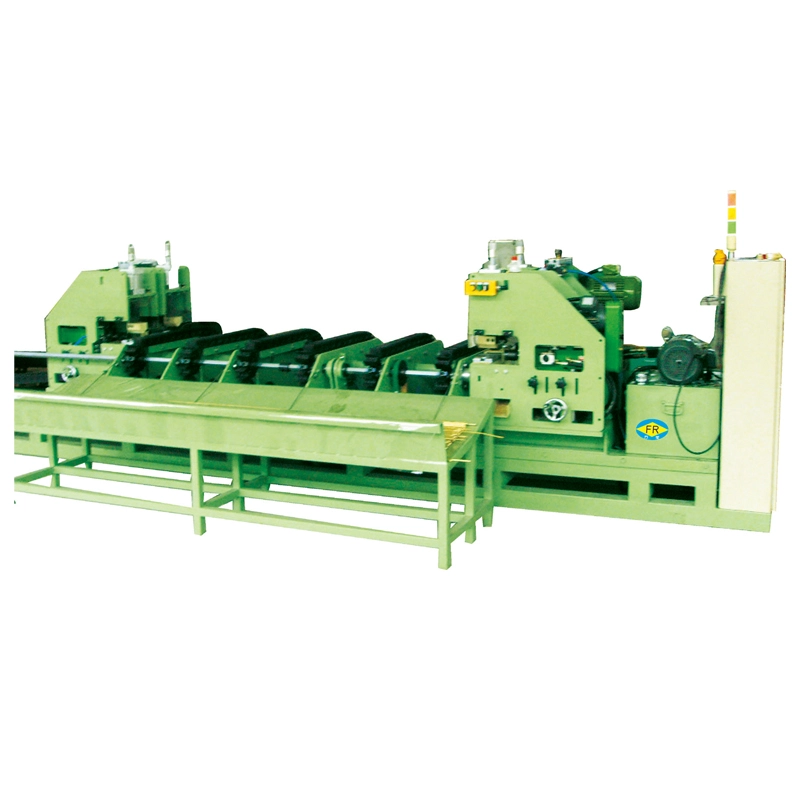
Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.
Nhà sản xuất máy kéo cuộn để sản xuất dây chính xác
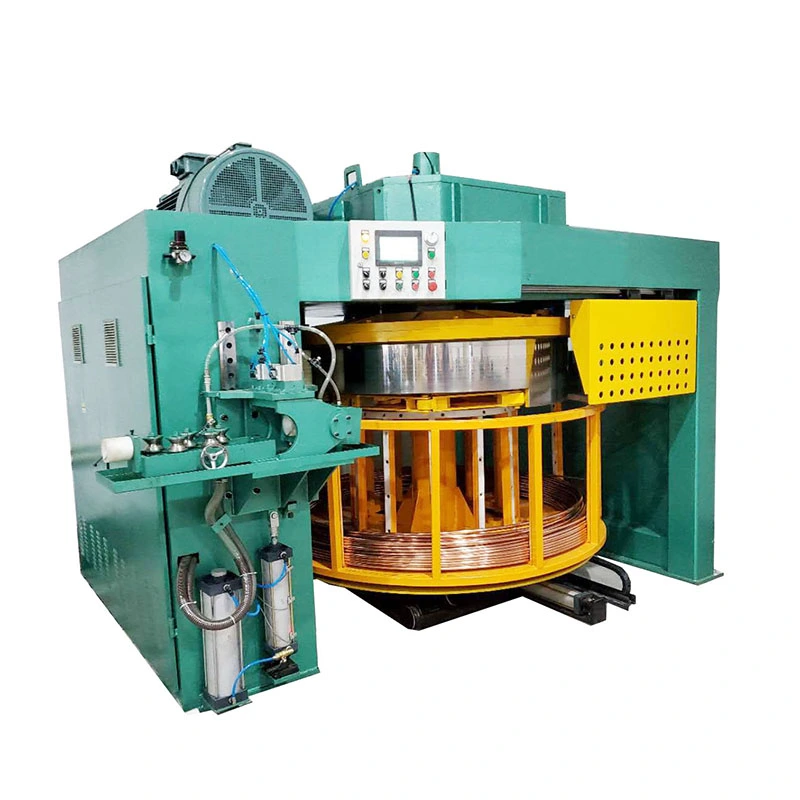
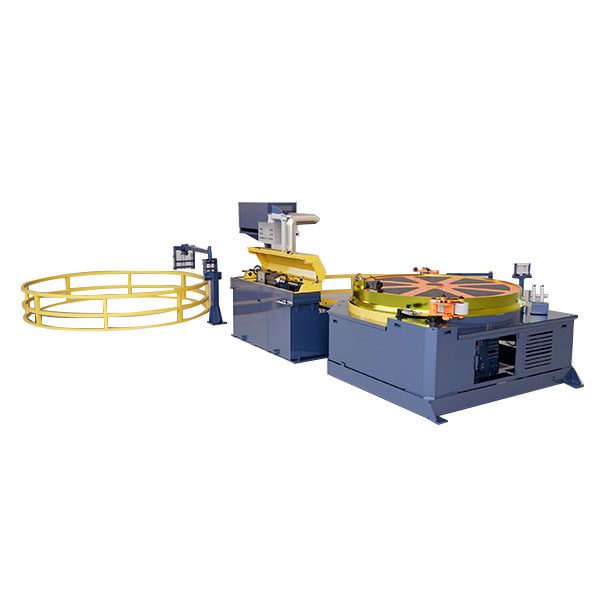
Việc kéo các ống hoặc dây dài đòi hỏi vật liệu phải liên tục trong suốt quá trình kéo và cuộn. Không giống như bàn kéo thông thường dành cho các thanh có chiều dài cố định, máy kéo cuộn phải điều khiển việc kéo, dẫn hướng, căng và cuốn lên cùng một lúc. của FangRongMáy vẽ cuộncó sẵn trong các cấu hình dọc và đảo ngược, với đường kính nắp từφ250mm đến φ2200mmvà vẽ tốc độ từ80–400m/phút, tùy thuộc vào mô hình và vật liệu.
Kiểm soát lực căng ở tốc độ kéo cao
Ở tốc độ dây chuyền cao hơn, độ căng không ổn định có thể dẫn đến cuộn dây bị lỏng, ống lồng, bước cuộn không đều hoặc nạp nguyên liệu không đều. Đơn giản chỉ cần tăng tốc độ động cơ không giải quyết được những vấn đề này. FangRong sử dụng mộtcánh tay vũ công và điều khiển cao độ có thể lập trìnhđể phối hợp sức căng của vật liệu với tốc độ cuộn dây, cho phép hệ thống cuốn theo những thay đổi trong đường vẽ.
Điều này đặc biệt quan trọng đối với các sản phẩm đồng và nhôm mềm. Lực căng cuộn quá mức có thể làm biến dạng vật liệu và làm cho cuộn dây thành phẩm khó bung ra trong bước sản xuất tiếp theo.
Bản vẽ và cuộn dây phải phù hợp.Để sản xuất cuộn dây liên tục, hệ thống tiếp nhận cần tuân theo tốc độ kéo thực tế và tình trạng vật liệu. Chạy hệ thống cuộn dây quá nhanh hoặc tạo lực căng quá mức có thể ảnh hưởng đến cuộn dây đã hoàn thiện.
Máy vẽ cuộn ngược và dọc
FangRong cung cấp cả cấu hình kéo cuộn ngược và dọc. Mô hình đảo ngược từFR-D250 đến FR-D2200có thể xử lý đường kính ống lên tới 25 mm. Tùy thuộc vào kiểu máy, động cơ cuốn có công suất 5,5–7,5kW, với bộ giảm tốc dòng WPO, ép vật liệu bằng khí nén và 5–10 nhóm bộ phận làm thẳng trước con lăn chéo.
Những máy này được sử dụng để xử lý ống liên tục trong đó vật liệu cần được dẫn hướng và kiểm soát trước khi đi vào phần cuộn dây. Bộ phận làm thẳng trước giúp chuẩn bị vật liệu để cuộn dây ổn định hơn.
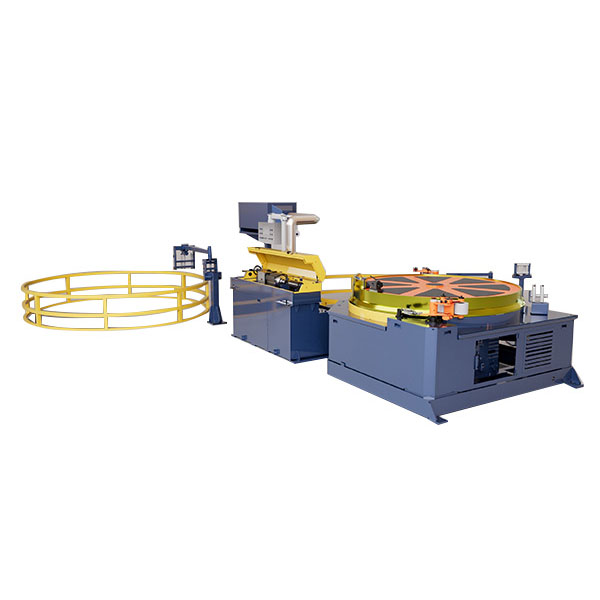
Các mô hình dọc, bao gồm cảFR-250 đến FR-1800phạm vi, sử dụng bánh răng sâu WPO hoặc bộ giảm tốc bánh răng cứng và có thể đạt tốc độ kéo lên tới200m/phút. Cách bố trí phụ thuộc vào vật liệu đến, đường kính ống hoặc dây, kích thước cuộn dây yêu cầu, không gian lắp đặt sẵn có và các yêu cầu xử lý tiếp theo.
Kiểu đảo ngượcFR-D250–FR-D2200 Đường kính ống lên tới 25 mm Động cơ nâng 5,5–7,5kW
Loại dọcFR-250–FR-1800 Tốc độ vẽ lên tới 200m/phút WPO hoặc hộp giảm tốc cứng
Làm thẳng trước5–10 nhóm con lăn chéo Có sẵn trên các mẫu được chọn Để cấp cuộn có kiểm soát
Đường kính Capstan và lựa chọn máy
Capct là một bộ phận quan trọng của máy kéo cuộn vì đường kính của nó ảnh hưởng đến cách vật liệu uốn cong khi nó đi qua hệ thống kéo và cuộn. Cấu hình FangRong bao gồm từφ250mm đến φ2200mm, với công suất động cơ khoảng từ5,5/7,5kW đến 90/110kW.
Đường kính mũi khoanφ250–2200mm
Tốc độ vẽ80–400m/phút
Công suất động cơXấp xỉ. 5,5/7,5–90/110kW
Một chiếc capct lớn hơn không phải lúc nào cũng là lựa chọn đúng đắn. Đối với vật liệu mỏng hoặc cứng hơn, bán kính uốn cần thiết, tình trạng bề mặt và kích thước cuộn hoàn thiện có thể quan trọng hơn tốc độ dây chuyền tối đa. Việc lựa chọn phải tính đếncấp vật liệu, đường kính ban đầu, mức giảm trên mỗi lượt, đường kính cuộn thành phẩm và tốc độ kéo yêu cầu.
Mục lựa chọn
Nó ảnh hưởng gì
Tại sao nó quan trọng
Lớp vật liệu
Vẽ hành vi tải và uốn
Đồng và nhôm mềm đòi hỏi phải kiểm soát độ căng cẩn thận
Đường kính bắt đầu
Lực kéo và công suất máy
Xác định phạm vi làm việc cần thiết của máy
Giảm mỗi lượt
Vẽ tải và chu kỳ sản xuất
Ảnh hưởng đến các yêu cầu về động cơ và hệ thống bản vẽ
Đường kính cuộn đã hoàn thành
Sắp xếp cuộn dây và lựa chọn capct
Cần phải phù hợp với việc xử lý và lưu trữ ở hạ lưu
Tốc độ dòng yêu cầu
Tốc độ vẽ và tiếp nhận
Tốc độ cao hơn đòi hỏi độ căng và kiểm soát cuộn dây ổn định hơn
Ứng dụng cho ống và dây liên tục
Bản vẽ cuộn phù hợp với các sản phẩm được cung cấp và sử dụng với chiều dài liên tục hơn là các sản phẩm được cắt riêng lẻ. Các ứng dụng điển hình bao gồmcuộn ống đồng dùng cho điều hòa không khí, dây nhôm dùng để sản xuất cáp và dây thép dùng để sản xuất lò xo.
Máy cũng thích hợp khi vật liệu kéo cần được đưa trực tiếp vào quy trình cuộn dây hoặc lưu trữ. Khi cuộn dây thành phẩm cần có đường kính, hướng cuộn dây hoặc hình thức đóng gói khác nhau,Máy tua lạicó thể được cài đặt sau máy vẽ.
Đối với các sản phẩm liên tục, việc xử lý tiếp theo cần được xem xét trong quá trình lựa chọn máy.Máy vẽ không cần phải tự mình xử lý mọi yêu cầu cuộn dây hoặc đóng gói. Có thể sử dụng bộ quấn lại riêng biệt khi thông số cuộn dây cuối cùng khác với định dạng cuộn tiêu chuẩn của máy vẽ.
Làm thẳng trước và cuộn dây
Tình trạng của vật liệu trước khi quấn có ảnh hưởng trực tiếp đến cuộn dây thành phẩm. Làm thẳng trước, ép vật liệu, bước cuộn và độ căng đều cần được điều chỉnh tùy theo sản phẩm. FangRong định cấu hình các chức năng này tùy theo loại máy và ứng dụng để vật liệu vẫn ổn định khi đi vào phần tiếp nhận.
Đối với các ứng dụng ống, bộ phận làm thẳng trước con lăn chéo giúp kiểm soát vật liệu trước khi nó đến phần cuộn dây. Việc ép bằng khí nén được sử dụng trên các cấu hình đã chọn để giữ cho vật liệu được gắn chặt trong quá trình vận hành liên tục.
Để sản xuất liên tục, nên chọn máy phù hợp với tải trọng bản vẽ thực tế, sức căng vật liệu và hình dạng cuộn dây yêu cầu. Tốc độ vẽ tối đa chỉ là một phần của thông số kỹ thuật. Tính chất vật liệu, độ giảm, đường kính nắp và các yêu cầu của quy trình tiếp theo cũng cần được xem xét.
cácMáy vẽ cuộn ngượckết hợpvẽ và cuộn liên tụccho ống hoặc dây đồng, nhôm, thép không gỉ và thép carbon. Với tốc độ vẽ lên tới400 m/phútvà đường kính ống3–25 mm, nó làm giảm việc cắt, xử lý và lưu trữ trung gian. Trống cuộn có phạm vi từ250–2200 mm. Điều chỉnh tốc độ được kiểm soát tần số duy trì độ căng bản vẽ và chất lượng bề mặt ổn định. Thích hợp choHVAC, điện lạnh, điện, ô tô và ống y tếsản xuất.
Là nhà sản xuất và nhà cung cấp Máy vẽ cuộn ở Trung Quốc, chúng tôi có nhà máy riêng. Nếu bạn có nhu cầu mua máy móc gia công kim loại vui lòng liên hệ với chúng tôi.
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật


 Whatsapp