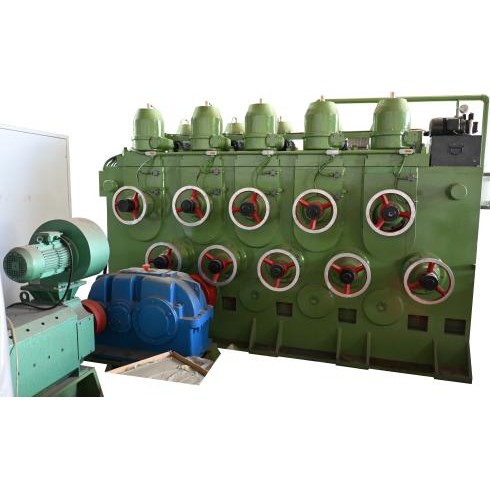
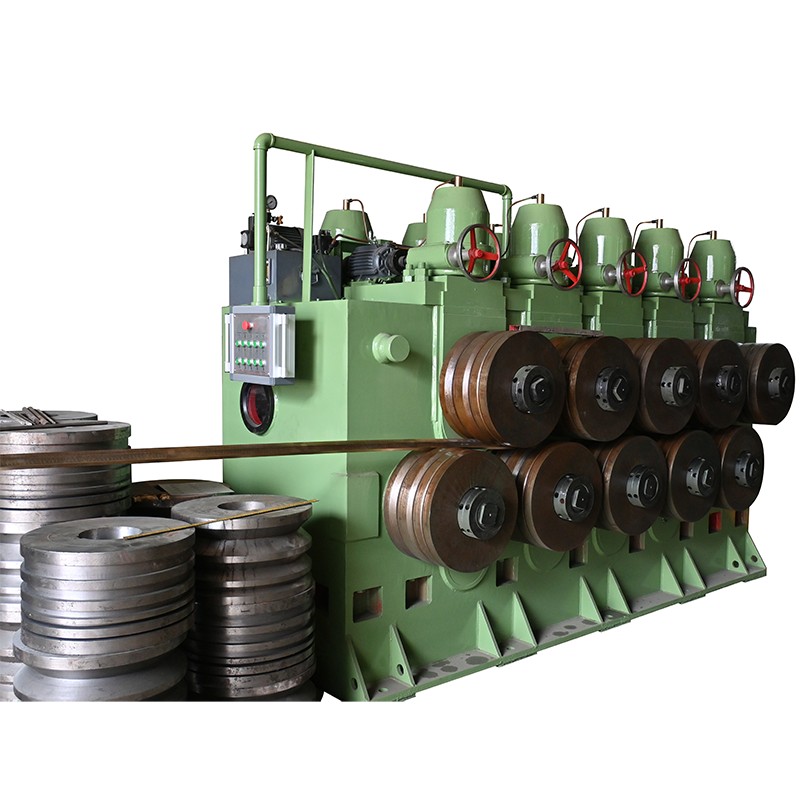
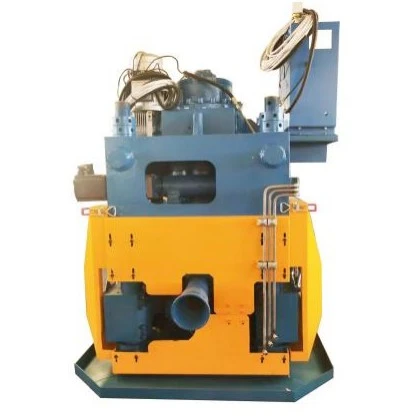
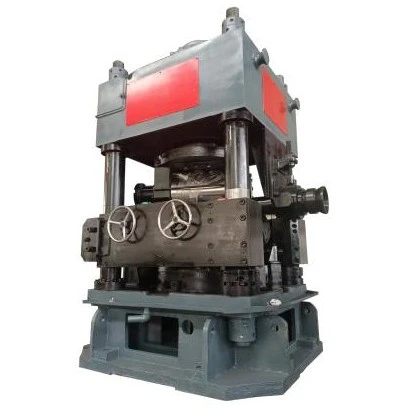
Một ống hoặc thanh có thể rời khỏi quá trình kéo với độ chính xác kích thước tốt nhưng vẫn không đáp ứng được yêu cầu về độ thẳng cuối cùng. Ứng suất dư, biến dạng không đều, độ cứng của vật liệu và hình dạng của mặt cắt ngang đều có thể gây ra hiện tượng uốn cong hoặc biến dạng sau khi vẽ.Phương DungMáy làm thẳngđược cấu hình xung quanh những khác biệt này, bao gồm các ống tròn, thanh, phần có đường kính lớn và các cấu hình không đều thay vì sử dụng một cách bố trí con lăn cho mỗi sản phẩm.
Không phải mọi vấn đề thẳng thắn đều cần một chiếc máy giống nhau
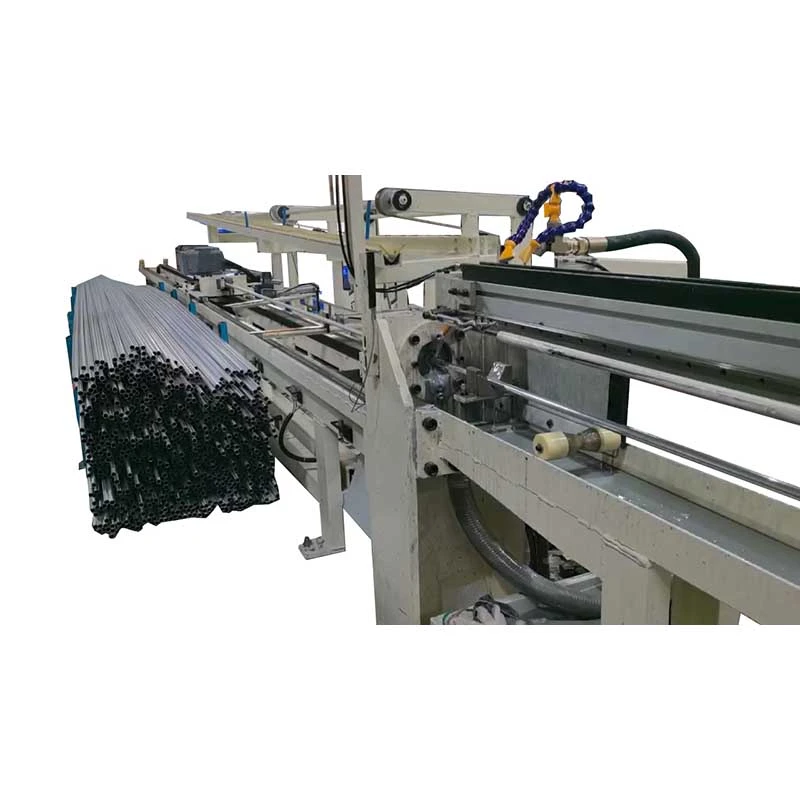
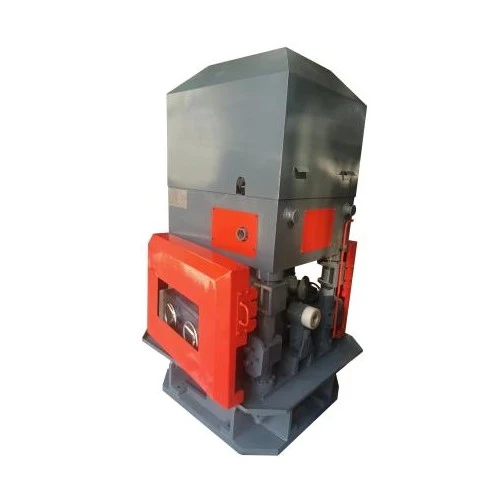
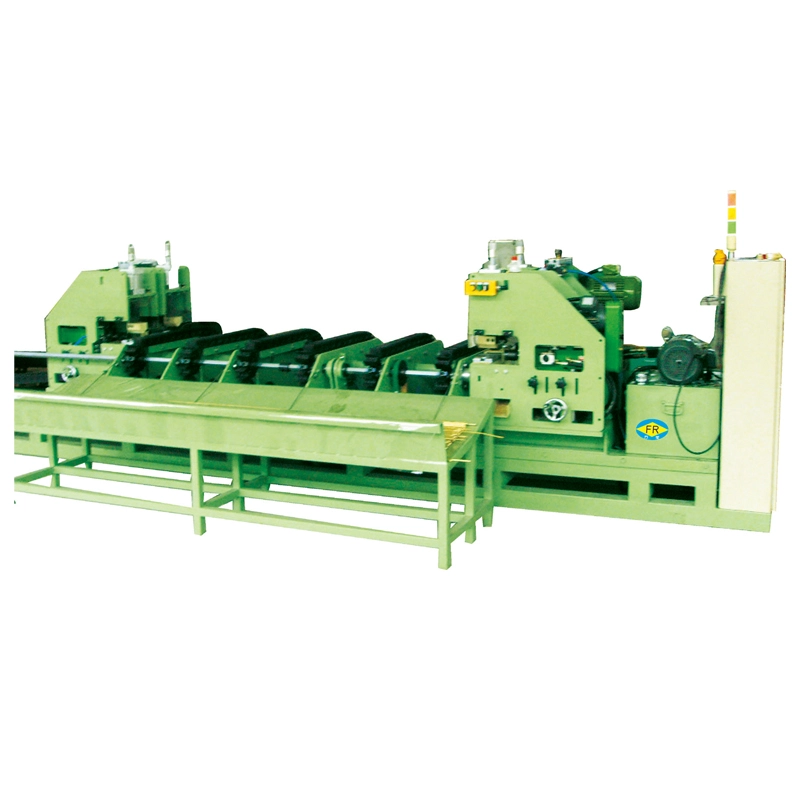
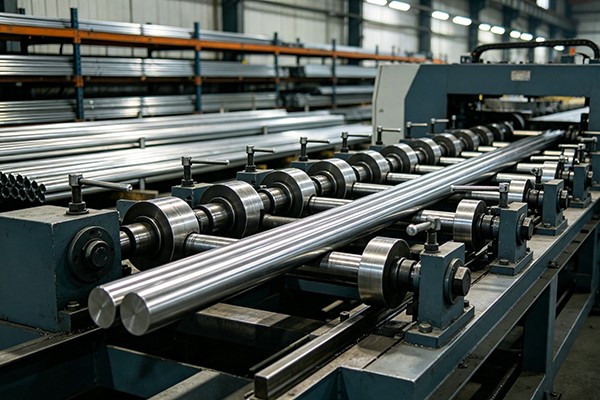
Đối với các ống hoặc thanh tròn vừa và nhỏ, máy nhiều con lăn nằm ngang cung cấp khả năng hiệu chỉnh lặp lại dọc theo chiều dài vật liệu. Các mẫu ngang FangRong FR-20 đến FR-180 có kích thước khoảng φ4–φ180mm và sử dụng 15–17 con lăn. Máy nhiều con lăn đứng mở rộng phạm vi từ FR-20 đến FR-1100 cho các phần lớn hơn nhiều, với đường kính ống lên tới φ1100mm và độ dày thành lên tới 60mm.
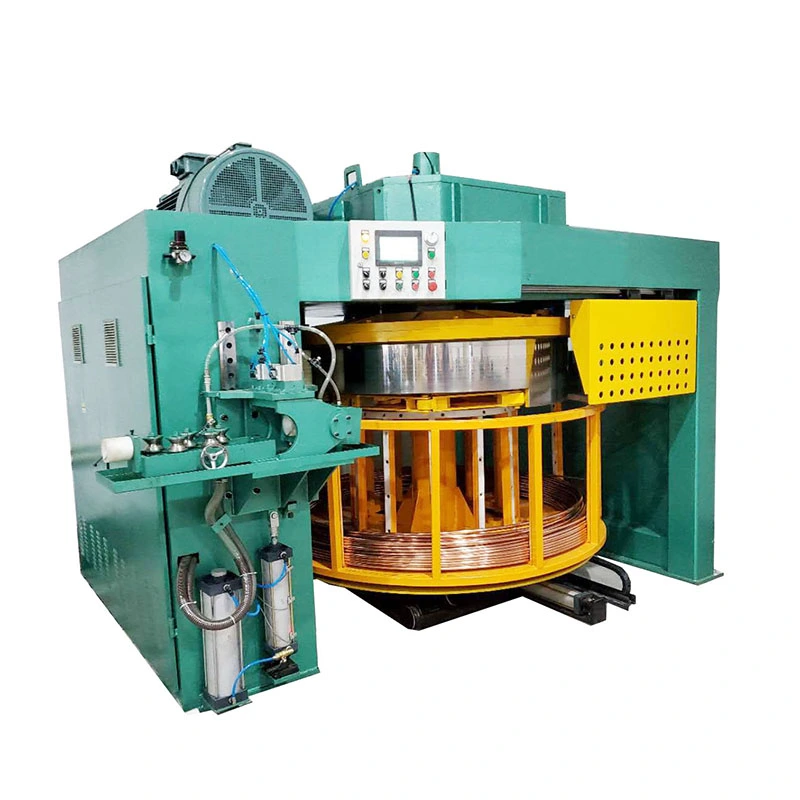
Đối với các thanh được bóc vỏ chính xác trong đó cả độ thẳng và tình trạng bề mặt đều quan trọng, thìloạt chính xác hai con lănsử dụng một nguyên tắc hiệu chỉnh khác. Các mẫu FR-20 đến FR-160 có sẵn với đường kính con lăn từ φ180 đến φ570mm và có thể đạt được độ nhám bề mặt xuống Ra<0,8μm trong các điều kiện xử lý phù hợp.
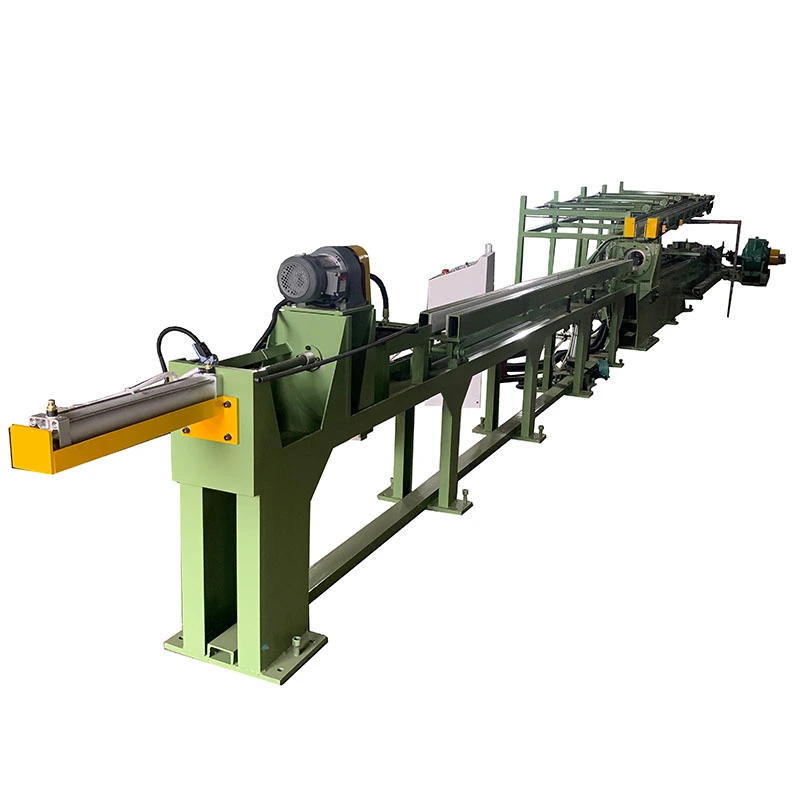
Các phần không đều yêu cầu một cách tiếp cận khác. Các hình lục giác, hình vuông, góc và các hình dạng khác không phản ứng đồng đều với việc làm thẳng thanh tròn thông thường vì các góc và bề mặt phẳng của chúng chịu tải trọng tiếp xúc khác nhau. FangRong bất thườngmáy làm thẳngđược thiết kế cho các biên dạng lên đến S80mm, với vị trí con lăn khớp với mặt cắt thực tế.
Thiết lập con lăn xác định những gì được sửa
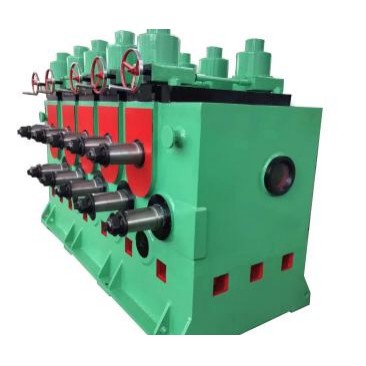
Chỉ số lượng con lăn không quyết định độ chính xác của việc làm thẳng.Đường kính con lăn, khoảng cách con lăn, góc nghiêng, vị trí tiếp xúc và mức giảm tại mỗi điểm hiệu chỉnh đều ảnh hưởng đến phản ứng của vật liệu. Máy FangRong sử dụng con lăn cứng và góc nghiêng con lăn có thể điều chỉnh khoảng 27°–36°, cho phép điều chỉnh điều kiện hiệu chỉnh cho các vật liệu và kích thước mặt cắt khác nhau.
Đối với các sản phẩm tròn, quy trình có thể hướng tới độ thẳng đồng thời kiểm soát độ tròn. Cấu hình chính xác của FangRong có thể đạt được độ thẳng trong khoảng 0,1–0,3 mm/m và dung sai độ tròn 0,05 mm khi vật liệu, dụng cụ và điều kiện quy trình phù hợp. Những số liệu này phải được đánh giá dựa trên điều kiện đầu vào thực tế và dung sai hoàn thiện được yêu cầu thay vì được coi là kết quả chung cho mọi sản phẩm.
Từ φ4mm đến φ1100mm
Phạm vi thiết bị bao gồm cả công việc có tiết diện nhỏ có độ chính xác cao và các ống có đường kính lớn nặng. Các mô hình nằm ngang hoạt động ở tốc độ làm việc lên tới 60m/phút, trong khi các hệ thống dọc lớn hơn sử dụng động cơ chính lên tới 280kW và động cơ nâng lên tới 5,5kW. Bộ truyền động tần số thay đổi cho phép tốc độ chạy phù hợp với kích thước vật liệu, độ cứng, yêu cầu hiệu chỉnh và tốc độ sản xuất tiếp theo.
Phạm vi này rất hữu ích khi một nhà máy xử lý nhiều loại sản phẩm. Không nên ép một thanh chính xác nhỏ và một ống có thành nặng vào cùng một cấu hình làm thẳng chỉ vì cả hai sản phẩm đều “tròn” về mặt kỹ thuật. Cấu tạo máy, kích thước con lăn, phương pháp chất tải và lực hiệu chỉnh cần phù hợp với tiết diện thực tế.
Nơi làm thẳng phù hợp trong dây chuyền sản xuất
Làm thẳng thường là sự điều chỉnh kích thước cuối cùng trước khi cắt, vát cạnh, kiểm tra hoặc lắp ráp. Đối với các ống và thanh kéo, FangRong có thể tích hợp máy ép tóc với mộtMáy cắtVàMáy vát mépdo đó việc xử lý vật liệu giữa các hoạt động này được giảm bớt.
Điều này đặc biệt hữu ích cho các bộ phận ô tô, bộ phận hàng không vũ trụ, các bộ phận xây dựng và các sản phẩm khác mà độ thẳng được kiểm tra sau khi vẽ thay vì giả định từ hoạt động tạo hình trước đó. FangRong cung cấp các cấu hình nhiều con lăn ngang, dọc, hai con lăn dọc và cấu hình không đều, có chứng nhận CE và ISO cho các dự án quốc tế.


 Whatsapp