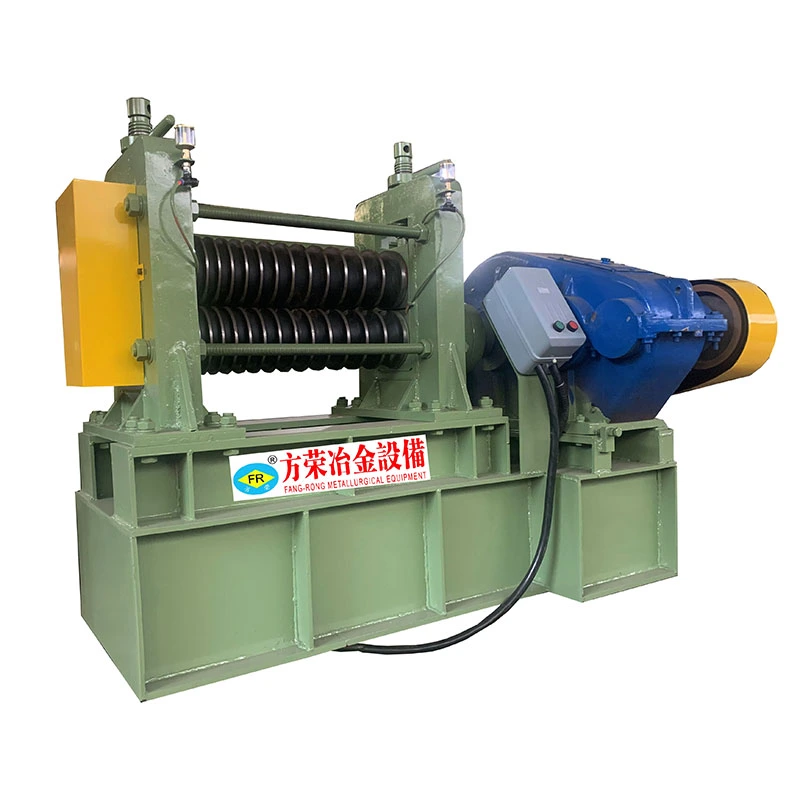
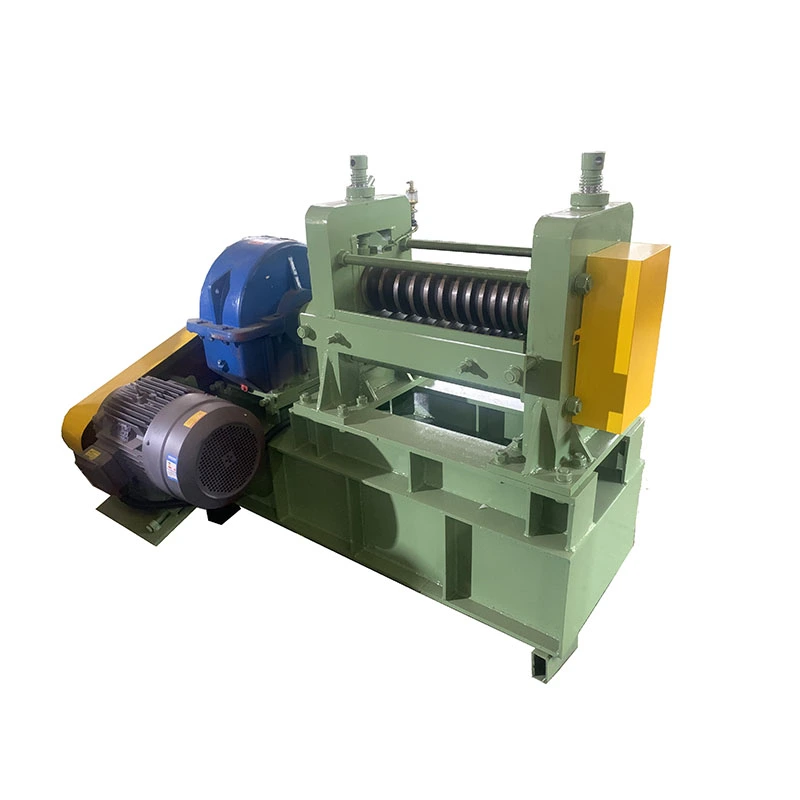
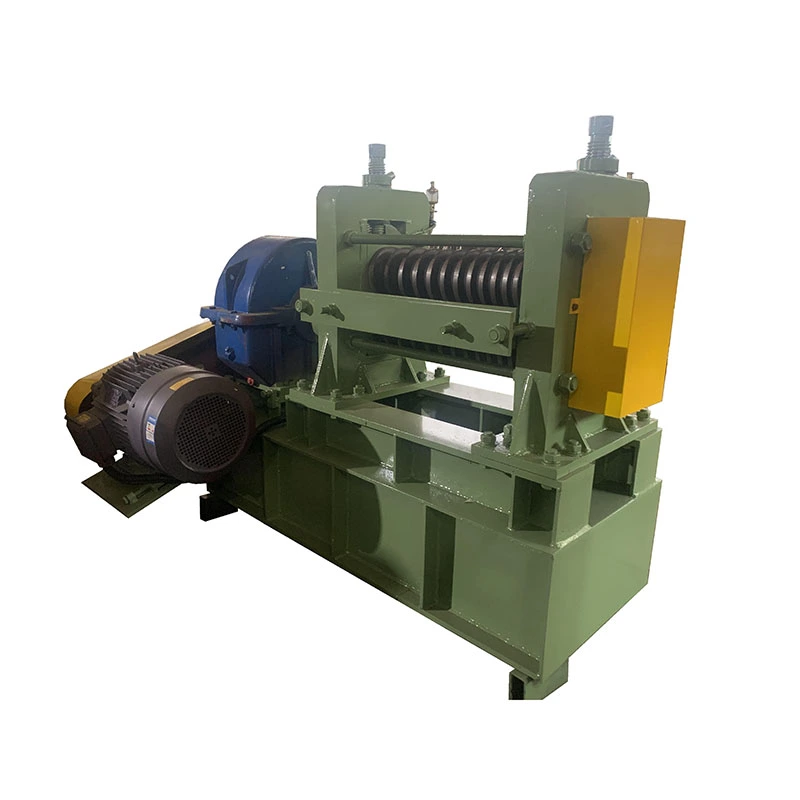
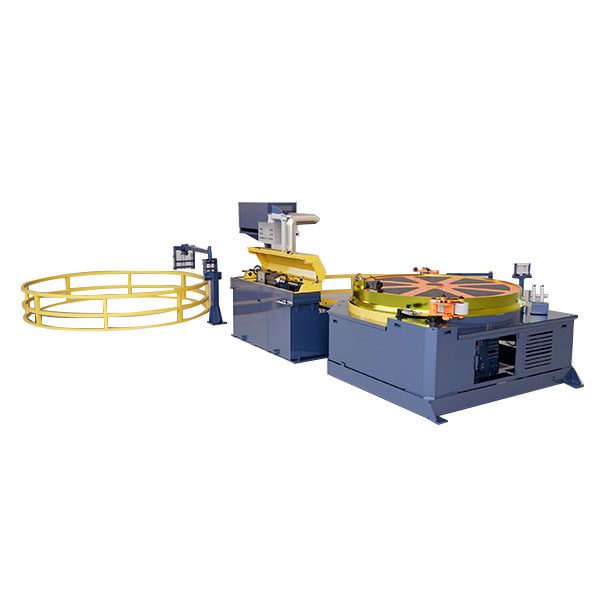
của FangRongMáy trỏ quesử dụng quy trình cán để giảm bớt các đầu của thanh kim loại rắn trước khi kéo nguội. Thay vì ép thanh bằng khuôn thủy lực, một bộ cuộn có rãnh dần dần tạo thành đầu thanh khi nó đi qua phần trỏ. Kết quả là một thực tếquá trình trỏ khôdành cho các xưởng cần thiết lập tương đối đơn giản để chuẩn bị thanh cho lần vẽ tiếp theo.
Cán trỏ mà không cần cắt chất lỏng
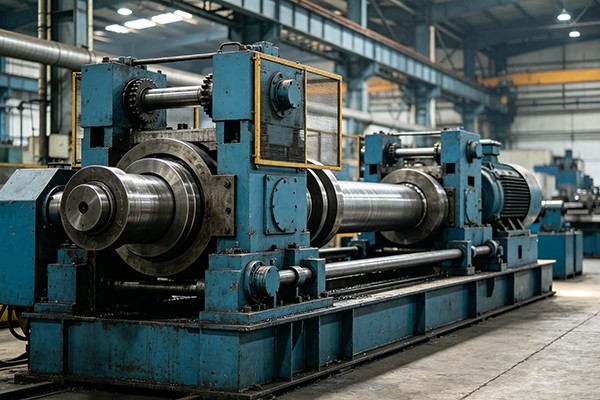
Thanh được giảm bớt giữa các cuộn có rãnh cứng, với biên dạng rãnh xác định mức độ giảm và hình dạng nhọn cuối cùng. Các bộ cuộn khác nhau có thể được lựa chọn theo mức giảm yêu cầu, cho phép cùng một bệ máy đáp ứng các thông số kỹ thuật thanh khác nhau. Bởi vì quy trình này phụ thuộc vào quá trình cán cơ học chứ không phải thao tác cắt nên nó rất phù hợp với các môi trường sản xuất muốn duy trì việc bảo trì dụng cụ và quy trình một cách đơn giản.
Loạt bài này bao gồm một loạt các kích cỡ thanh rắn.FR-10xử lý khoảngφ2–10 mm, trong khi các mô hình lớn hơn mở rộng dần dần đếnFR-100, bao phủ khoảngφ50–100 mm. Đường kính con lăn dao động từφ81 đến φ224 mm, với công suất động cơ từ2,2 đến 45 kW.
Từ FR-10 đến FR-100
Càng nhỏFR-10có động cơ 2,2 kW và kích thước nhỏ gọn khoảng750×550×1100mm, với trọng lượng máy khoảng160 kg. Ở đầu bên kia của phạm vi,FR-100sử dụng động cơ 45 kW, nặng khoảng4 tấn, và các biện pháp về2000×2100×1550mm. Chiều cao trung tâm trên toàn bộ chuỗi là khoảng850–910 mm.
Các máy sử dụngBộ giảm tốc ZQ200–ZQ850, tùy thuộc vào kiểu máy, cùng với các kích thước cuộn và cấu hình ổ đĩa khác nhau. Phạm vi này cho phép thiết bị phù hợp với cả hoạt động xử lý thanh nhỏ hơn và yêu cầu sản xuất công nghiệp nặng hơn thay vì buộc một kích thước máy trên toàn bộ phạm vi sản phẩm.
Được xây dựng cho bước trước khi vẽ nguội
Việc trỏ thanh thường là giai đoạn chuẩn bị hơn là thao tác đã hoàn thành. Khi đầu thanh đã được thu nhỏ lại, phần nhọn có thể đi vàoMáy vẽ lạnhđể giảm đường kính hơn nữa và kiểm soát kích thước. Do đó, FangRong có thể định cấu hình thiết bị trỏ như một phần của dây chuyền xử lý thanh lớn hơn thay vì coi nó như một máy biệt lập.
Đối với khách hàng sử dụng quy trình khô, việc kết hợp giữacuộn hình thành cứng, vòng bi kín và cấu trúc cơ khí tương đối đơn giảngiúp quản lý việc bảo trì định kỳ. Các bộ cuộn có độ sâu rãnh khác nhau có thể được cung cấp cho các yêu cầu giảm khác nhau, trong khi cấu hình cuối cùng được chọn theo vật liệu thanh, đường kính, chiều dài trỏ và quy trình kéo sau.


 Whatsapp