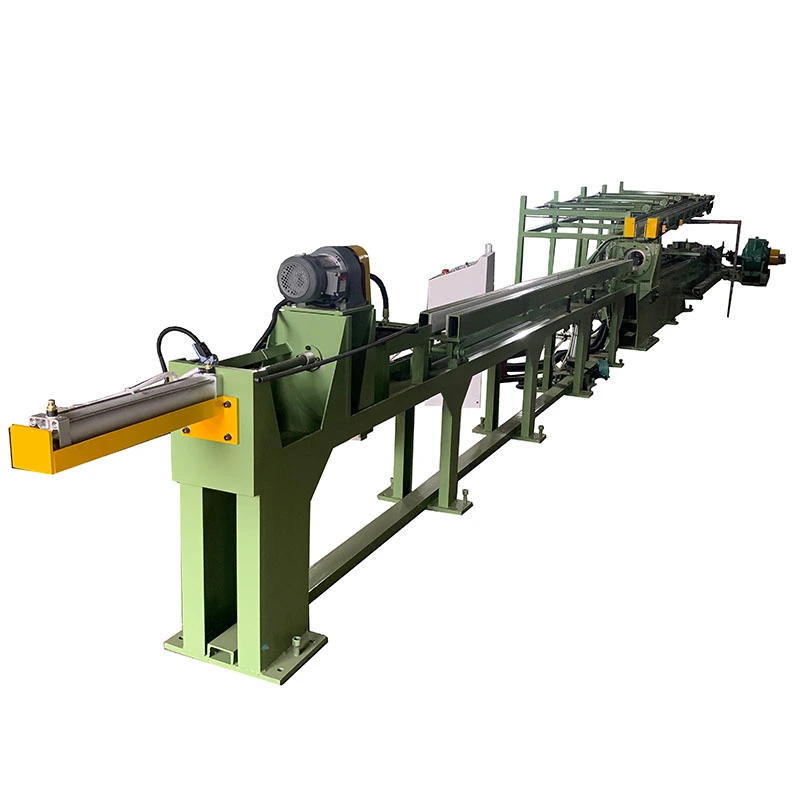
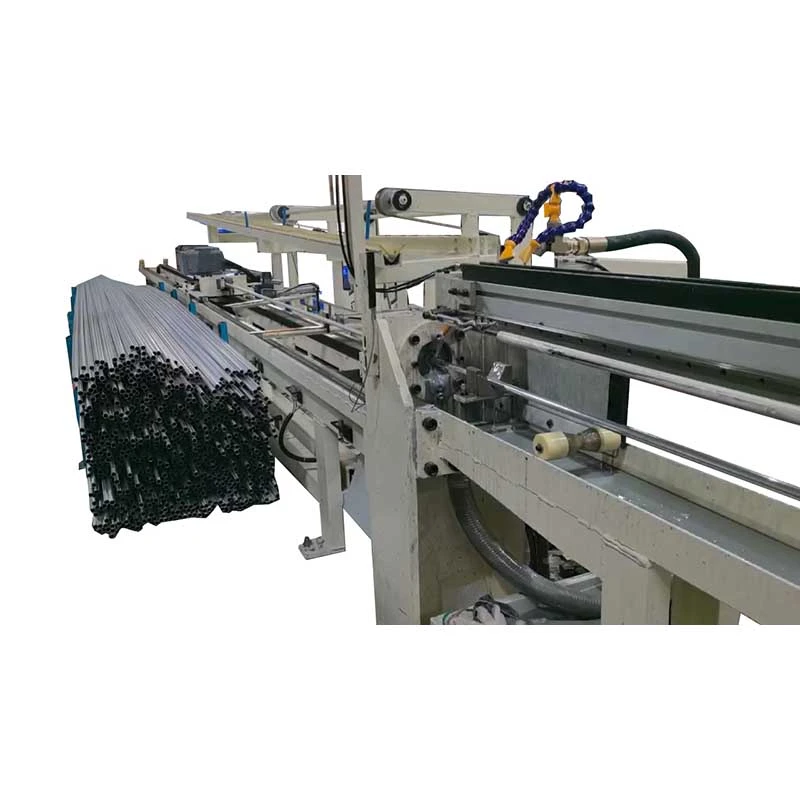
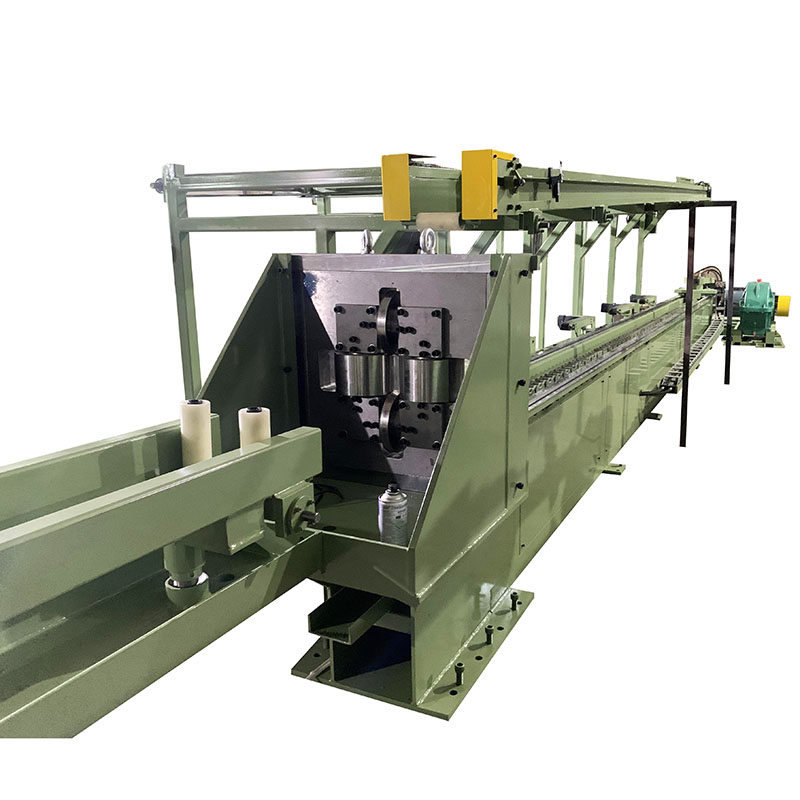
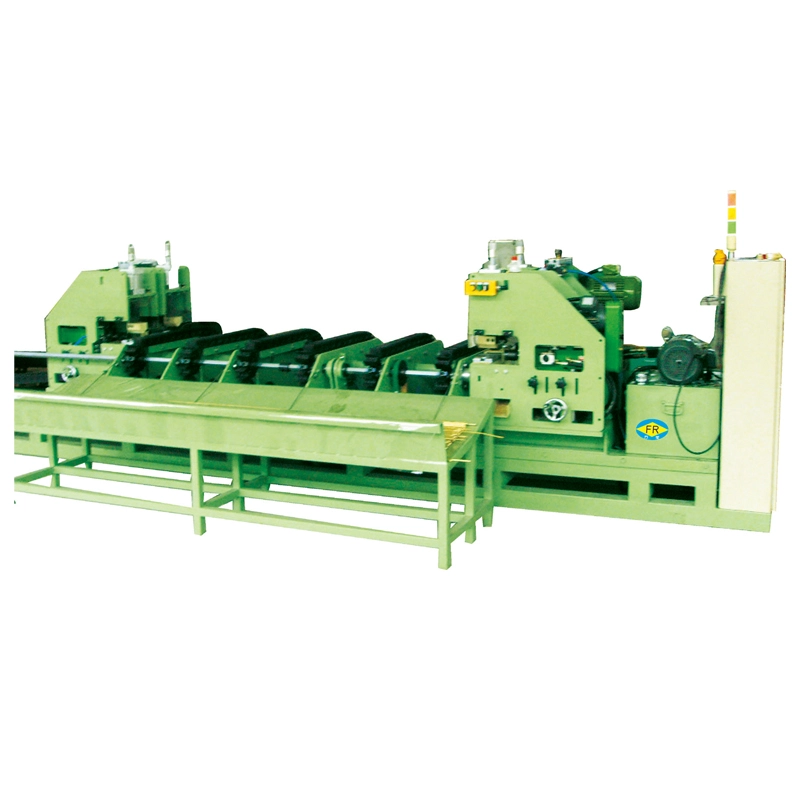
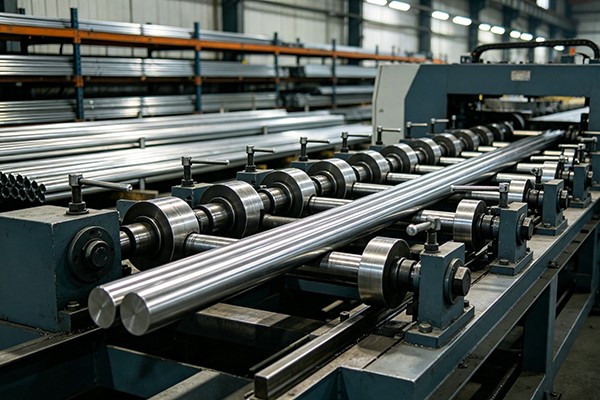
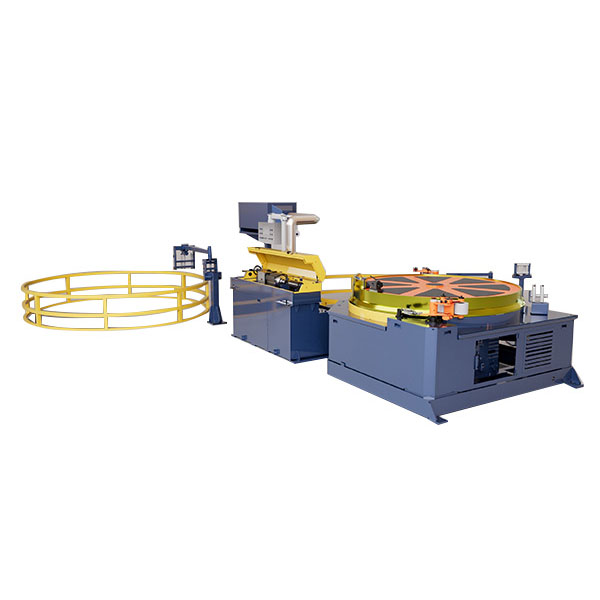
Cán và kéo thực hiện các công việc khác nhau trong cùng một quá trình tạo hình. Đầu lăn đầu tiên làm giảm và định hình lại phần, trong khi khuôn kéo đưa vật liệu về kích thước cuối cùng của nó. của FangRongMáy vẽ cánkết hợp hai nguyên công này cho các sản phẩm thép cần kiểm soát biến dạng trước khi qua bước kéo cuối cùng, đặc biệt là S55C, 20CrMo và các loại thép tương tự có độ bền kéo lên đến 900MPa.
Tại sao cuộn trước khi vẽ?
Khuôn kéo thông thường thực hiện hầu hết việc giảm tiết diện trong một vùng biến dạng. Với hệ thống bốn con lăn, một phần việc giảm đường kính được thực hiện bởi đầu lăn trước khi vật liệu đến khuôn. Việc giảm lăn thường là5–15%, phần này thay đổi dần dần thay vì dựa hoàn toàn vào khuôn vẽ cuối cùng.
Sự sắp xếp này có thể giúp kiểm soát sự biến dạng của thép cứng hơn và mang lại cho người vận hành một biến số quy trình khác khi làm việc với các sản phẩm khó kéo trực tiếp. Quá trình kết hợp cũng có thể cải thiện tính nhất quán của phần hoàn thiện và góp phần nâng cao mức độ thẳng của1mm/mtrong điều kiện sản xuất phù hợp.
Đầu lăn xác định khuôn phải hoàn thành những gì
Đầu bốn con lăn không chỉ đơn giản là một bộ phận giảm tốc bổ sung. Hình dạng con lăn, vật liệu và bề mặt hoàn thiện phải phù hợp với phôi. Nếu bề mặt con lăn không phù hợp với loại thép hoặc điều kiện bôi trơn, vết lăn có thể được chuyển sang sản phẩm trước khi nó chạm tới khuôn kéo.
Do đó FangRong định cấu hình vật liệu con lăn và bề mặt hoàn thiện theo vật liệu đã xử lý. Điều này đặc biệt phù hợp với ray dẫn hướng, thanh trượt và biên dạng chuyển động tuyến tính, trong đó tình trạng bề mặt là một phần của yêu cầu chức năng chứ không chỉ là vấn đề về hình thức.
FR-30, FR-45 và FR-65 đáp ứng các tải bản vẽ khác nhau
| Người mẫu |
Lực kéo |
Cấu hình điển hình |
| FR-30 |
300kN / 30T |
Đối với tải bản vẽ thấp hơn trong chuỗi |
| FR-45 |
450kN / 45T |
Công suất trung gian |
| FR-65 |
650–750kN / 65–75T |
Cấu hình nhiệm vụ nặng nề chuỗi kép |
cácFR-65sử dụng bộ truyền động xích kép với xích tấm thẳng chịu tải nặng bước 200mm, bộ giảm tốc ZFY560 với tỷ số 112 và động cơ DC Z4-280-41 có công suất 166kW. Hệ thống truyền động sử dụng bộ điều khiển Siemens 6RA80, trong khi Inovance PLC/HMI cung cấp khả năng điều khiển máy.
Các đoạn dài yêu cầu trọng tải lớn hơn
FR-65 có tốc độ kéo định mức khoảng 13m/phút, với phạm vi tốc độ thay đổi từ 0–37m/phút, chiều dài kéo hiệu quả là 12m và chiều dài giường lên tới 16m. Diện tích gần đúng của nó là 31 × 4,1m.
Đối với các ray dẫn hướng dài và biên dạng kết cấu, hành trình sẵn có và cách bố trí máy cũng quan trọng như lực kéo danh nghĩa. Phôi phải được hỗ trợ và căn chỉnh hợp lý trong suốt quá trình cán và kéo; nếu không, khả năng kéo bổ sung sẽ không bù đắp được sự dẫn hướng vật liệu kém.
Trường hợp bản vẽ cán phù hợp với lộ trình sản xuất
Máy này được thiết kế cho các ứng dụng trong đó sự kết hợp giữa lăn có kiểm soát và kéo cuối cùng mang lại lợi thế thực tế so với việc chỉ kéo. Sản phẩm tiêu biểu bao gồmray dẫn hướng, thanh trượt, các bộ phận chuyển động tuyến tính chính xác và biên dạng kết cấuđược làm từ thép cường độ trung bình và cao.
Quá trình này hữu ích nhất khi sản phẩm yêu cầu cả độ chính xác của mặt cắt và biến dạng cơ học được kiểm soát. Đối với một sản phẩm đơn giản có mức giảm thiểu thấp, việc thêm công đoạn cán có thể mang lại ít lợi ích; đối với các loại thép hoặc cấu hình cứng hơn yêu cầu tạo hình được kiểm soát nhiều hơn, giai đoạn biến dạng bổ sung có thể giúp quản lý quá trình vẽ dễ dàng hơn.


 Whatsapp