Whatsapp
Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.
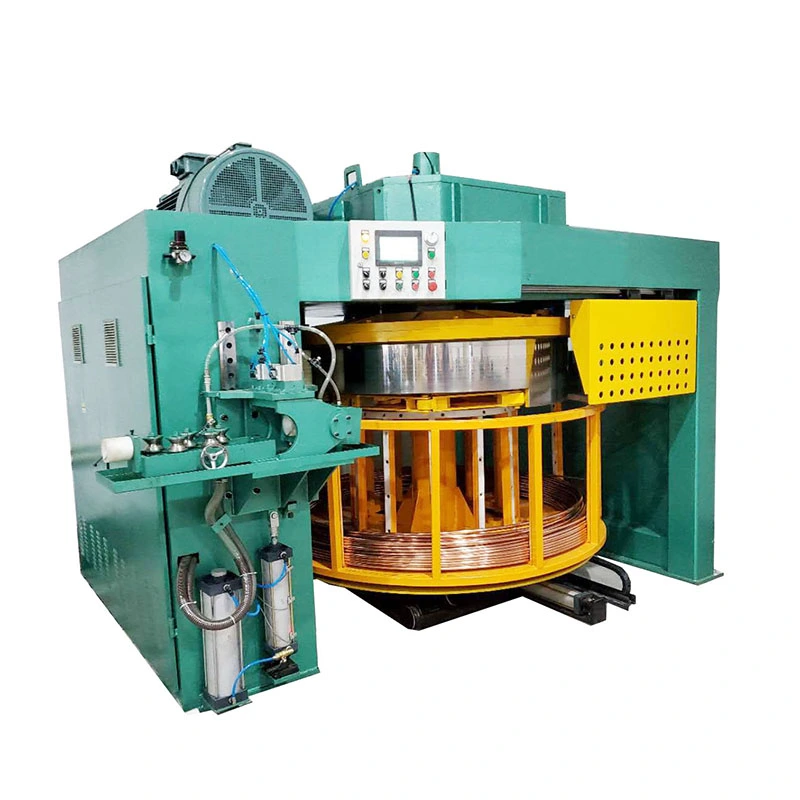
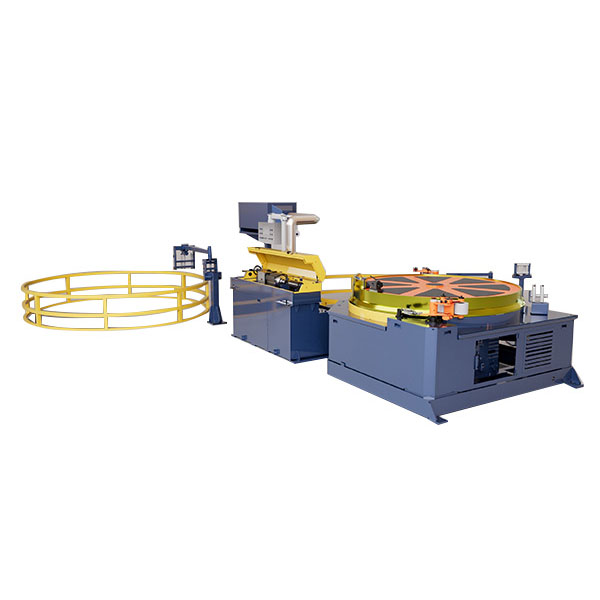
cácMáy vẽ cuộn ngượckết hợpvẽ và cuộn liên tụccho ống hoặc dây đồng, nhôm, thép không gỉ và thép carbon. Với tốc độ vẽ lên tới400 m/phútvà đường kính ống3–25 mm, nó làm giảm việc cắt, xử lý và lưu trữ trung gian. Trống cuộn có phạm vi từ250–2200 mm. Điều chỉnh tốc độ được kiểm soát tần số duy trì độ căng bản vẽ và chất lượng bề mặt ổn định. Thích hợp choHVAC, điện lạnh, điện, ô tô và ống y tếsản xuất.
cácMáy vẽ cuộn ngượcđược thiết kế để vẽ liên tục các ống và dây kim loại trong đó vật liệu hoàn thiện cần rời khỏi đường vẽ ở dạng cuộn. Không giống như bàn kéo thông thường hoạt động với vật liệu có chiều dài cố định, cấu hình đảo ngược kết hợp kéo, kéo và xử lý cuộn trong một dây chuyền sản xuất, khiến nó phù hợp với các sản phẩm có chiều dài bằng đồng, nhôm, thép không gỉ, thép cacbon và vật liệu hợp kim.
Dòng FR-D sử dụng bộ truyền động trên cao và bố trí cuộn dây hướng xuống dưới. Cách bố trí này giúp khu vực tiếp nhận cuộn dây có thể tiếp cận được từ bên dưới và đặc biệt hữu ích khi sản xuất yêu cầu thay đổi cuộn dây thường xuyên, chiều dài liên tục dài hoặc tốc độ dây chuyền cao. Tùy thuộc vào kiểu máy và vật liệu, dòng sản phẩm này có đường kính từ3 mm đến 25 mm, với đường kính trống từ250 mm đến 2200 mmvà tốc độ tối đa được liệt kê lên tới400 m/phút.


Lý do chính để sử dụng đường vẽ ngược không chỉ đơn giản là hướng máy. Đó là nhu cầu sản xuấtchiều dài liên tục mà không cần cắt vật liệu thành các đoạn thẳng. Điều này có thể làm giảm việc xử lý trung gian khi quy trình tiếp theo cũng sử dụng vật liệu được cấp cuộn.
Cấu hình đặc biệt phù hợp với:
Ống đồng và nhômtrong đó tốc độ dây chuyền cao và cuộn dây liên tục rất quan trọng đối với sản xuất HVAC, làm lạnh và trao đổi nhiệt.
Ống thép không gỉ đường kính nhỏtrong đó cần có bản vẽ và phân phối cuộn dây được kiểm soát cho các bộ phận y tế, thiết bị đo đạc hoặc kiểm soát chất lỏng.
Dây thép và hợp kimđược sử dụng làm nguyên liệu liên tục cho ốc vít, đầu nguội và các hoạt động tạo hình xuôi dòng khác.
Máy phải được đánh giá như một phần của quy trình sản xuất hoàn chỉnh. Việc giảm khuôn, bôi trơn, tình trạng vật liệu đến, kích thước cuối cùng được yêu cầu và các yêu cầu về cuộn dây phía sau đều ảnh hưởng đến cấu hình máy thực tế.
Chỉ định đường kính ngoài cuối cùng, độ dày thành nếu có, loại vật liệu và trọng lượng cuộn yêu cầu trước khi chọn mô hình. Máy vẽ cuộn ngược chỉ được chọn theo đường kính tối đa có thể lớn không cần thiết nếu hầu hết các hoạt động sản xuất đều ở kích thước nhỏ hơn.
Đường kính ống hoặc dây khởi động xác định mức giảm bản vẽ và tải trọng bản vẽ yêu cầu. Đối với các ứng dụng ống, độ dày thành và dụng cụ bên trong cũng cần được xem xét. Nếu nhiều kích cỡ được sản xuất trên cùng một dây chuyền, hãy cung cấp phạm vi kích thước hoàn chỉnh thay vì chỉ sản phẩm lớn nhất.
Đường kính trống ảnh hưởng đến tình trạng uốn của sản phẩm được kéo và công suất cuộn có sẵn. Trống lớn hơn thường phù hợp hơn với các sản phẩm không thể chịu được bán kính uốn nhỏ hoặc cho các ứng dụng yêu cầu cuộn dây nặng hơn. Kích thước chính xác phải được xác định cùng với đường kính ống, đặc tính vật liệu và trọng lượng cuộn mục tiêu.
Tốc độ tối đa trong bảng thông số kỹ thuật là khả năng của máy chứ không phải tốc độ sản xuất được đảm bảo cho mọi vật liệu. Đồng và nhôm thường có thể được xử lý ở tốc độ cao hơn đáng kể so với thép không gỉ. Bôi trơn, hình dạng khuôn, giảm tốc độ trên mỗi lần chạy, làm mát và chất lượng bề mặt cần thiết cũng hạn chế tốc độ thực tế.
Đường kính cuộn dây, trọng lượng cuộn dây và kích thước cuộn dây cần thiết phải được xác nhận trước khi đặt hàng. Nếu cuộn thành phẩm được chuyển trực tiếp sang dây chuyền cắt, ủ, làm sạch hoặc đóng gói thì việc bố trí tiếp nhận phải phù hợp với phương pháp xử lý đó.
Tự động cắt, kẹp, bôi trơn, đếm chiều dài, trình tự thay đổi cuộn dây và các chức năng thủy lực hoặc khí nén có thể được tích hợp vào dây chuyền. Những yêu cầu này phải được chỉ định trong quá trình kỹ thuật thay vì bổ sung sau khi máy hoàn thành.
| Yêu cầu sản xuất | Yếu tố lựa chọn chính |
| Ống đồng hoặc nhôm nhỏ | Phạm vi đường kính, tốc độ vẽ và làm mát |
| Ống dài liên tục | Độ ổn định của bản vẽ, giảm khuôn và sắp xếp cất cánh |
| Ống hoặc dây thép không gỉ | Tải kéo, bôi trơn, cấu hình khuôn và tốc độ thực tế |
| Cuộn dây thành phẩm nặng | Đường kính trống, động cơ cuốn và khả năng xử lý cuộn dây |
| Nhiều kích cỡ sản phẩm | Phạm vi đường kính có thể sử dụng và yêu cầu thay đổi dụng cụ |
| Sản xuất xuôi dòng tự động | Chức năng PLC, đếm chiều dài và giao diện thay đổi cuộn dây |
Dòng FR-D bao gồm tám mẫu. Các hình dưới đây là cấu hình model tiêu chuẩn; tốc độ sản xuất thực tế và đường kính phù hợp phụ thuộc vào yêu cầu về vật liệu, mức giảm, dụng cụ và quy trình.
| Người mẫu | Công suất động cơ (kW) | Hộp số | Phạm vi đường kính (mm) | Tốc độ tối đa (m/phút) | Đường kính trống (mm) | Động cơ cuốn lên (kW) | Hộp số Take-up |
| FR-D250 | 5,5 / 7,5 | WPX120 | 3 | 80 | 250 | 1.1 | WPO60 |
| FR-D600 | 15/11 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | WPO80 |
| FR-D800 | 18,5 / 22 | KAF97 | 3-8 | 150 | 800 | 1.5 | WPO80 |
| FR-D1000 | 22 / 37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | WPO100 |
| FR-D1200 | 37 / 45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | WPO100 |
| FR-D1500 | 45/55 | KAF127 | 3-15 | 250 | 1500 | 3 | WPO120 |
| FR-D1800 | 55/75 | KAF127/157 | 20 | 300 | 1800 | 3 / 5,5 | WPO155 |
| FR-D2200 | 90/110 | KAF167 | 25 | 400 | 2200 | 5,5 / 7,5 | WPO250 |
Quan trọng:tốc độ tối đa được liệt kê là xếp hạng máy tham chiếu và không được coi là tốc độ vận hành được khuyến nghị cho thép không gỉ hoặc các vật liệu có độ bền cao khác. Tốc độ cuối cùng được thiết lập từ vật liệu, kích thước ban đầu, lịch trình giảm tốc, thiết kế khuôn, bôi trơn và chất lượng bề mặt cần thiết.
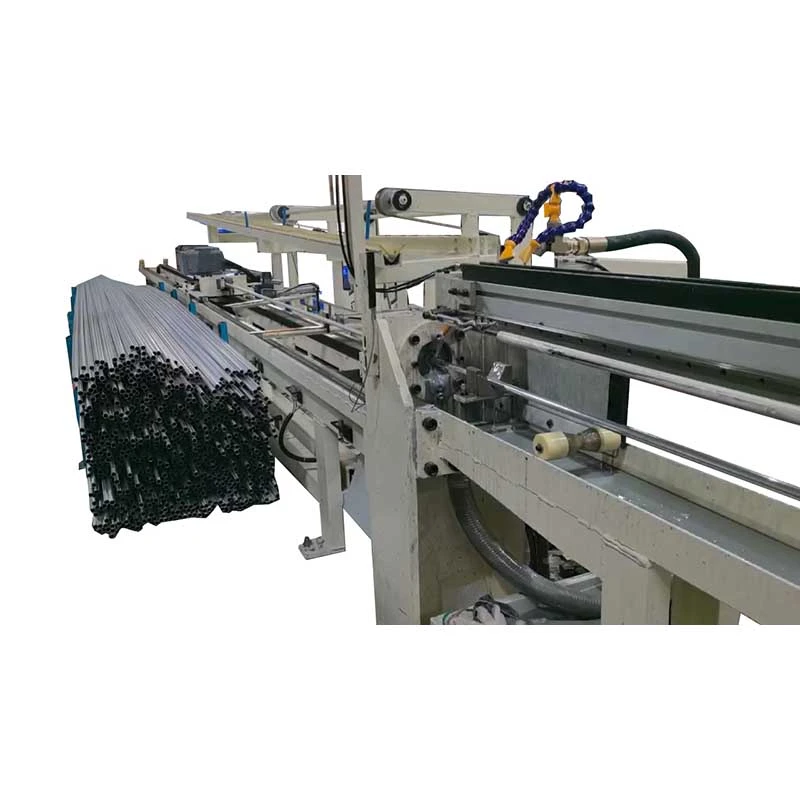
Một phần làm thẳng con lăn chéo có thể điều chỉnh có thể được lắp đặt trước khuôn kéo để điều chỉnh sự thẳng hàng của ống hoặc dây đầu vào. Điều này rất hữu ích khi cuộn dây đến có độ cong đáng kể hoặc khi việc đưa khuôn nhất quán vào là quan trọng.
Để sản xuất tốc độ cao, nhiệt sinh ra do kéo và ma sát phải được xem xét cùng với tình trạng chất bôi trơn và nhiệt độ khuôn. Làm mát bằng không khí cưỡng bức có thể được đưa vào khi quy trình yêu cầu quản lý nhiệt bổ sung.
Bộ phận cuốn dây không chỉ là một thiết bị cuộn dây. Đường kính cuộn dây, tốc độ cuộn dây và hướng dẫn sản phẩm ảnh hưởng đến mức độ sắp xếp chặt chẽ và nhất quán của vật liệu hoàn thiện. Do đó, thông số kỹ thuật tiếp nhận phải phù hợp với trọng lượng cuộn thành phẩm và thiết bị xử lý được sử dụng sau khi kéo.
Vật liệu khuôn, hình học tiếp cận và bôi trơn được lựa chọn theo vật liệu phôi và độ giảm. Đồng, nhôm và thép không gỉ không nên tự động sử dụng cùng một thông số dụng cụ hoặc bôi trơn.
Được sử dụng để vẽ liên tục các ống cho điều hòa không khí, làm lạnh, bộ trao đổi nhiệt, linh kiện điện và các ứng dụng cấp cuộn khác. Những vật liệu này phù hợp để sản xuất tốc độ cao hơn khi hệ thống giảm tốc và bôi trơn được kết hợp phù hợp.
Được sử dụng cho ống chính xác có đường kính nhỏ, thiết bị đo đạc, linh kiện y tế và các sản phẩm kiểm soát chất lỏng. So với đồng và nhôm, thép không gỉ thường yêu cầu tốc độ kéo thấp hơn và kiểm soát chặt chẽ hơn việc bôi trơn, mài mòn và giảm thiểu khuôn.
Định dạng cuộn dây liên tục phù hợp với dây cấp trực tiếp vào các hoạt động tạo hình tiếp theo như sản xuất đầu nguội và dây buộc. Lộ trình kéo yêu cầu phụ thuộc vào loại thép, tình trạng dây ban đầu và đường kính cuối cùng.
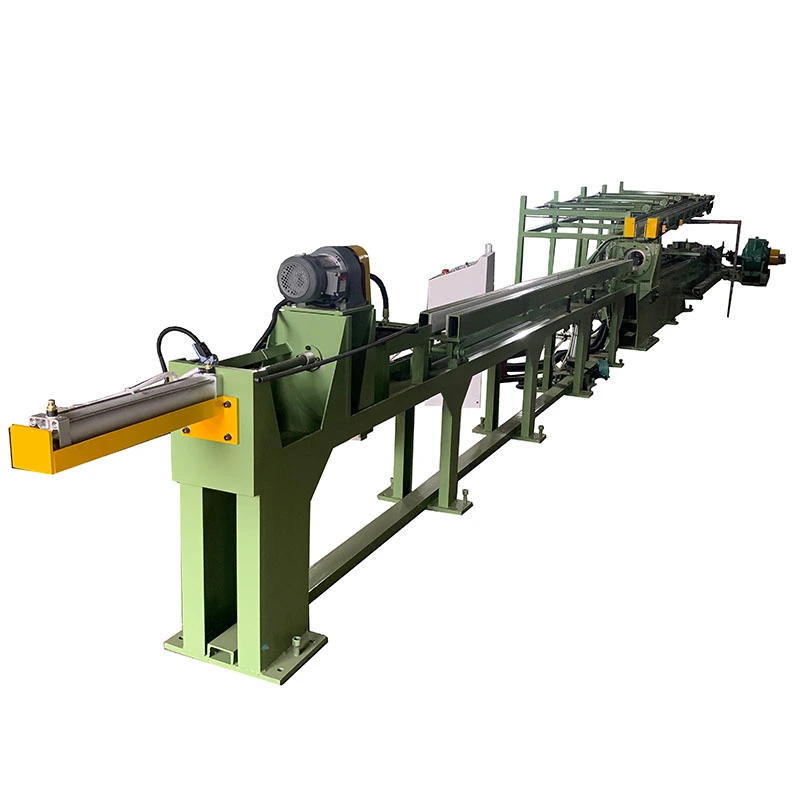
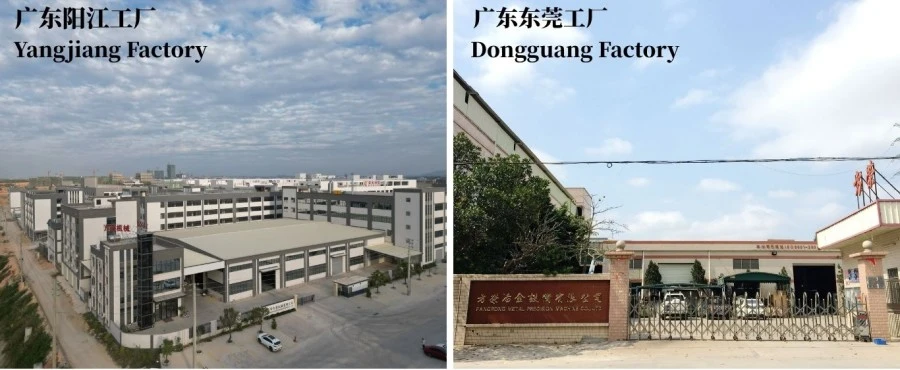
FangRong đã sản xuất thiết bị vẽ từ năm 1998 và vận hành các cơ sở sản xuất ở Đông Quan và Dương Giang. Phạm vi sản xuất bao gồm máy vẽ nguội, thiết bị làm thẳng và máy tạo hình kim loại có liên quan.
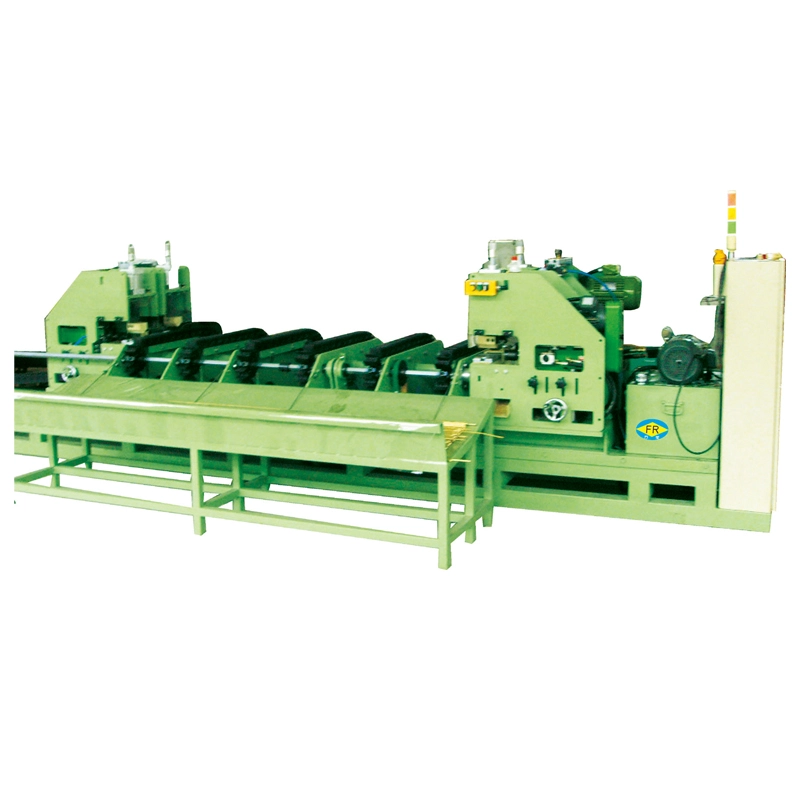
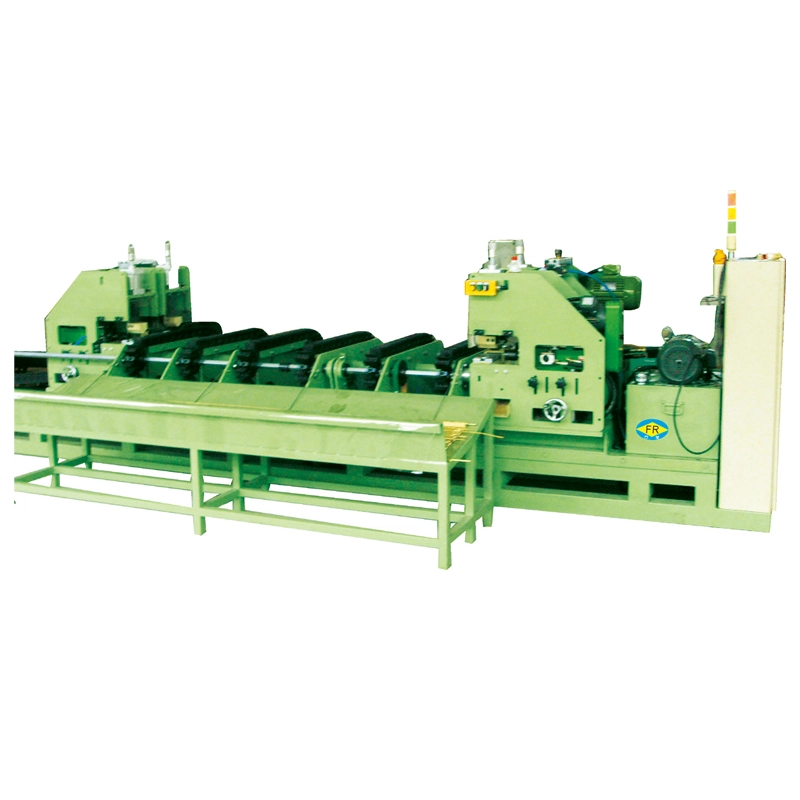
Đối với dây chuyền vẽ ngược, việc kiểm tra tại nhà máy tập trung vào các bộ phận ảnh hưởng trực tiếp đến việc chạy liên tục: độ lệch tang trống, vận hành truyền động, tình trạng hộp số, điều khiển điện, chuyển động cuốn lên, chức năng an toàn và chất lượng của cuộn dây thành phẩm.
Kỹ thuật:xác nhận vật liệu, kích thước, mức giảm, tốc độ, kích thước trống, yêu cầu tiếp nhận và tự động hóa.
Gia công:sản xuất khung, trống, trục, bộ phận truyền động và các bộ phận quan trọng khác theo bản vẽ kỹ thuật.
Cuộc họp:tích hợp bộ dẫn động kéo, trống, hộp khuôn, phần làm thẳng, hệ thống gắp và điều khiển.
Kiểm soát vận hành:kiểm tra quy định tốc độ, đếm chiều dài, logic vận hành, mạch an toàn và các chức năng tự động tùy chọn.
Thử nghiệm tại nhà máy:kiểm tra chuyển động cơ học, hoạt động điện, độ đảo của trống, hình thành cuộn dây và phản ứng của máy trong các điều kiện thử nghiệm đã thỏa thuận.
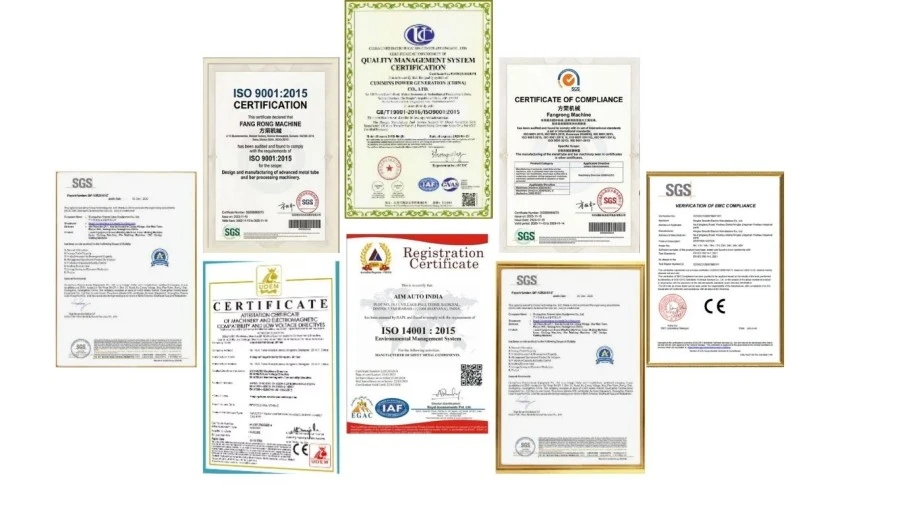
ISO 9001:2015:Hệ thống quản lý chất lượng bao gồm các hoạt động thiết kế, sản xuất và dịch vụ liên quan. Giấy chứng nhận số UQ231211R1.
Tài liệu CE:Thiết kế và tài liệu liên quan đến an toàn có thể được cung cấp cho các máy được cung cấp cho các thị trường hiện hành.
Kiểm tra của SGS:Việc kiểm tra của bên thứ ba có thể được sắp xếp theo yêu cầu kiểm tra của khách hàng.
Lựa chọn thành phần:Các thương hiệu động cơ, hộp số, khí nén, điện, PLC, HMI và biến tần có thể được chỉ định theo ngân sách, tính sẵn có của dịch vụ địa phương và yêu cầu của dự án.
Máy vẽ cuộn ngược được chuẩn bị cho lô hàng xuất khẩu với khả năng bảo vệ cơ học phù hợp, chống ẩm và chống ăn mòn. Thiết bị lớn được chia thành các phần có thể vận chuyển khi cần thiết, với việc bố trí đóng gói và nâng hạ được xem xét trong giai đoạn kỹ thuật.
Thời gian dẫn điển hình là30-60 ngày đối với các mẫu nhỏ tiêu chuẩnvà xấp xỉ60-90 ngày đối với cấu hình lớn hơn hoặc tùy chỉnh. Lịch trình cuối cùng phụ thuộc vào mô hình, lựa chọn thành phần, phạm vi công cụ và tự động hóa.
Cung cấp loại vật liệu, loại ống hoặc dây, đường kính ban đầu, đường kính cuối cùng, độ dày thành ống, tốc độ sản xuất cần thiết, trọng lượng cuộn mục tiêu và phương pháp xử lý xuôi dòng. Nếu một số sản phẩm chạy trên cùng một máy, hãy cung cấp phạm vi kích thước hoàn chỉnh.
Trống phải được chọn theo đường kính sản phẩm, điều kiện uốn cho phép của vật liệu, đường kính cuộn dây yêu cầu và trọng lượng cuộn dây. Trống lớn hơn không tự động tốt hơn; nó làm tăng kích thước và chi phí thiết bị và phải được điều chỉnh phù hợp với yêu cầu về sản phẩm và sản xuất.
Không. Thép không gỉ thường yêu cầu tốc độ kéo thấp hơn đáng kể do khả năng chống biến dạng cao hơn cũng như các yêu cầu về nhiệt và bôi trơn khác nhau. Tốc độ thực tế phải được thiết lập từ cấp vật liệu, cấu hình khuôn giảm và khuôn thay vì từ mức tối đa được định mức bằng đồng.
Có, miễn là kích thước nằm trong phạm vi sử dụng được của mẫu đã chọn và có sẵn các khuôn dập cũng như thông số quy trình phù hợp. Đối với nhiều loại sản phẩm, phương pháp thay khuôn, bố trí bôi trơn và phạm vi kiểm soát tốc độ cần được xem xét trong quá trình lựa chọn máy.
Hệ thống cuốn lên điều khiển cuộn nhận thay vì tải kéo sơ cấp. Công suất và tốc độ của nó phải phù hợp với thành phẩm, đường kính cuộn dây và tình trạng cuộn dây yêu cầu. Hệ thống dẫn động có kích thước nhỏ có thể trở thành một hạn chế ngay cả khi bộ truyền động kéo chính có đủ công suất.
Để kiểm tra sản xuất hoàn chỉnh, hãy kiểm tra tốc độ kéo, tính nhất quán về kích thước, vận hành trống, đồng bộ hóa cuộn dây, hình thành cuộn dây, chức năng điện và an toàn, hệ thống bôi trơn và làm mát. Khi có thể, việc kiểm tra bằng ống hoặc dây thực tế của khách hàng sẽ cung cấp tài liệu tham khảo chấp nhận hữu ích hơn so với chỉ kiểm tra máy không tải.
Địa chỉ
SỐ 163, Đường Shatong, Khu công nghiệp Shabu số 2, Thị trấn Dalang, Thành phố Đông Quan, Quảng Đông, Trung Quốc
điện thoại