Các sản phẩm
Các sản phẩm

Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.

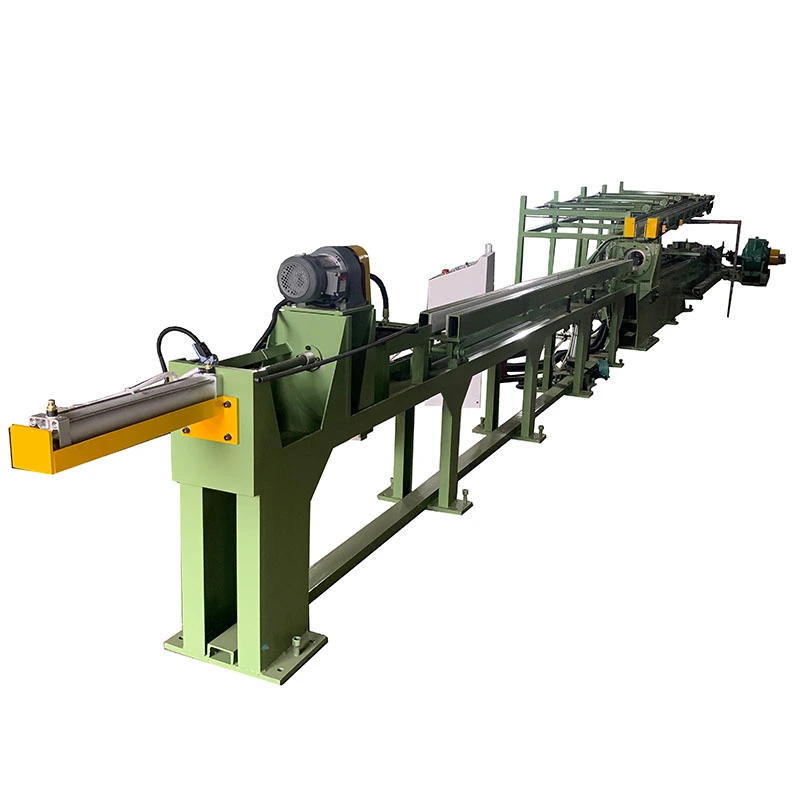
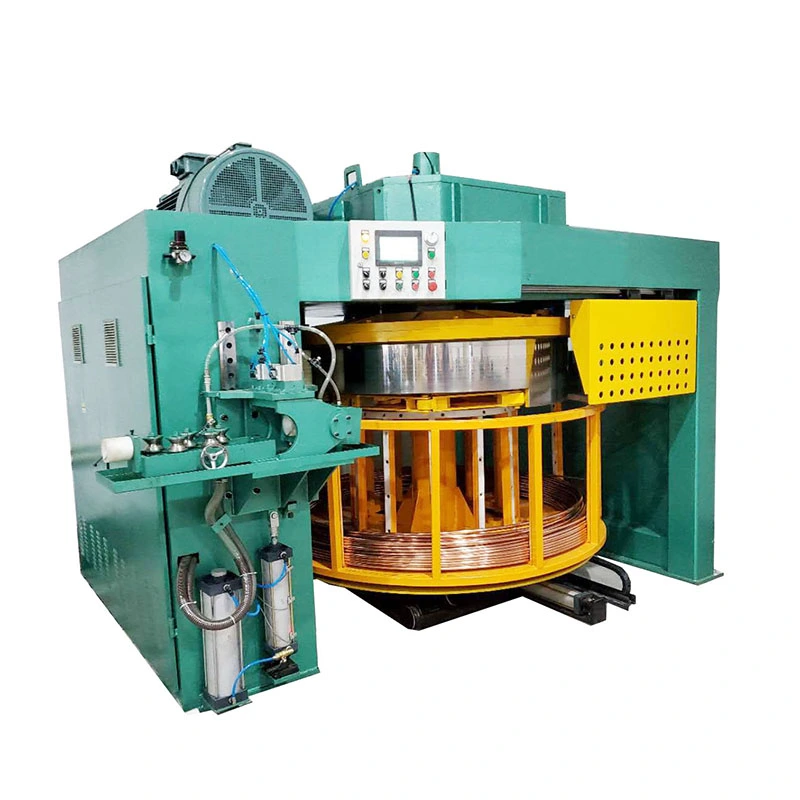
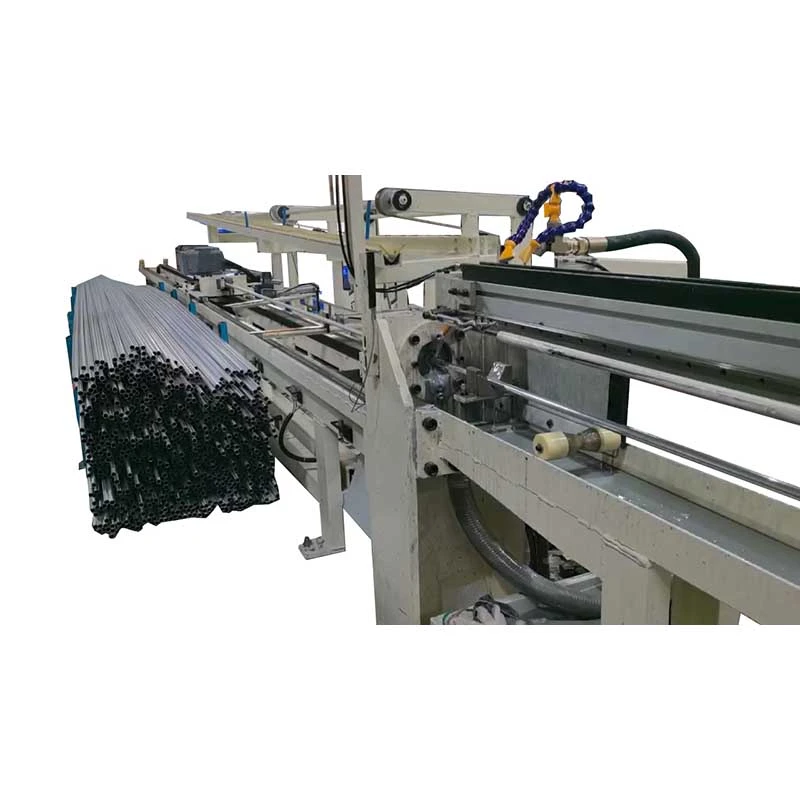
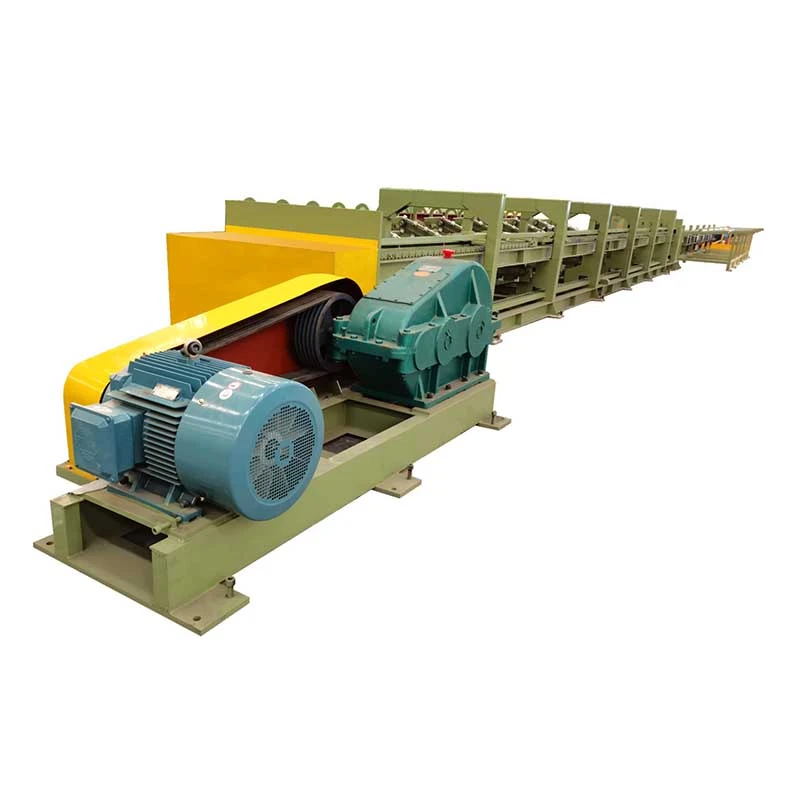
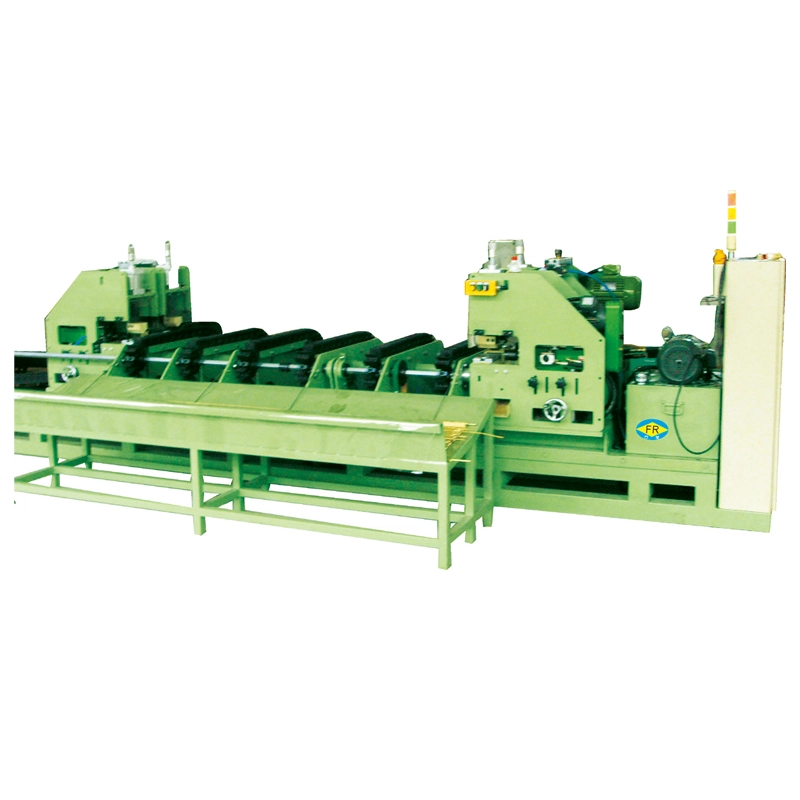
Đường cắt và vát mép vẽ thẳng tự động
  • Đường cắt và vát mép vẽ thẳng tự độngĐường cắt và vát mép vẽ thẳng tự động
  • Đường cắt và vát mép vẽ thẳng tự độngĐường cắt và vát mép vẽ thẳng tự động

Đường cắt và vát mép vẽ thẳng tự động

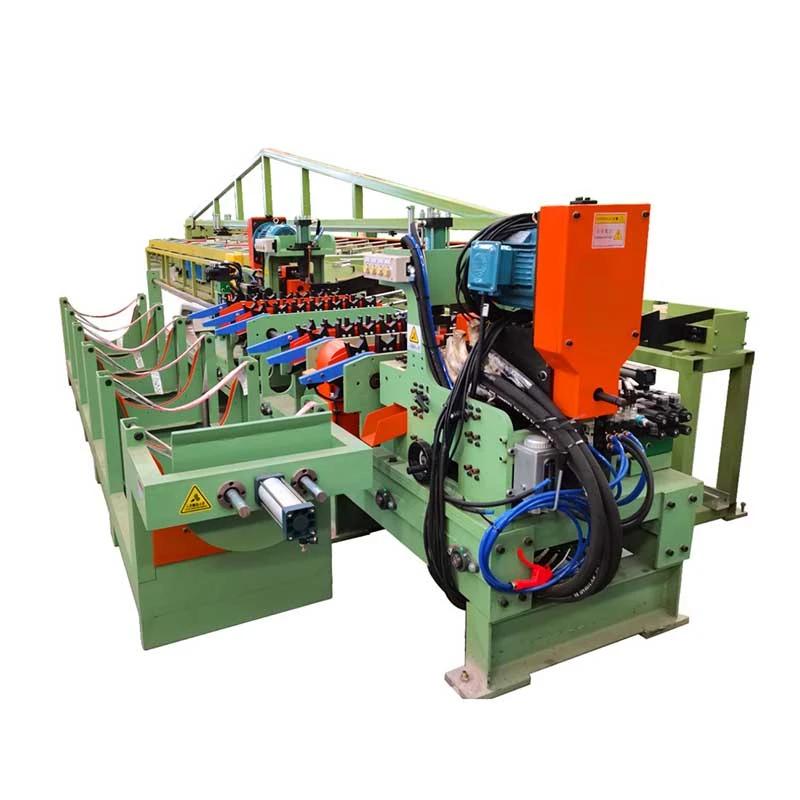
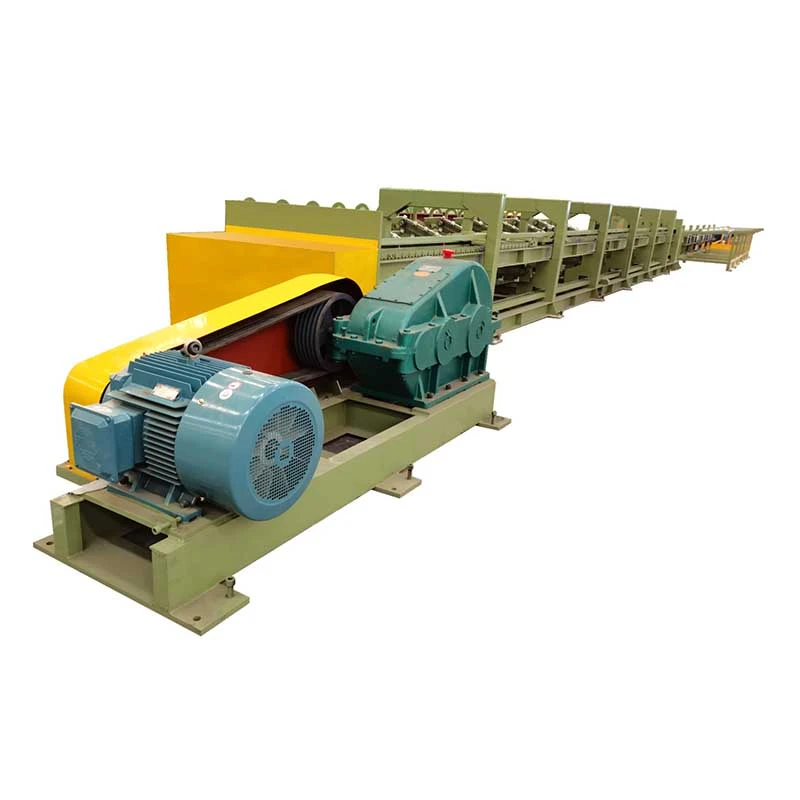
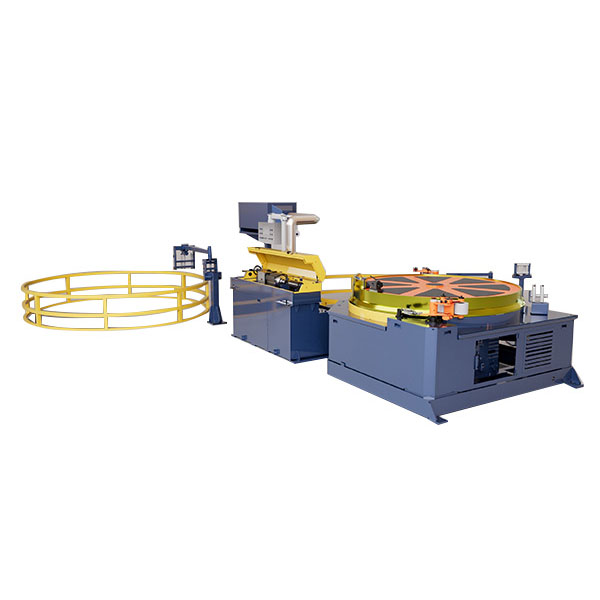
cácĐường cắt và vát mép vẽ thẳng tự độngtích hợp trỏ, vẽ nguội, làm thẳng, cắt và vát cạnh vào một quy trình tự động. Với lực đẩy thủy lực của10–300 tấnvà khả năng vẽ của5–200 tấn, nó xử lý các thanh tròn đặc từØ13–100 mm. Chuyển giao tự động giúp giảm lao động, xử lý hư hỏng và xử lý chất thải, trong khi điều khiển PLC tập trung hỗ trợ sản xuất và truy xuất nguồn gốc nhất quán. Thích hợp chothép carbon, thép hợp kim, thép không gỉ, đồng và nhômđược sử dụng trong ốc vít, trục ô tô, con lăn mang và các bộ phận chính xác.

Đánh giá: 5.0
(Số lượng xếp hạng: 1)

cácĐường cắt và vát mép vẽ thẳng tự độnglà một hệ thống hoàn thiện thanh hoàn chỉnh dành cho các nhà sản xuất cần biến các thanh tròn thành các thanh hoàn thiện được kéo, làm thẳng, cắt theo chiều dài và vát cạnh với thao tác thủ công tối thiểu. Nó kết hợptrỏ, vẽ nguội, làm thẳng, cắt theo chiều dài cố định và vát mép cuốitrong một dây chuyền sản xuất thay vì di chuyển các thanh giữa năm máy độc lập.

Cấu hình này đặc biệt hữu ích khi chất lượng bề mặt, kích thước lặp lại và truy xuất nguồn gốc sản xuất là vấn đề quan trọng. Di chuyển các thanh dài theo cách thủ công giữa các máy riêng biệt có thể gây ra vết xước, vết lõm, lỗi định hướng và thiết lập không nhất quán. Hệ thống vận chuyển tích hợp giữ cho thanh nằm trên lộ trình quy trình được kiểm soát từ nguyên liệu thô đến thành phẩm.

FangRong xây dựng dây chuyền xung quanh máy vẽ nguội kéo đẩy dòng FR của mình, với công suất vẽ từ5 đến 200 tấnvà công suất đầu đẩy thủy lực từ10 đến 300 tấn. Cấu hình tiêu chuẩn bao gồm các thanh tròn đặc từØ13 đến Ø100 mm. Tùy thuộc vào vật liệu và tỷ lệ giảm, dây chuyền có thể được cấu hình cho thép carbon, thép hợp kim, thép không gỉ, đồng, nhôm và các hợp kim đặc biệt được chọn.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

Khi một đường dây tích hợp có ý nghĩa

Một dây chuyền năm trạm không tự động tốt hơn năm máy riêng lẻ. Ưu điểm chính xuất hiện khi cùng một thanh phải trải qua nhiều công đoạn hoàn thiện ở khối lượng sản xuất trung bình hoặc cao.

Ví dụ, mộtnhà sản xuất dây buộc sản xuất thanh kéo cho tiêu đề nguộicó thể cần đường kính, độ thẳng và chiều dài cắt phù hợp trước khi vật liệu đi vào quy trình phân loại. Trong tình huống này, việc kết hợp vẽ, làm thẳng và cắt giúp giảm việc tải và dỡ hàng lặp đi lặp lại và giữ cho tham chiếu sản xuất nhất quán.

Đối với một xưởng sản xuất xử lý nhiều kích thước thanh không liên quan theo lô nhỏ, các máy riêng biệt có thể mang lại sự linh hoạt hơn. Dòng tích hợp trở nên hấp dẫn hơn khiđường kính thanh, cấp vật liệu và chiều dài hoàn thiện được lặp lại thường xuyênvà chi phí chuyển giao thủ công trở nên đáng kể.

Cách dòng xử lý một thanh

1. Chỉ tay:Đầu thanh được thu gọn thành một hình côn để có thể đưa vào khuôn vẽ. Phương pháp trỏ được yêu cầu phụ thuộc vào đường kính ban đầu, độ bền vật liệu và mức giảm bản vẽ. Việc định tâm đặc biệt quan trọng đối với các thanh cứng hoặc có đường kính lớn nơi đầu dẫn hướng phải đi vào khuôn một cách chắc chắn.

Ứng dụng của khách hàng:Khi xử lý các thanh thép hợp kim cho quá trình kéo nguội tiếp theo, hình dạng đầu nhất quán giúp ngăn chặn việc vào khuôn không thành công và giảm nhu cầu người vận hành phải sửa thanh nhiều lần trước khi kéo.

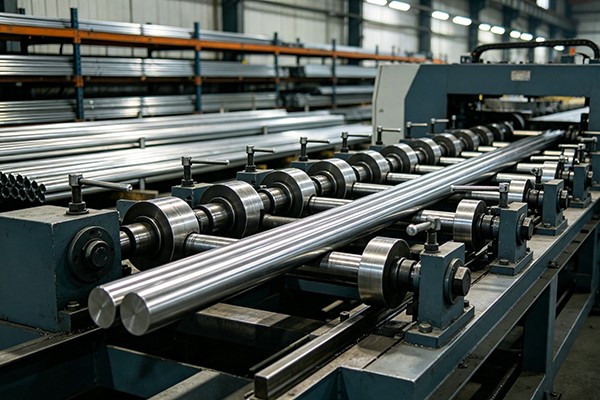
2. Vẽ nguội kéo đẩy:Đầu đẩy thủy lực hỗ trợ thanh xuyên qua khuôn trong giai đoạn đầu vào. Khi đủ vật liệu đã đi qua khuôn, bộ kéo sẽ kẹp đầu rút gọn và hoàn thành nét vẽ. Sự sắp xếp này rất hữu ích cho các thanh lớn hơn hoặc vật liệu có độ bền cao hơn, nơi lực cản ban đầu của khuôn là đáng kể.

Thông số quan trọng:Trọng tải bản vẽ không nên được chọn chỉ từ đường kính thanh. Độ bền vật liệu, mức giảm trên mỗi lần chạy, hình dạng khuôn, độ bôi trơn và đường kính mục tiêu đều ảnh hưởng đến lực kéo cần thiết. Máy lớn hơn không nhất thiết là lựa chọn tốt hơn nếu yêu cầu lực thực tế thấp hơn nhiều.

3. Làm thẳng nội tuyến:Sau khi vẽ, thanh chuyển thẳng sang phần duỗi thẳng. Cấu hình nhiều cuộn hoặc hai cuộn có thể được lựa chọn theo đường kính, vật liệu và độ thẳng yêu cầu. Mục tiêu thường được chỉ định là.30,3 mm / m, tùy thuộc vào vật liệu, điều kiện đầu vào và các yêu cầu của quy trình cuối cùng.

Ứng dụng của khách hàng:Đối với trục chuyển động tuyến tính và linh kiện chính xác, độ thẳng quan trọng hơn việc chỉ đạt được đường kính mục tiêu. Quá trình làm thẳng nội tuyến được kiểm soát có thể giảm lượng hiệu chỉnh thứ cấp cần thiết trước khi gia công.

4. Cắt theo chiều dài cố định:PLC điều khiển vị trí cắt theo chiều dài hoàn thiện đã được lập trình. Có thể lựa chọn cắt bằng cưa hoặc cắt theo vật liệu, đường kính, tình trạng cuối yêu cầu và tốc độ sản xuất.

Thông số quan trọng:Nếu các thanh được cung cấp trực tiếp cho gia công CNC hoặc đầu nguội, dung sai cắt và tình trạng cuối có thể ảnh hưởng đến việc thiết lập phía sau. Đối với việc chuẩn bị nguyên liệu thô, dung sai cắt cực kỳ chặt chẽ có thể làm tăng thêm chi phí mà không mang lại lợi ích sản xuất thực tế.

5. Vát mép cuối:Các đầu thanh hoàn thiện được vát cạnh để loại bỏ các cạnh sắc và chuẩn bị vật liệu cho việc xử lý, lắp ráp hoặc gia công tiếp theo. Có thể cấu hình vát bên trong, bên ngoài hoặc kết hợp theo bản vẽ của khách hàng.

Ứng dụng của khách hàng:Trong sản xuất trục và dây buộc, mặt vát được kiểm soát có thể cải thiện việc nạp linh kiện và giảm nguy cơ xảy ra các vấn đề liên quan đến lưỡi dao trong quá trình lắp ráp hoặc gia công tiếp theo.

Dòng nguyên liệu hoàn chỉnh:Thanh thô → tải tự động → trỏ → vẽ → làm thẳng → cắt theo chiều dài cố định → vát cạnh → xếp chồng tự động.

Dòng này giải quyết được gì trong sản xuất

Chuyển thủ công quá nhiều:Khi năm thao tác được tách ra, các thanh phải được dỡ xuống, căn chỉnh và tải lại nhiều lần. Tự động chuyển làm giảm việc xử lý giữa các trạm và đặc biệt có giá trị đối với các thanh dài hoặc bề mặt hoàn thiện dễ bị trầy xước.

Độ thẳng hạ lưu không ổn định:Chỉ vẽ không đảm bảo độ thẳng cuối cùng được yêu cầu bởi quá trình gia công hoặc lắp ráp. Bộ ép tóc nội tuyến cung cấp giai đoạn chỉnh sửa chuyên dụng ngay sau khi vẽ.

Chiều dài hoàn thành không nhất quán:Đo và cắt thủ công có thể tạo ra sự khác biệt giữa các lô. Định vị chiều dài do PLC điều khiển mang lại cho người vận hành tham chiếu sản xuất có thể lặp lại.

Hồ sơ sản xuất riêng biệt:Với các máy độc lập, nguyên liệu có thể được chuyển giao giữa các đơn hàng sản xuất hoặc người vận hành khác nhau. Điều khiển tập trung cho phép quản lý các thông số vẽ, làm thẳng, cắt và vát cạnh như một công thức sản xuất.

Đầu vào lao động cao:Dây chuyền tích hợp được thiết kế để một người vận hành giám sát chu trình sản xuất thay vì yêu cầu một người vận hành chuyên trách ở mỗi trạm. Nhân sự thực tế phụ thuộc vào yêu cầu bốc hàng, đóng gói và tự động hóa nhà máy.

Các tính năng chính và cân nhắc kỹ thuật

Sản xuất năm quy trình tích hợp:Định vị, vẽ, làm thẳng, cắt và vát cạnh được kết nối thành một lộ trình xử lý. Điều này có giá trị nhất đối với sản xuất lặp đi lặp lại khi cùng một trình tự được sử dụng liên tục.

Cấu hình kéo đẩy:Đầu đẩy thủy lực giúp khắc phục lực cản ban đầu khi đưa khuôn vào trước khi bàn kéo chính tiếp quản. Điều này trở nên quan trọng hơn khi đường kính thanh, độ bền vật liệu hoặc mức giảm bản vẽ tăng lên.

Phạm vi thanh Ø13–Ø100 mm:Các mẫu FR có sẵn bao gồm các phạm vi đường kính khác nhau. Việc lựa chọn một mô hình phải dựa trên đường kính ban đầu thực tế và lực kéo thay vì chỉ chọn phạm vi đường kính lớn nhất hiện có.

Làm thẳng nội tuyến:Máy ép tóc được chọn theo đường kính thanh, cường độ năng suất của vật liệu, điều kiện kéo và độ thẳng cần thiết. Đối với việc chuẩn bị nguyên liệu nói chung, có thể không cần đến các thông số kỹ thuật về độ thẳng cực cao; đối với trục và các bộ phận chính xác, chúng có thể ảnh hưởng trực tiếp đến tỷ lệ cho phép gia công và tỷ lệ loại bỏ.

Cắt tự động:Cài đặt độ dài do PLC điều khiển giúp giảm việc đo thủ công lặp đi lặp lại. Các giải pháp cưa và cắt có thể được đánh giá theo vật liệu thanh, đường kính, tốc độ sản xuất và chất lượng cắt theo yêu cầu.

Vát mép tự động:Kích thước mặt vát có thể được chỉ định theo yêu cầu lắp ráp hoặc gia công tiếp theo. Bộ phận vát cạnh phải có kích thước cùng với trạm cắt thay vì được coi như một phụ kiện độc lập.

PLC và HMI tập trung:Hệ thống điều khiển phối hợp thời gian của trạm, chuyển giao, chu kỳ vẽ, chiều dài cắt và khóa liên động an toàn. Hoạt động dựa trên công thức rất hữu ích khi cùng một nhà máy xử lý một số thông số kỹ thuật của thanh tiêu chuẩn.

Thông số kỹ thuật

Thông số kỹ thuật dòng FR sau đây đề cập đến trạm vẽ lõi. Các hệ thống định hướng, làm thẳng, cắt, vát cạnh và chuyển giao được thiết kế theo yêu cầu của sản phẩm hoàn thiện.

Model/Thông số FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Trọng tải đầu đẩy thủy lực (tấn) 10 20 40 50 60 80 100 120 150 200 250 300
Đường kính xi lanh × Hành trình (mm) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
Công suất bơm dầu (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Phạm vi vật liệu thanh (mm) 13–20 15–30 15–50 20–50 25–55 30–60 30–65 35–70 35–75 40–80 45–90 50–100
Công suất động cơ chính (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Quan trọng:Trọng tải đầu đẩy thủy lực không bằng sức kéo. Mô hình cuối cùng phải được chọn từ lực kéo được tính toán cho vật liệu thực tế, đường kính ban đầu, đường kính hoàn thiện, tỷ lệ giảm và điều kiện bôi trơn.

Chiều dài bản vẽ tiêu chuẩn xấp xỉ10 m; cấu hình hành trình dài hơn hoặc đặc biệt có thể được thiết kế. Tất cả các mẫu trong bảng này đều dành cho các thanh tròn đặc.

Cách chọn cấu hình phù hợp

Đối với thanh thép cacbon có đường kính nhỏ:Mô hình FR nhỏ hơn thường là đủ khi mức giảm và độ bền vật liệu dẫn đến lực kéo tương đối thấp. Kích thước quá lớn của hệ thống thủy lực làm tăng yêu cầu đầu tư và năng lượng mà không nhất thiết phải cải thiện chất lượng sản phẩm.

Đối với thép không gỉ:Lực kéo và độ cứng của công việc trở nên quan trọng hơn. Vật liệu khuôn, phương pháp bôi trơn, mức giảm trên mỗi lần chạy và tốc độ kéo phải được đánh giá cùng với trọng tải máy.

Đối với thanh thép hợp kim lớn:Khả năng đẩy thủy lực và độ cứng của kết cấu trở nên quan trọng vì việc đưa vào khuôn ban đầu có thể cần lực đáng kể. Việc lựa chọn mô hình phải dựa trên tính toán lực kỹ thuật thay vì chỉ dựa vào đường kính.

Đối với trục chính xác:Máy vẽ chỉ là một phần của chuỗi dung sai. Khả năng làm thẳng, dung sai chiều dài cắt, kích thước mặt vát và tình trạng vật liệu đều phải được chỉ định trước khi đặt hàng.

Đối với sản xuất số lượng lớn:Tự động tải, chuyển và xếp chồng trở nên quan trọng hơn là chỉ tăng tốc độ vẽ. Mục tiêu sản xuất thực tế phải được đánh giá là thanh thành phẩm mỗi giờ, bao gồm cả thời gian vận chuyển và cắt.

Ứng dụng

Chốt và đầu nguội

Dây chuyền cắt và vát mép bản vẽ trỏ tự động có thể chuẩn bị thanh kéo cho bu lông, đinh tán, ghim và các bộ phận gia công nguội khác trong đó tính nhất quán về đường kính, độ thẳng và chiều dài cắt được kiểm soát ảnh hưởng đến quá trình tạo hình phía sau.

Kịch bản sản xuất điển hình:Một nhà sản xuất dây buộc chạy lặp lại các loại thép cacbon hoặc thép hợp kim có thể sử dụng phương pháp trỏ và kéo tự động, sau đó là làm thẳng và cắt thẳng hàng, giảm việc xử lý lặp đi lặp lại trước khi thanh bước vào quá trình chuẩn bị nguội.

Trục ô tô và các bộ phận truyền động

Các ứng dụng bao gồm cổ trục, bộ phận lái, thanh piston, bộ phận liên quan đến van và các sản phẩm thanh chính xác khác.

Kịch bản sản xuất điển hình:Đối với nhà sản xuất trục cung cấp dây chuyền gia công CNC, điều khiển cắt theo chiều dài tự động có thể giảm việc đo thủ công trước khi gia công, đồng thời làm thẳng giúp duy trì định mức gia công phù hợp hơn.

Vòng bi và các bộ phận chuyển động tuyến tính

Đối với ổ lăn, trục dẫn hướng và các sản phẩm tương tự, độ thẳng và tính nhất quán về kích thước thường quan trọng hơn việc chỉ đạt được tốc độ kéo tối đa.

Kịch bản sản xuất điển hình:Nhà sản xuất linh kiện vòng bi có thể định cấu hình đường xung quanh thông số kỹ thuật về đường kính lặp lại và chiều dài hoàn thiện, cho phép thực hiện vẽ, làm thẳng và cắt mà không cần di chuyển các thanh để phân tách máy giữa các hoạt động.

Hợp kim hàng không vũ trụ và đặc biệt

Hợp kim titan, niken và các hợp kim đặc biệt khác đòi hỏi phải chú ý hơn đến lực kéo, độ cứng của sản phẩm, dụng cụ, bôi trơn và bảo vệ bề mặt. Các ứng dụng này phải được đánh giá bằng cách sử dụng các loại vật liệu thực tế và lịch trình giảm thiểu trước khi lựa chọn máy.

Kịch bản sản xuất điển hình:Khi thanh hợp kim đắt tiền phải duy trì tính toàn vẹn bề mặt qua một số giai đoạn hoàn thiện, quá trình chuyển tự động sẽ giảm các điểm tiếp xúc không cần thiết và cho phép các thông số quy trình vẫn được gắn với cùng một trình tự sản xuất.

Thép công cụ và khuôn dập

Thanh thép tốc độ cao và thép công cụ có thể yêu cầu lực kéo cao và kiểm soát biến dạng cẩn thận. Các trạm cắt và vát tích hợp rất hữu ích khi các phôi đã hoàn thiện được cung cấp trực tiếp cho các hoạt động gia công.

Kịch bản sản xuất điển hình:Bộ xử lý thép công cụ tạo ra các chiều dài phôi lặp đi lặp lại có thể loại bỏ thao tác mài bavia sau cắt riêng biệt khi mặt vát cần thiết được tích hợp vào dây chuyền.

Thanh đồng và nhôm

Đồng và nhôm có các yêu cầu về biến dạng và bề mặt khác nhau so với thép. Do đó, hình dạng khuôn, áp suất bôi trơn và làm thẳng phải được cấu hình cho hợp kim cụ thể thay vì sao chép từ thiết lập thanh thép.

Kịch bản sản xuất điển hình:Đối với đầu nối hoặc thanh dẫn điện, việc duy trì đường kính và tình trạng bề mặt được chỉ định có thể quan trọng hơn lực kéo tối đa, do đó đường dây có thể được cấu hình xung quanh việc kiểm soát kích thước và chuyển giao nhẹ nhàng.

Kỹ thuật nhà máy và kiểm soát chất lượng

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

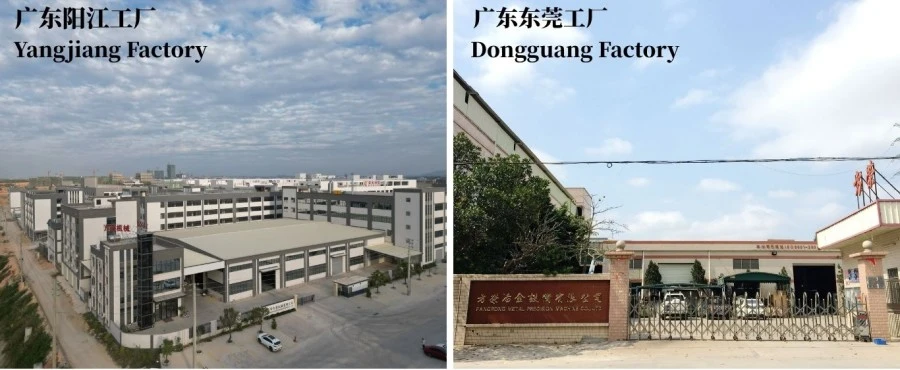
Công ty TNHH Thiết bị luyện kim Đông Quan Fangrongvận hành cơ sở sản xuất chính ở Đông Quan, trong khiCông ty TNHH Máy móc Dương Giang Fangrongcung cấp thêm năng lực sản xuất. Các cơ sở sản xuất các thiết bị kéo nguội, làm thẳng và tạo hình kim loại có liên quan.

Kỹ thuật trước khi sản xuất

Trước khi sản xuất, Dây chuyền cắt và vát mép bản vẽ trỏ tự động được xác định từ yêu cầu của khách hàngcấp vật liệu, đường kính bắt đầu, đường kính hoàn thiện, chiều dài hoàn thiện, tỷ lệ thu nhỏ, yêu cầu về độ thẳng, dung sai cắt, hình học vát cạnh và đầu ra mục tiêu. Thông tin này xác định trọng tải máy, cách sắp xếp khuôn, loại máy ép tóc và cách bố trí tự động hóa.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

Sản xuất và kiểm tra:Các bộ phận thủy lực, cụm xi lanh, bộ phận kết cấu, giá đỡ khuôn, trục làm thẳng và cơ cấu chuyển được gia công và lắp ráp trước khi tích hợp dây chuyền hoàn chỉnh. Các mạch thủy lực được kiểm tra áp suất, đồng thời kiểm tra sự liên kết cơ học và các chức năng điện trước khi vận chuyển.

Kiểm tra chấp nhận của nhà máy:Dây chuyền hoàn chỉnh có thể được kiểm tra bằng các mẫu thanh do khách hàng cung cấp khi có sẵn. Các điểm chấp nhận thực tế phải bao gồm hiệu suất vẽ, độ tin cậy khi chuyển, độ thẳng, chiều dài hoàn thiện, kích thước mặt vát, khóa liên động an toàn và độ ổn định của chu trình tự động—chứ không chỉ đơn giản là liệu máy có thể chạy không tải hay không.

Chứng nhận và tiêu chuẩn áp dụng

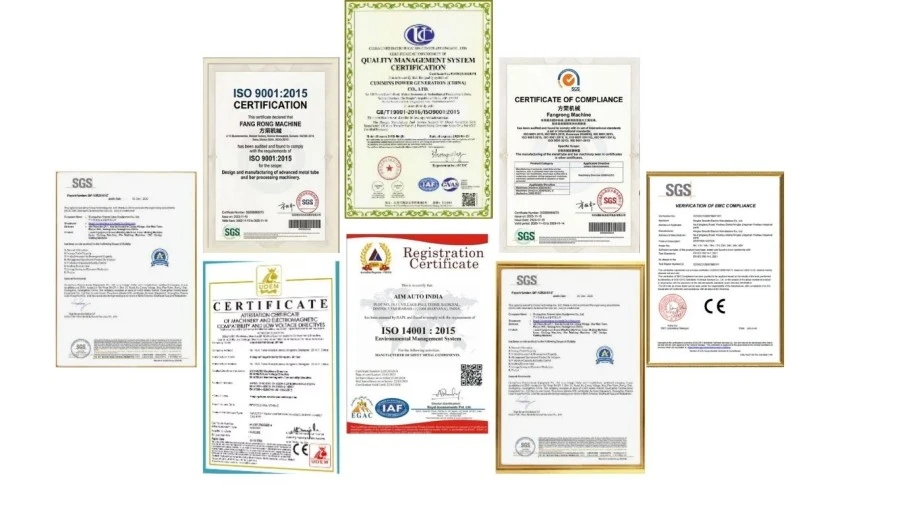
FangRong Cold Drawing Machine Certifications

ISO 9001:2015:Hệ thống quản lý chất lượng bao gồm các quy trình thiết kế, sản xuất và dịch vụ của công ty. Giấy chứng nhận số UQ231211R1.

CE:Thiết bị FR tiêu chuẩn được cung cấp cho các yêu cầu máy móc hiện hành của Châu Âu. Đối với các dự án của EU, cấu hình máy cuối cùng và Tuyên bố về sự phù hợp phải được kiểm tra theo luật pháp hiện hành và các tiêu chuẩn hài hòa cho thiết bị được cung cấp.

An toàn máy móc:Các chức năng an toàn như dừng khẩn cấp, bảo vệ và khóa liên động được tích hợp theo cấu hình máy cuối cùng. Các tiêu chuẩn an toàn EN/ISO hiện hành chính xác phải được xác nhận trong tài liệu kỹ thuật đi kèm với máy.

Kiểm tra của SGS:Việc kiểm tra của bên thứ ba có thể được sắp xếp khi hợp đồng mua bán hoặc đặc điểm kỹ thuật của dự án yêu cầu.

Bằng sáng chế:FangRong tuyên bố rằng họ nắm giữ các bằng sáng chế về phát minh và mô hình tiện ích bao gồm các thành phần và cơ chế được sử dụng trong thiết bị tạo hình kim loại của mình.

Đặt hàng, MOQ, Giá cả và Giao hàng

MOQ: 1 dây chuyền sản xuất hoàn chỉnh.Dây chuyền cắt và vát mép bản vẽ trỏ tự động được thiết kế và sản xuất theo thông số kỹ thuật thanh của khách hàng, vì vậy một bộ là đủ cho một dự án hoàn chỉnh.

Báo giá theo số lượng:Đối với việc mua dự án, báo giá có thể được cấu trúc theo1 bộ, 2–3 bộ và 4 bộ trở lên. Đơn giá thực tế cho từng bậc số lượng phải được xác nhận trong báo giá thương mại vì cấu hình, công cụ và mức độ tự động hóa có thể thay đổi đáng kể chi phí thiết bị.

Thời hạn FOB: Cảng FOB Thâm Quyến, Trung Quốccó thể được sử dụng để báo giá xuất khẩu khi có thể. Cảng cuối cùng, quy cách đóng gói, phí vận chuyển nội địa và xuất khẩu phải được nêu rõ ràng trên hóa đơn chiếu lệ và hợp đồng mua bán.

Thời gian đặt hàng tiêu chuẩn:khoảng60–90 ngàyđối với các cấu hình tiêu chuẩn như FR-5T đến FR-60T, tùy thuộc vào xác nhận kỹ thuật cuối cùng và lịch trình sản xuất.

Thứ tự tiêu chuẩn hạng nặng:khoảng90–150 ngàydành cho cấu hình FR-80T và lớn hơn, tùy thuộc vào kích thước máy, yêu cầu tự động hóa và thử nghiệm.

Lệnh khẩn cấp:Một lịch trình sản xuất tăng tốc có thể được yêu cầu trước khi xác nhận đơn hàng. cácthời gian thực hiện nhanh tùy theo từng dự ánvà phải được xác nhận sau khi kiểm tra tính khả dụng của thành phần, năng lực của nhà máy và lịch trình FAT được yêu cầu. Một đơn đặt hàng khẩn cấp không nên được báo giá với ngày giao hàng giả định trước khi các mặt hàng này được xác nhận.

Gói hàng và vận chuyển

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

Dây chuyền được chuẩn bị cho lô hàng xuất khẩu với các thiết bị được phân đoạn được đóng gói theo kích thước vận chuyển. Vỏ gỗ, chống ẩm và chống ăn mòn được sử dụng khi cấu hình máy và tuyến đường vận chuyển yêu cầu. Kích thước đóng gói cuối cùng và kế hoạch xếp container được xác nhận sau khi bố trí dây chuyền hoàn tất.

Câu hỏi thường gặp

Câu hỏi 1: Đường thẳng có thực sự thực hiện việc trỏ, vẽ, làm thẳng, cắt và vát cạnh một cách tự động không?

Đúng. Khái niệm tiêu chuẩn kết nối tất cả năm hoạt động thông qua chuyển giao tự động và điều khiển PLC tập trung. Tuy nhiên, việc tải các thanh thô, loại bỏ các bó thành phẩm và bổ sung nguyên liệu vẫn có thể yêu cầu sự tham gia của người vận hành tùy thuộc vào hệ thống xếp và xếp hàng đã chọn.

Câu 2: Tôi nên chọn trọng tải bản vẽ như thế nào?

Không chọn máy chỉ từ đường kính thanh. Lực kéo yêu cầu phụ thuộc vào loại vật liệu, đường kính ban đầu, đường kính hoàn thiện, mức giảm trên mỗi lần chạy, góc khuôn, bôi trơn và tốc độ kéo. Cung cấp các tham số này cho FangRong để tính toán lực trước khi chọn mô hình FR.

Câu hỏi 3: Trạm định vị có cần thiết nếu máy sử dụng đầu đẩy thủy lực không?

Đầu đẩy và trạm trỏ thực hiện các chức năng khác nhau. Đầu đẩy cung cấp lực dọc trục để hỗ trợ việc đưa vào khuôn, trong khi việc định hướng làm giảm đầu thanh thành hình học có thể đưa vào khuôn. Sự cần thiết của một phương pháp trỏ cụ thể phụ thuộc vào đường kính thanh bắt đầu, vật liệu và cấu hình khuôn. Do đó, phế liệu trỏ phải được đánh giá riêng thay vì cho rằng thao tác kéo đẩy sẽ loại bỏ nó.

Câu 4: Đường thẳng có thể đạt được độ thẳng nào?

Mục tiêu tiêu chuẩn được nêu cho máy ép tóc nội tuyến là.30,3 mm / m. Độ thẳng thực tế có thể đạt được phụ thuộc vào vật liệu thanh, đường kính, tình trạng đầu vào, điều kiện kéo và cấu hình máy ép tóc. Đối với các trục quan trọng hoặc các ứng dụng chính xác, phương pháp chấp nhận và chiều dài đo phải được thống nhất trước khi sản xuất.

Câu 5: Dây chuyền có thể gia công thép không gỉ hoặc thép hợp kim cường độ cao không?

Có, tùy thuộc vào xác nhận kỹ thuật. Những vật liệu này thường yêu cầu lực kéo lớn hơn và chú ý nhiều hơn đến quá trình làm cứng, bôi trơn, lựa chọn khuôn và giảm tốc độ trên mỗi lần chạy. Loại vật liệu phải được cung cấp trước khi định cỡ máy.

Câu hỏi 6: Tôi có thể thay đổi đường kính thanh và chiều dài thành phẩm trên cùng một máy không?

Có, trong phạm vi hoạt động được thiết kế. Việc thay đổi đường kính thường yêu cầu thay đổi thiết lập và dụng cụ tương ứng, trong khi chiều dài hoàn thiện có thể được lập trình thông qua PLC trong giới hạn cắt và xử lý của máy. Nếu nhiều đường kính được trộn lẫn trong quá trình sản xuất hàng ngày thì thời gian thay đổi dụng cụ phải được đưa vào tính toán năng lực sản xuất.

Q7: Việc cắt tự động chính xác đến mức nào?

Độ chính xác cắt phụ thuộc vào phương pháp cắt, đường kính thanh, vật liệu, hệ thống đo lường và dung sai yêu cầu. Dung sai chiều dài hoàn thiện phải được quy định trong thỏa thuận kỹ thuật thay vì dựa vào tuyên bố chung chung như "độ chính xác cao".

Câu 8: Bạn có thể tích hợp dây chuyền này với dây chuyền sản xuất hiện tại của chúng tôi không?

Đúng. Hướng chuyển, chiều cao tải, xếp chồng thanh thành phẩm, chuẩn bị nguyên liệu ngược dòng và giao diện gia công xuôi dòng có thể được xem xét trong quá trình thiết kế bố trí. Việc cung cấp bố cục dây chuyền hiện có và hướng dòng nguyên liệu ở giai đoạn báo giá giúp tránh những sửa đổi tốn kém sau khi lắp đặt.

Câu 9: Tôi nên cung cấp thông tin gì để báo giá?

Cung cấpcấp vật liệu, đường kính ban đầu, đường kính thành phẩm, chiều dài thanh, chiều dài hoàn thiện, độ thẳng yêu cầu, kích thước mặt vát, sản lượng hàng năm hoặc hàng giờ, thiết bị thượng nguồn hiện có, nguồn điện và mức độ tự động hóa ưu tiên. Bản vẽ mẫu hoặc bản vẽ thành phẩm rất hữu ích cho việc xác định các trạm cắt và vát cạnh.

Q10: Dòng tiêu chuẩn bao gồm những gì?

Phạm vi điển hình bao gồm trạm trỏ, máy vẽ kéo đẩy, bộ nguồn thủy lực, bàn kéo kéo, máy ép thẳng nội tuyến, bộ phận cắt tự động, bộ phận vát mép, cơ cấu truyền tải và hệ thống điều khiển PLC/HMI. Khuôn và dụng cụ đặc biệt phải được liệt kê riêng trong báo giá để người mua có thể xác định rõ ràng chi phí dự án hoàn chỉnh.

Câu 11: Moq là gì?

MOQ là1 dây chuyền sản xuất hoàn chỉnh. Báo giá dựa trên số lượng có thể được chuẩn bị cho1 bộ, 2–3 bộ và 4 bộ trở lên. Giá thực tế ở mỗi mức số lượng phụ thuộc vào cấu hình máy và dụng cụ cuối cùng.

Q12: Điều kiện giao hàng tiêu chuẩn là gì?

Cấu hình tiêu chuẩn thường yêu cầu60–90 ngày. Các dự án FR-80T lớn hơn và cao hơn thường yêu cầu90–150 ngày. Đối với các dự án khẩn cấp, tiến độ tăng tốc có thể được đánh giá trước khi ký hợp đồng dựa trên tính sẵn có của linh kiện và công suất hiện tại của nhà máy.

Q13: Bạn có thể báo giá FOB không?

Đúng.Cảng FOB Thâm Quyến, Trung Quốccó thể được trích dẫn khi áp dụng. Báo giá phải nêu rõ cảng FOB, phạm vi đóng gói, trách nhiệm vận chuyển nội địa và mọi khoản phí được loại trừ để người mua có thể so sánh các chào hàng trên cùng một cơ sở.

Q14: Những gì bảo hành và hỗ trợ sau bán hàng được cung cấp?

Chế độ bảo hành tiêu chuẩn là12 tháng kể từ khi vận hành. Theo hợp đồng, việc giám sát lắp đặt, vận hành, đào tạo người vận hành, hỗ trợ phụ tùng thay thế và xử lý sự cố từ xa có thể được bao gồm. Phương pháp phản hồi chính xác và phạm vi phụ tùng thay thế phải được nêu rõ trong hợp đồng mua bán.

Q15: Tôi có thể kiểm tra máy bằng vật liệu của riêng mình không?

Đúng. Nên thử nghiệm với vật liệu do khách hàng cung cấp cho các dự án liên quan đến hợp kim khó, yêu cầu độ thẳng chặt chẽ hoặc hình dạng vát đặc biệt. Nó cho phép đánh giá lực kéo, dụng cụ, thiết lập làm thẳng, cắt và bề mặt hoàn thiện trước khi vận chuyển.

Câu hỏi 16: Cần kiểm tra những gì trong quá trình kiểm tra nghiệm thu tại nhà máy?

Người mua nên kiểm tra nhiều hơn chuyển động của máy. Một FAT thực tế nên bao gồmlực kéo và độ ổn định chu trình, chuyển thanh, giảm kích thước, độ thẳng, chiều dài hoàn thiện, kích thước vát cạnh, rò rỉ thủy lực, chức năng điện và khóa liên động an toàn. Đối với các sản phẩm quan trọng, mẫu hoàn thiện phải được đo lường theo thông số kỹ thuật chấp nhận đã thỏa thuận.

Q17: Máy có yêu cầu nền tảng đặc biệt không?

Nền móng yêu cầu phụ thuộc vào chiều dài dây chuyền, trọng lượng máy, lực kéo và điều kiện tại công trường. FangRong có thể cung cấp bản vẽ móng và bu lông neo sau khi bố trí thiết bị cuối cùng được xác nhận. Nền móng dân dụng phải được hoàn thiện theo bản vẽ đã được phê duyệt trước khi lắp đặt.

Q18: Dòng này có thể được tùy chỉnh không?

Đúng. Các lĩnh vực tùy chỉnh phổ biến bao gồm phạm vi đường kính thanh, hành trình vẽ, giá đỡ khuôn, cấu hình máy ép tóc, phương pháp cắt, hình học vát, hệ thống truyền tải, tải và xếp chồng, giao tiếp PLC và xử lý thanh thành phẩm. Việc tùy chỉnh nên được hoàn thiện từ quá trình sản xuất thực tế thay vì thêm các chức năng không sử dụng.

Tại sao chọn FangRong cho dây chuyền hoàn thiện thanh tích hợp

Why Choose FangRong Full Automatic Bar Finishing Line

Kỹ thuật Drawbench từ năm 1998:FangRong đã tập trung vào lĩnh vực kéo nguội và các thiết bị tạo hình kim loại liên quan trong hơn hai thập kỷ. Công ty cho biết thiết bị của họ đã được cung cấp cho khách hàng tại hơn 70 quốc gia.

Kỹ thuật quy trình tích hợp:Dự án không giới hạn việc cung cấp một chiếc bàn kéo. Lực kéo, sắp xếp khuôn, làm thẳng, cắt, vát cạnh và chuyển vật liệu cần phối hợp với nhau; điều này đặc biệt quan trọng khi khách hàng muốn một thanh thành phẩm trải qua tất cả các công đoạn mà không cần lưu trữ trung gian.

Hai cơ sở sản xuất:Các cơ sở sản xuất ở Đông Quan và Dương Giang cung cấp năng lực sản xuất bổ sung cho các dự án lớn hoặc nhiều máy.

Kiểm tra dựa trên ứng dụng:Nếu có thể, việc thử nghiệm với vật liệu thanh thực tế của khách hàng sẽ cung cấp nhiều bằng chứng hữu ích hơn so với việc trình diễn máy không tải. Điều này đặc biệt phù hợp với thép không gỉ, thép hợp kim cường độ cao và các ứng dụng có dung sai chặt chẽ.

Hỗ trợ kỹ thuật sau khi giao hàng:Tùy theo phạm vi dự án, có thể bao gồm giám sát lắp đặt, vận hành, đào tạo người vận hành, hỗ trợ phụ tùng thay thế và xử lý sự cố từ xa.

Để lựa chọn và báo giá máy chính xác, hãy gửi loại vật liệu, đường kính ban đầu, đường kính hoàn thiện, chiều dài hoàn thiện, độ thẳng yêu cầu, kích thước vát và đầu ra mục tiêu. Các thông số này đủ để nhóm kỹ thuật xác định mô hình FR và cấu hình đường dây tích hợp phù hợp.

Gửi yêu cầu
Thông tin liên lạc
  • Địa chỉ

    SỐ 163, Đường Shatong, Khu công nghiệp Shabu số 2, Thị trấn Dalang, Thành phố Đông Quan, Quảng Đông, Trung Quốc

  • điện thoại

    +86-769-83202640

Hãy cho chúng tôi biết về nguyên liệu, thông số kỹ thuật sản phẩm, quy trình sản xuất và yêu cầu thiết bị của bạn. FangRong có thể thảo luận về Máy vẽ nguội, khuôn vẽ, máy làm thẳng phù hợp và các giải pháp tùy chỉnh cho ứng dụng của bạn.
Đánh giá:
5.0
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
Từ chốiChấp nhận