Whatsapp
Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.
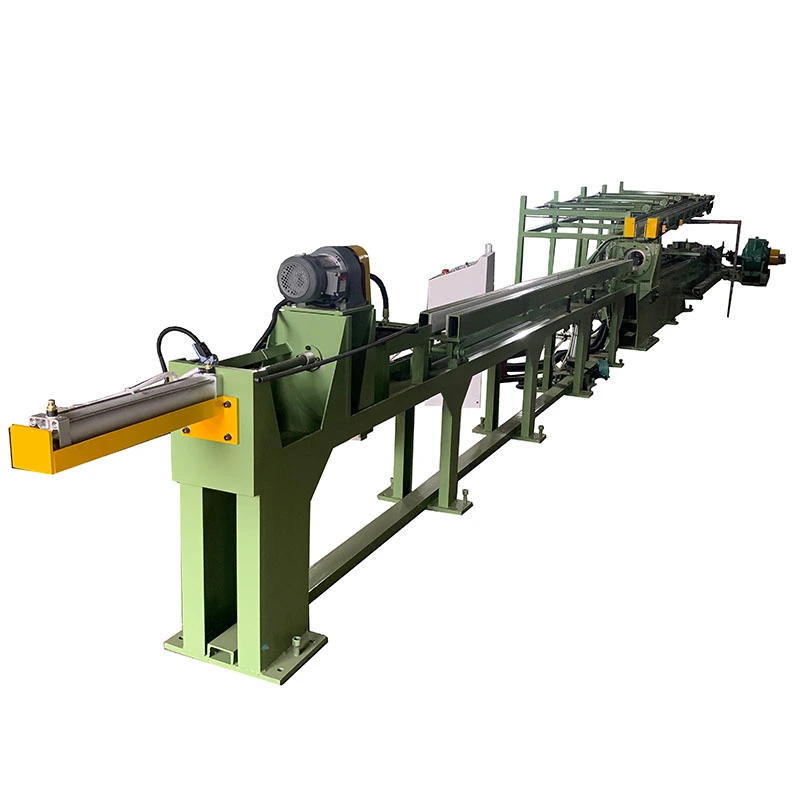
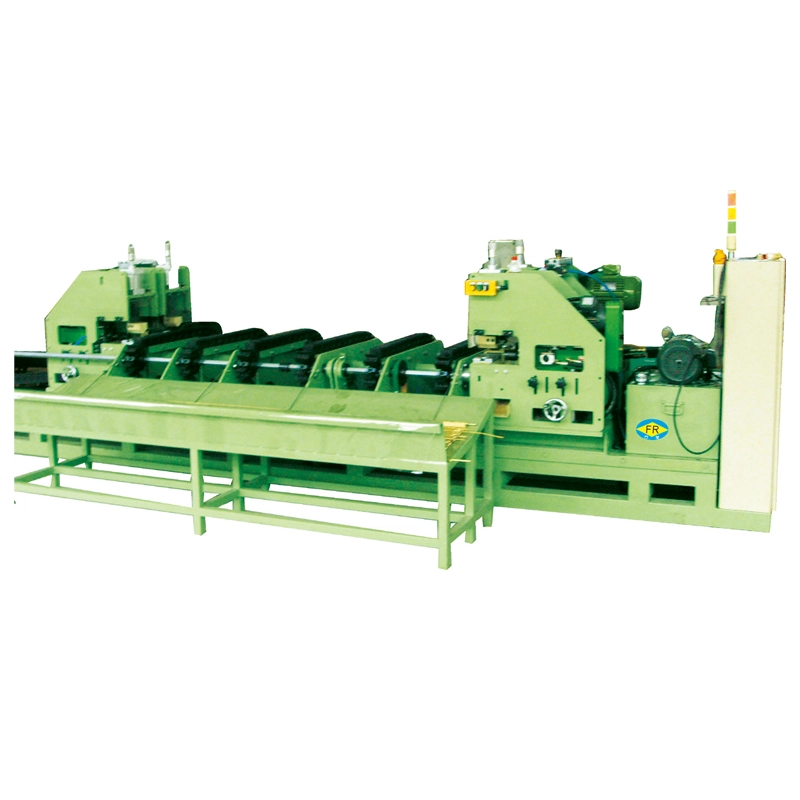
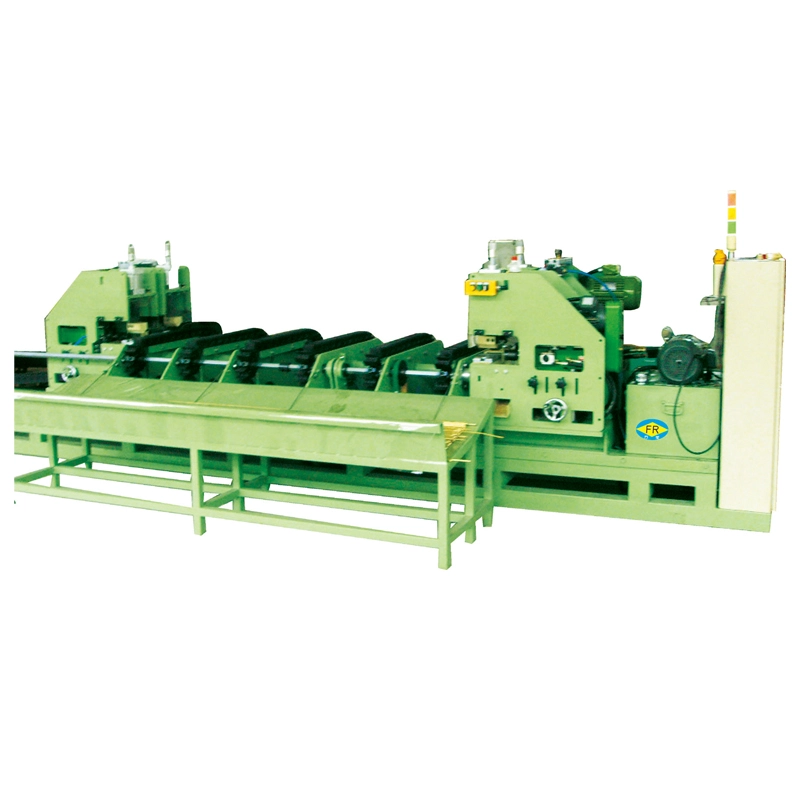
cácMáy vẽ nguội ba dòng tự độngquá trìnhba ống hoặc thanh cùng một lúc, giúp nó phù hợp cho việc sản xuất khối lượng lớn hơn mà không cần ba bàn kéo riêng biệt. Bộ truyền động xích đôi của nó cân bằng tải kéo, trong khi nạp, căn chỉnh, kẹp và xả tự động giúp giảm việc xử lý thủ công. Cung cấp các mẫu FR-16 đến FR-9015–160 tấncủa lực kéo,15 m/phúttốc độ và hành trình lên tới10 mcho các ống hoặc thanh thép, đồng, nhôm và hợp kim.
cácMáy vẽ nguội ba dòng tự độnglà một bàn kéo cơ học nhiều sợi được thiết kế để vẽba ống hoặc thanh rắn cùng một lúc. Nó dành cho các nhà sản xuất cần sản lượng cao hơn từ một dây chuyền sản xuất mà không cần lắp đặt ba bàn kéo riêng biệt. Dòng FR bao gồm15–160 tấnlực kéo định mức, với tốc độ kéo tiêu chuẩn là15 m/phútvà mộtHành trình tiêu chuẩn 10 m. Hành trình dài hơn có thể được thiết kế cho các yêu cầu sản xuất cụ thể.
Máy đặc biệt hữu ích cho việc sản xuất lặp đi lặp lại các ống hoặc thanh có đường kính nhỏ và trung bình với cùng kích thước được sản xuất theo lô. Đối với bản vẽ ống, tích hợphệ thống trục gákiểm soát đường kính bên trong và độ dày của tường. Bộ truyền động xích đôi kéo bàn trượt từ cả hai phía, giúp giữ cân bằng cơ học cho ba vị trí kéo.
Bàn kéo một dòng xử lý một phôi trong mỗi chu kỳ. Khi một nhà máy cán ống hoặc nhà sản xuất thanh có đơn hàng ổn định, khối lượng lớn cho cùng thông số kỹ thuật, việc bổ sung thêm một máy dây chuyền đơn khác sẽ tăng đầu tư thiết bị, không gian sàn, công việc bốc hàng và điểm bảo trì. Cấu hình ba dòng giải quyết nút cổ chai này bằng cách xử lý ba phôi trong cùng một nét vẽ.
Ví dụ:một nhà sản xuất ống đồng liên tục sản xuất cùng một ống có đường kính nhỏ có thể sử dụng bản vẽ ba đường thay vì chạy ba bàn kéo độc lập. Năng suất đạt được chính nhờ việc xử lý ba sản phẩm mỗi lần; lợi ích sẽ nhỏ hơn nhiều khi quá trình sản xuất liên quan đến việc thay đổi quy mô thường xuyên, đơn đặt hàng số lượng thấp hoặc ba thông số kỹ thuật khác nhau cùng một lúc.
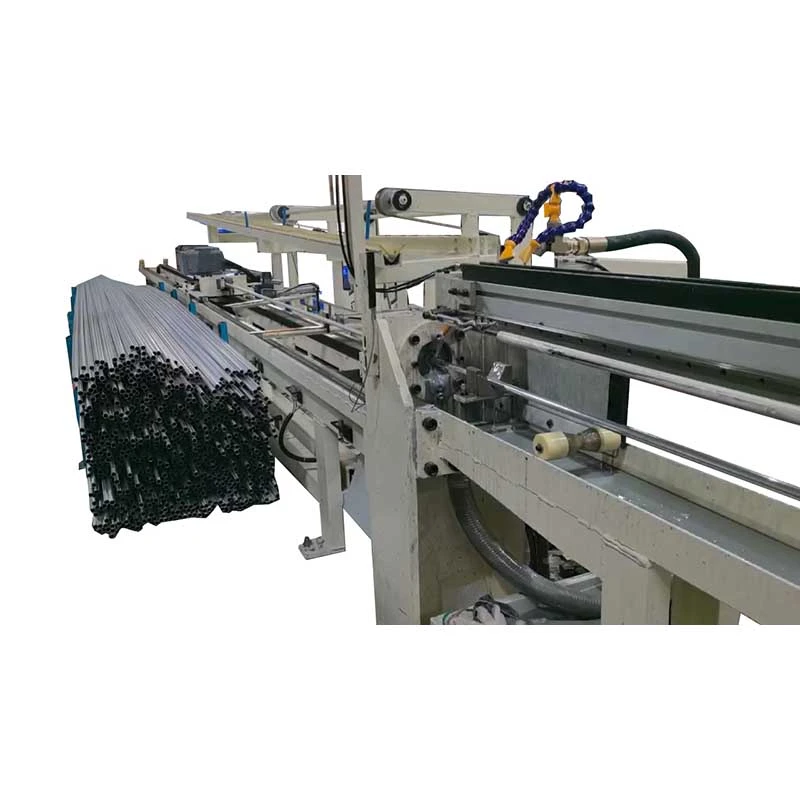
Ba ống hoặc thanh nhọn được nạp vào hệ thống cấp liệu và đặt vào khuôn tương ứng của chúng. Cơ chế nạp và xoay xử lý việc định vị phôi, trong khi hệ thống căn chỉnh cho phép mỗi vị trí khuôn được điều chỉnh tương ứng với đường tâm bản vẽ.
Sau khi kẹp, động cơ chính dẫn động hộp số và hệ thống xích đôi. Bàn kéo kéo cả ba phôi qua khuôn cùng một lúc. Đối với ống, trục gá bên trong hỗ trợ bề mặt bên trong trong quá trình kéo và giúp kiểm soát ID cuối cùng và độ dày thành. Sau hành trình vẽ, cỗ xe quay trở lại và các sản phẩm hoàn thiện được dỡ ra cho chu kỳ tiếp theo.
Tọa độ PLCcấp liệu, căn chỉnh, kẹp, kéo, xả và vận chuyển trở lại. Hệ thống cắt theo chiều dài và xếp chồng tùy chọn có thể được thêm vào khi quy trình tiếp theo yêu cầu xử lý tự động.
Kịch bản sản xuất:đối với một nhà sản xuất ống chạy các lô ống xi lanh thủy lực giống hệt nhau, việc cấp liệu tự động và kéo đồng bộ giúp giảm tải thủ công giữa các hành trình. Ba sợi được xử lý trong cùng một chu trình máy, làm cho hệ thống phù hợp hơn với sản xuất lặp đi lặp lại so với các xưởng sản xuất có đặc điểm kỹ thuật hỗn hợp.
1. Vẽ đồng bộ ba sợi
Ba ống hoặc thanh được rút ra trong một chu kỳ. Điều này có giá trị nhất khi khối lượng sản xuất hàng tháng cao và các thông số kỹ thuật giống nhau hoặc gần giống nhau được sản xuất nhiều lần. Sẽ ít thuận lợi hơn khi thay đổi thường xuyên vì cả ba vị trí vẽ đều được thiết kế để hoạt động với cùng một thiết lập bản vẽ.
Ví dụ ứng dụng:một nhà máy ống đồng sản xuất kích thước ống HVAC tiêu chuẩn có thể sử dụng ba sợi liên tục thay vì bổ sung thêm thiết bị dây chuyền đơn riêng biệt để tăng sản lượng.
2. Bộ truyền động kéo xích đôi
Cỗ xe được kéo qua hai phía của bộ truyền động xích thay vì dựa vào một điểm kéo duy nhất. Tải trọng cơ học cân bằng rất quan trọng khi ba khuôn hoạt động đồng thời vì tải vận chuyển không đồng đều có thể ảnh hưởng đến sự liên kết, độ mòn của khuôn và tính nhất quán về kích thước.
Ví dụ ứng dụng:khi ba ống thép không gỉ được kéo ra cùng lúc, việc duy trì tải trọng vận chuyển ổn định sẽ giúp giảm sự khác biệt giữa ba vị trí sản xuất.
3. Căn chỉnh khuôn độc lập
Mỗi vị trí kéo có thể được tinh chỉnh để giữ khuôn ở giữa với phôi tương ứng. Điều này đặc biệt quan trọng khi các yêu cầu về đường kính ngoài, độ dày thành hoặc bề mặt chính xác không cho phép nhiều cho quá trình gia công tiếp theo.
Ví dụ ứng dụng:trong ống thủy lực chính xác, việc định tâm khuôn chính xác quan trọng hơn việc chỉ đơn giản là tối đa hóa tốc độ vẽ vì sự thay đổi kích thước có thể dẫn đến bị loại bỏ trong các thử nghiệm lắp ráp hoặc áp suất tiếp theo.
4. Trục gá bên trong để vẽ ống
Đối với các phần rỗng, trục gá điều khiển hình học bên trong trong quá trình vẽ. Điều này rất quan trọng khi ID cuối cùng và độ dày thành là các kích thước chức năng chứ không phải là yêu cầu về mặt thẩm mỹ.
Ví dụ ứng dụng:Ống xi lanh thủy lực yêu cầu kích thước bên trong được kiểm soát để tương thích với piston và phốt, khiến việc lựa chọn trục gá và tính toán lịch trình trở thành một phần của kỹ thuật máy chứ không phải là một chi tiết sản xuất tùy chọn.
5. Tốc độ vẽ cố định 15 m/phút
Tốc độ vẽ tiêu chuẩn là 15 m/phút. Tốc độ cố định giúp đơn giản hóa việc lập kế hoạch thời gian chu kỳ và phù hợp với các dây chuyền sản xuất nơi thông lượng ổn định quan trọng hơn phạm vi tốc độ rộng. Cấp vật liệu, độ giảm, bôi trơn và thiết kế khuôn vẫn quyết định liệu một sản phẩm cụ thể có thể chạy liên tục ở tốc độ định mức hay không.
Ví dụ ứng dụng:một dây chuyền ống có khối lượng lớn với cấp vật liệu ổn định và lịch trình vượt qua có thể sử dụng tốc độ cố định để ước tính công suất sản xuất và các yêu cầu xử lý xuôi dòng trước khi lắp đặt.
6. Tự động cho ăn, doanh thu và căn chỉnh
Động cơ cấp liệu, động cơ quay vòng và hệ thống căn chỉnh giúp giảm việc xử lý thủ công giữa các chu kỳ vẽ. Điều này đặc biệt hữu ích khi thời gian hoạt động kéo dài khiến việc tải thủ công lặp đi lặp lại trở thành tắc nghẽn lao động.
Ví dụ ứng dụng:một nhà máy vận hành nhiều ca có thể tự động hóa việc tải lặp đi lặp lại và định vị phôi trong khi giúp người vận hành tập trung vào việc kiểm tra khuôn, bôi trơn, kiểm tra chất lượng và bảo trì.
7. Bản vẽ thanh và ống rắn
Máy vẽ nguội ba dòng tự động có thể được cấu hình cho cả ống rỗng và thanh đặc. Bản vẽ ống sử dụng cách sắp xếp trục gá thích hợp, trong khi sản xuất thanh đặc sử dụng khuôn kéo đặc mà không có trục gá bên trong.
Ví dụ ứng dụng:một bộ xử lý thép sản xuất phôi thanh chính xác và ống liền mạch có thể đánh giá một bệ máy cho cả hai ứng dụng, miễn là các yêu cầu về dụng cụ và lực kéo phù hợp.
8. Tự động hóa hạ lưu tùy chọn
Tự động cắt và xếp chồng có thể được tích hợp khi khách hàng cần các sản phẩm có chiều dài cố định hoàn thiện thay vì các sản phẩm được kéo dài. Các tùy chọn này hữu ích nhất khi máy vẽ cung cấp trực tiếp quy trình lắp ráp hoặc đóng gói xuôi dòng.
Việc lựa chọn mô hình phải dựa trênvật liệu, kích thước ban đầu, kích thước mục tiêu, mức giảm trên mỗi lần chạy, số lần chạy, khối lượng sản xuất cần thiết và lực kéo được tính toán. Không chọn máy chỉ theo đường kính ống. Hợp kim cứng hơn và mức giảm lớn hơn có thể yêu cầu lực kéo cao hơn đáng kể ngay cả khi đường kính ngoài tương đối nhỏ.
| Người mẫu | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Công suất (tấn) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Động cơ chính (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Hộp số | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Động cơ doanh thu (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Động cơ cấp liệu (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Động cơ căn chỉnh | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 mã lực, 1:150 | 1 mã lực, 1:150 | 1 mã lực, 1:150 |
| Loại dây chuyền | 32A | Tấm uốn cong 2010 | Tấm uốn cong 2010 | 2814 tấm uốn cong | 3618 tấm uốn cong | tấm uốn cong 4020 | tấm uốn cong 4020 | tấm uốn cong 4020 | 5628 tấm uốn cong |
| Tốc độ vẽ (m/phút) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Hành trình tiêu chuẩn (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Cấu hình tiêu chuẩn:3 đường kéo, bàn kéo kéo, bộ truyền động xích đôi, hộp số, động cơ chính, hệ thống cấp liệu, hệ thống quay vòng, hệ thống căn chỉnh khuôn, điều khiển PLC và bố trí trục gá ống khi cần thiết.
Lưu ý kỹ thuật:trọng tải liệt kê là sức kéo định mức của máy chứ không phải lực khuyến nghị cho mọi sản phẩm. Để sản xuất liên tục, cần kiểm tra lực kéo thực tế, độ bền vật liệu, điều kiện giảm và bôi trơn trước khi lựa chọn mô hình.
Được sử dụng cho ống giảm xóc, bộ phận lái, bộ phận hình ống liên quan đến trục truyền động và các ứng dụng ống sản xuất lặp lại khác. Bản vẽ ba đường hữu ích nhất khi sản xuất theo lô lớn cùng một thông số kỹ thuật.
Kịch bản sản xuất:một nhà cung cấp ô tô có thể sử dụng ba vị trí vẽ đồng thời cho các đơn đặt hàng lặp lại ống giảm xóc, giảm số chu kỳ vẽ riêng lẻ cần thiết cho một lô nhất định.
Ống đồng và nhôm dùng cho bộ trao đổi nhiệt và hệ thống điều hòa không khí là những ứng dụng phù hợp khi kích thước và thông số vật liệu vẫn ổn định trong thời gian dài sản xuất.
Kịch bản sản xuất:một nhà sản xuất ống đồng chế tạo kích thước ống trao đổi nhiệt tiêu chuẩn có thể sử dụng bản vẽ ba đường để tăng sản lượng mà không chiếm diện tích sàn của ba bàn kéo riêng biệt.
Ống thép chính xác cho xi lanh thủy lực yêu cầu OD, ID và độ dày thành được kiểm soát. Do đó, thiết kế trục gá, hình dạng khuôn và việc giảm bản vẽ có ảnh hưởng trực tiếp đến ống thành phẩm.
Kịch bản sản xuất:khi các ống xi lanh thủy lực phải chịu thử nghiệm áp suất, việc kiểm soát sự thay đổi kích thước giữa ba sợi sẽ giúp giảm các vấn đề về lắp đặt và kiểm tra ở hạ lưu.
Máy vẽ nguội ba dòng tự động có thể được cấu hình cho các ống đồng và nhôm phù hợp hoặc các phần rắn nơi yêu cầu bản vẽ lặp đi lặp lại với khối lượng lớn. Tình trạng vật chất và mức giảm cần thiết phải được xác nhận trong quá trình tính toán lịch trình.
Thép không gỉ, thép hợp kim và các vật liệu có độ bền cao hơn khác có thể được xử lý khi lực kéo và dụng cụ tính toán phù hợp với vật liệu.
Kịch bản sản xuất:một nhà sản xuất ống thép không gỉ với các đơn đặt hàng lặp lại có thể sử dụng cấu hình ba dây chuyền để tăng sản lượng trong khi vẫn duy trì cùng một thiết lập khuôn và trục gá ở cả ba vị trí.
26 Năm Kỹ Thuật Bàn Vẽ
FangRong đã tham gia vào lĩnh vực kỹ thuật bàn kéo từ năm 1998, với kinh nghiệm về hệ thống bản vẽ cơ khí, bộ truyền động xích, giá đỡ khuôn, trục gá và tự động hóa sản xuất.
Hai cơ sở sản xuất
Cơ sở Đông Quan và Dương Giang hỗ trợ gia công, lắp ráp và sản xuất thiết bị. Việc có nhiều địa điểm sản xuất đặc biệt hữu ích cho các dự án liên quan đến nhiều máy móc hoặc tự động hóa tùy chỉnh vì công việc sản xuất có thể được lên lịch song song.
Kiểm tra căn chỉnh ba dòng
Đối với máy nhiều sợi, chỉ kiểm tra máy không tải là không đủ. Trong quá trình thử nghiệm tại nhà máy, cơ cấu kéo, độ căng của xích, chuyển động vận chuyển và các vị trí khuôn riêng lẻ phải được kiểm tra cùng nhau vì tính nhất quán về kích thước phụ thuộc vào hệ thống cơ khí hoàn chỉnh.
1. Đánh giá kỹ thuật— Loại vật liệu, kích thước ban đầu, kích thước mục tiêu, lịch trình giảm thiểu, lực cần thiết, các yêu cầu về dụng cụ và tự động hóa đều được xem xét trước khi sản xuất.
2. Kiểm tra linh kiện- Các bộ phận kết cấu và truyền động chính được kiểm tra trước khi lắp ráp.
3. Gia công chính xác— Ray dẫn hướng, giá đỡ khuôn, trục, bộ phận xích và các bộ phận quan trọng khác được gia công theo dung sai cơ học yêu cầu.
4. Lắp ráp cơ khí- Hộp số, đĩa xích, xích, bàn trượt, hệ thống căng và bộ phận giữ khuôn được lắp ráp và điều chỉnh.
5. Tích hợp điện và PLC— Trình tự cấp liệu, luân chuyển, căn chỉnh và vẽ được tích hợp vào hệ thống điều khiển.
6. Kiểm tra ba dòng— Ba vị trí kéo được kiểm tra chuyển động của bàn trượt, căn chỉnh và vận hành đồng bộ.
7. Khách hàng thử mẫu— Khi mẫu được cung cấp trước, tài liệu thực tế của khách hàng có thể được sử dụng để xác minh quy trình được đề xuất và cách bố trí dụng cụ.
8. Kiểm tra lần cuối— Hoạt động cơ khí, chức năng điện, thiết bị an toàn, bôi trơn và kích thước máy chính được kiểm tra trước khi vận chuyển.
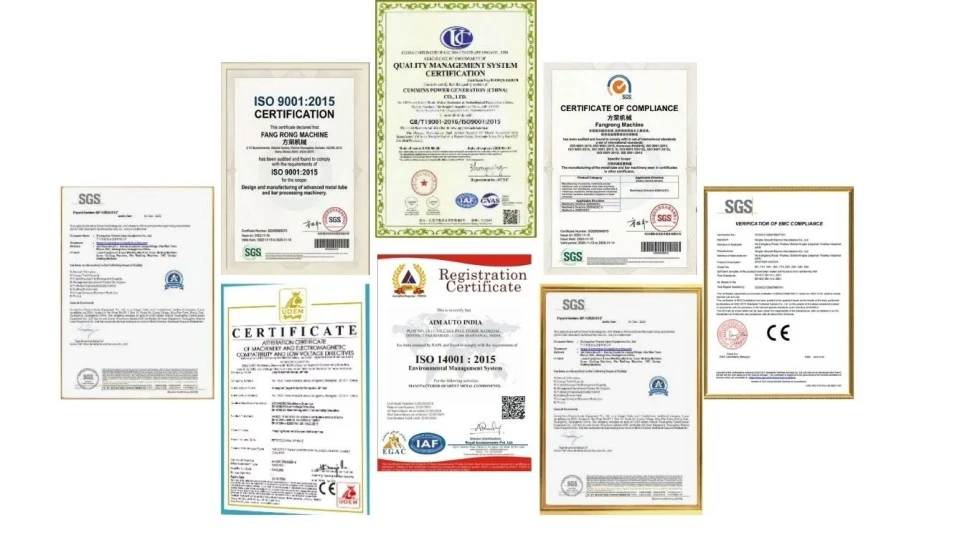
ISO 9001:2015- Hệ thống quản lý chất lượng bao gồm các quá trình thiết kế, sản xuất, lắp đặt và dịch vụ có liên quan. Giấy chứng nhận số UQ231211R1.
Tuân thủ CE— Cấu hình máy tiêu chuẩn được cung cấp để phù hợp với các yêu cầu an toàn máy móc hiện hành của EU, bao gồm cảChỉ thị về Máy móc 2006/42/ECnếu áp dụng cho máy và thị trường được cung cấp.
Kiểm tra của SGS— Việc kiểm tra của bên thứ ba có thể được sắp xếp khi người mua yêu cầu, bao gồm các hạng mục kiểm tra an toàn và hiệu suất máy đã thỏa thuận.
UL— Chứng nhận UL không được liệt kê là chứng nhận tiêu chuẩn cho bàn kéo FR hoàn chỉnh. Nếu cần có các bộ phận điện được UL công nhận hoặc thông số kỹ thuật điện cụ thể của Bắc Mỹ thì cấu hình điện phải được xác nhận trước khi đặt hàng.
Máy được chuẩn bị cho lô hàng xuất khẩu với khả năng tháo gỡ phù hợp, chống ẩm và chống ăn mòn để vận chuyển đường dài. Yêu cầu đóng gói có thể được điều chỉnh tùy theo tải trọng container, khí hậu nơi đến và hậu cần của dự án.
MOQ:1 máy/bộ hoàn chỉnh. Đơn đặt hàng nhiều máy có thể được báo giá theo mức giá dựa trên số lượng riêng biệt.
Báo giá theo số lượng:1 bộ, 2–4 bộ và 5 bộ trở lên được báo giá riêng vì giá cuối cùng phụ thuộc vào kiểu máy, lực kéo, tự động hóa, dụng cụ, thông số kỹ thuật điện và cấu hình vận chuyển. Hãy liên hệ với FangRong để biết bảng giá dựa trên số lượng hiện tại thay vì dựa vào giá cố định trên trang web.
FOB:FOBCảng Thâm Quyến, Trung Quốccó thể được trích dẫn cho các đơn đặt hàng xuất khẩu. Cảng bốc hàng cuối cùng phải được xác nhận trên báo giá thương mại theo thỏa thuận vận chuyển thực tế.
Thời gian đặt hàng tiêu chuẩn:khoảng30–60 ngàysau khi xác nhận kỹ thuật, xác nhận đơn hàng và nhận được khoản thanh toán tạm ứng đã thỏa thuận, tùy thuộc vào kiểu máy và cấu hình.
Đặt hàng nhanh:sản xuất khẩn cấp có thể được đánh giá riêng dựa trên công suất hiện tại của nhà máy, tính sẵn có của linh kiện và cấu hình máy. Lịch trình cấp tốc chỉ được xác nhận sau khi bộ phận sản xuất của FangRong phê duyệt ngày giao hàng được yêu cầu.
Sự chi trả:điều kiện thương mại tiêu chuẩn làĐặt cọc 30% và số dư 70% trước khi giao hàng, trừ khi có thoả thuận khác trong hợp đồng.
Bảo hành:12 tháng kể từ khi vận hành theo các điều kiện bảo hành đã thỏa thuận.
Thông thường thì không. Ba vị trí vẽ được thiết kế để hoạt động với các điều kiện vẽ và dụng cụ giống nhau hoặc tương thích. Nếu quá trình sản xuất của bạn yêu cầu đồng thời các đường kính khác nhau thì cần phải xem xét kỹ thuật riêng vì hình dạng khuôn, kích thước trục gá và lực kéo yêu cầu có thể khác nhau.
Đúng. Các ống được kéo bằng cách bố trí trục gá bên trong thích hợp, trong khi các thanh đặc sử dụng khuôn kéo đặc. Việc tính toán dụng cụ và lực kéo phải phù hợp với vật liệu và kích thước cuối cùng.
Cung cấp loại vật liệu, OD bắt đầu và độ dày thành, OD mục tiêu và độ dày thành, số lần kéo, điều kiện bôi trơn và công suất yêu cầu. FangRong có thể tính toán lực kéo cần thiết cho ba phôi và đề xuất mô hình phù hợp. Chỉ chọn theo đường kính có thể dẫn đến máy có kích thước nhỏ hơn khi gia công các hợp kim có độ bền cao hoặc cắt giảm nhiều.
Không có giá trị giảm duy nhất phù hợp cho mọi vật liệu và sản phẩm. Thép carbon có thể chịu được mức giảm cao hơn nhiều loại thép không gỉ hoặc hợp kim đặc biệt, nhưng giới hạn thực tế phụ thuộc vào điều kiện vật liệu, góc khuôn, bôi trơn, sắp xếp trục gá và chất lượng bề mặt cần thiết. Lịch trình vượt qua cuối cùng phải được tính toán cho sản phẩm thực tế thay vì sử dụng tỷ lệ phần trăm chung.
Không có cấu hình máy nào có thể thay thế được công cụ, chuẩn bị nguyên liệu và kiểm soát quy trình chính xác. Hệ thống ba dây sử dụng lực kéo cân bằng và căn chỉnh khuôn riêng lẻ để giảm sự biến đổi giữa các sợi. Tính nhất quán về kích thước thực tế vẫn phụ thuộc vào vật liệu, tình trạng khuôn và trục gá, lịch trình bôi trơn và vượt qua.
Cấu hình máy tiêu chuẩn bao gồm hệ thống kéo chính, hộp số, bộ truyền động xích đôi, bàn trượt, bố trí khuôn ba vị trí, động cơ chính, cơ cấu cấp liệu và quay vòng, hệ thống căn chỉnh và điều khiển PLC. Khuôn dập dành riêng cho sản phẩm, trục gá đặc biệt, thiết bị cắt tự động, xếp chồng và các thiết bị tùy chỉnh khác phải được liệt kê riêng trong báo giá.
Đúng. Sản xuất nhanh có thể được đánh giá cho các dự án khẩn cấp. Ngày giao hàng có thể đạt được tùy thuộc vào kiểu FR đã chọn, cấu hình động cơ và hộp số, yêu cầu tự động hóa, tính sẵn có của linh kiện và lịch trình sản xuất hiện tại. Ngày cấp tốc phải được ghi vào xác nhận đơn hàng sau khi nhà máy phê duyệt.
Có, mẫu của khách hàng có thể được sử dụng để xác minh quy trình khi được sắp xếp trước. Đối với bàn kéo ba dây, việc kiểm tra mẫu rất hữu ích vì nó cho phép kiểm tra khuôn, trục gá, lịch trình giảm tốc và công suất máy được đề xuất so với vật liệu thực tế thay vì chỉ dựa vào tính toán lý thuyết.
FangRong cung cấp thông tin về móng và bu-lông neo cho máy đã chọn. Nền móng thực tế phải được chuẩn bị theo bản vẽ được phê duyệt cuối cùng, bao gồm chiều dài máy, tải trọng, vị trí lắp đặt, yêu cầu về điện và lối vào để bảo trì.
Đúng. Giám sát lắp đặt, vận hành và đào tạo người vận hành có thể được bao gồm trong phạm vi dự án. Đào tạo bao gồm vận hành máy, thay đổi khuôn và trục gá, bôi trơn định kỳ, xử lý sự cố cơ bản và quy trình bảo trì.
Địa chỉ
SỐ 163, Đường Shatong, Khu công nghiệp Shabu số 2, Thị trấn Dalang, Thành phố Đông Quan, Quảng Đông, Trung Quốc
điện thoại