Các sản phẩm
Các sản phẩm

Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.

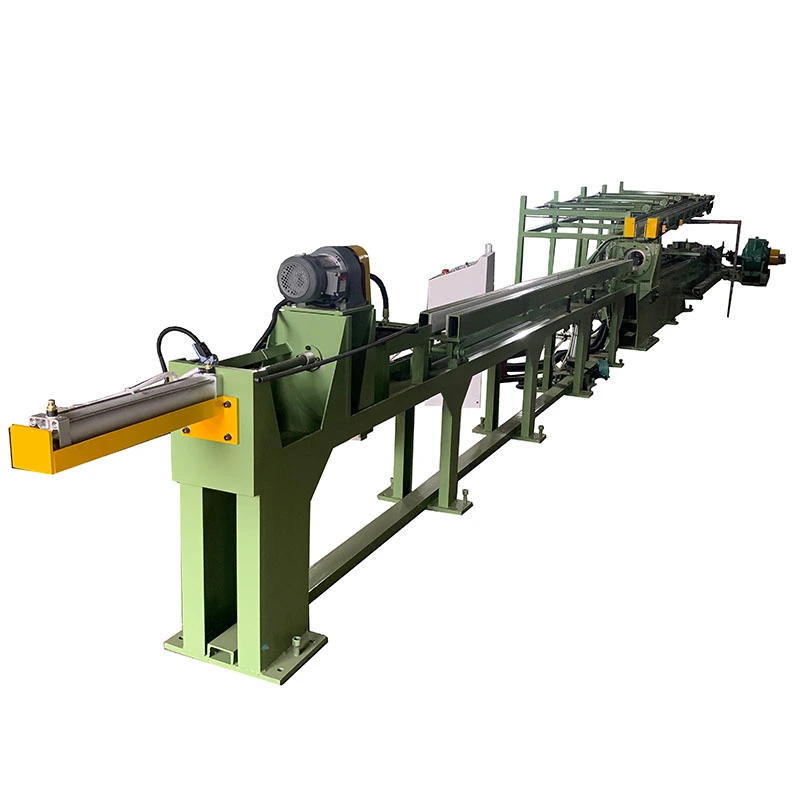
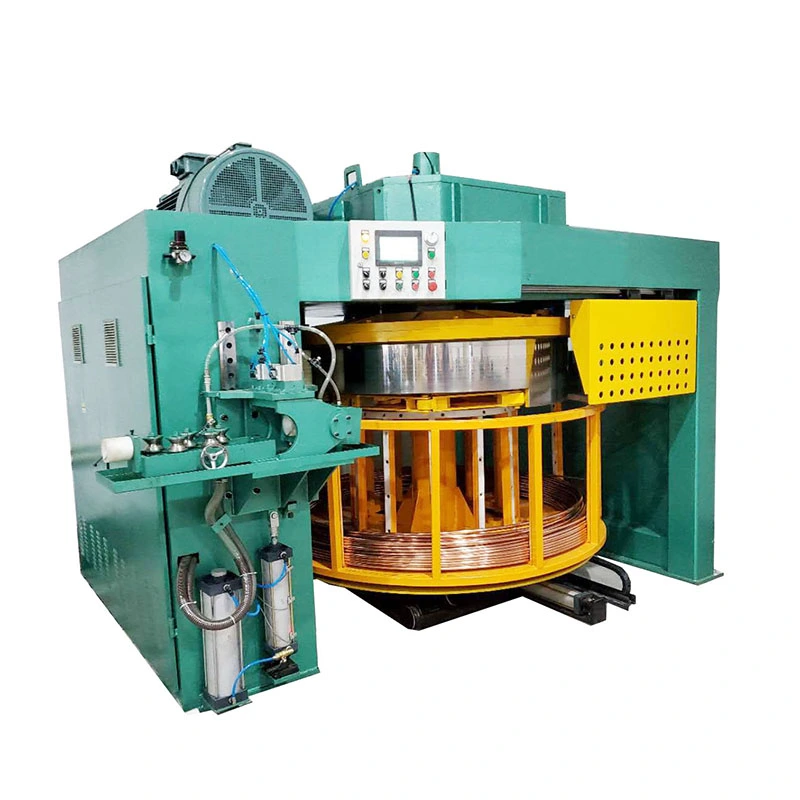
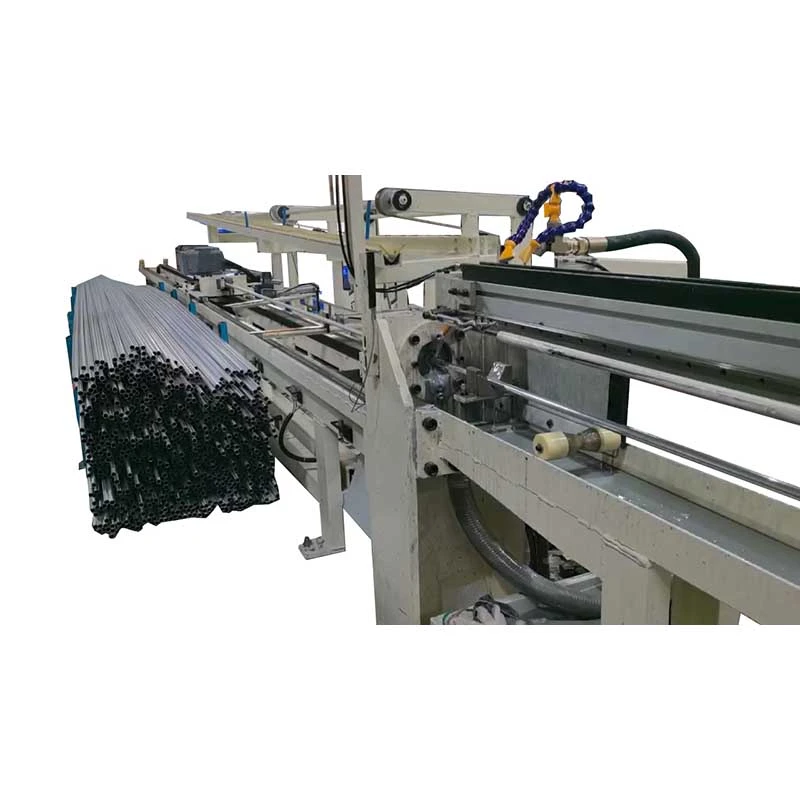
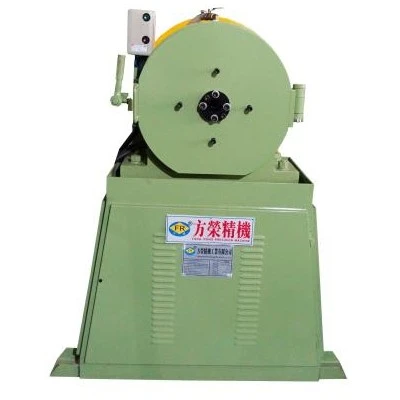
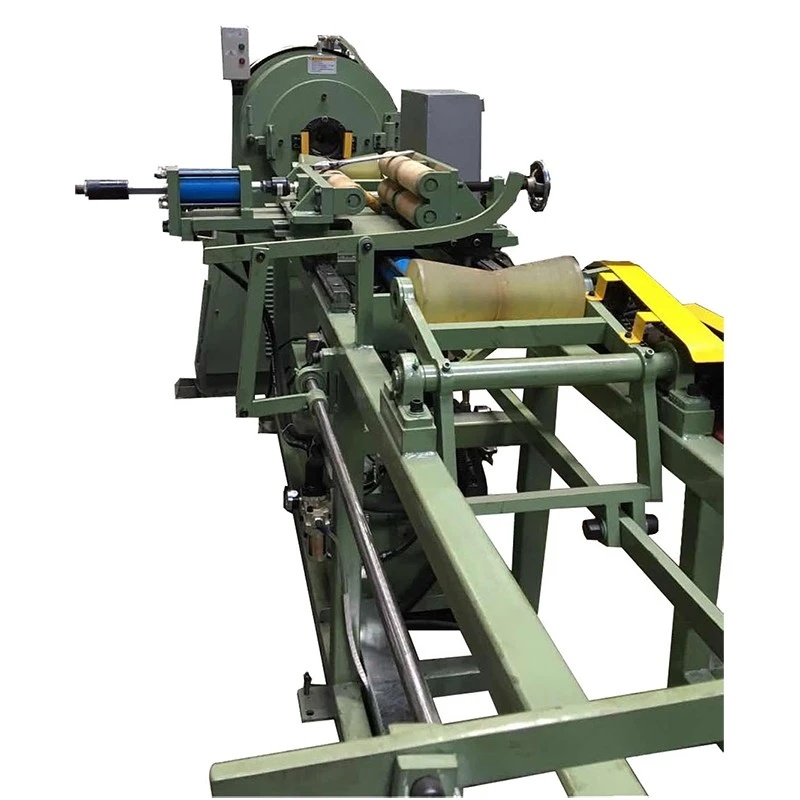
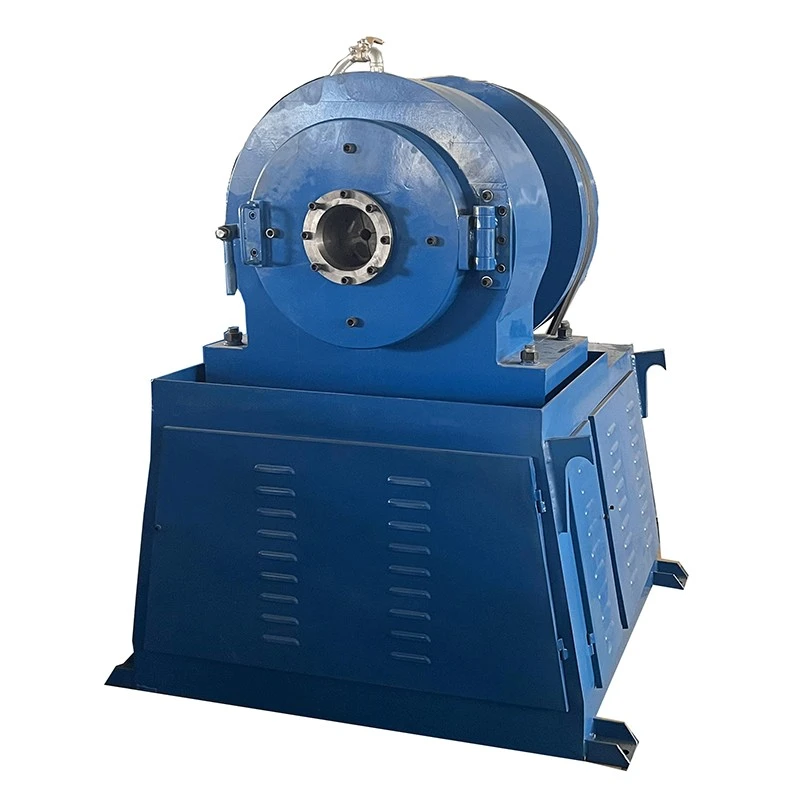
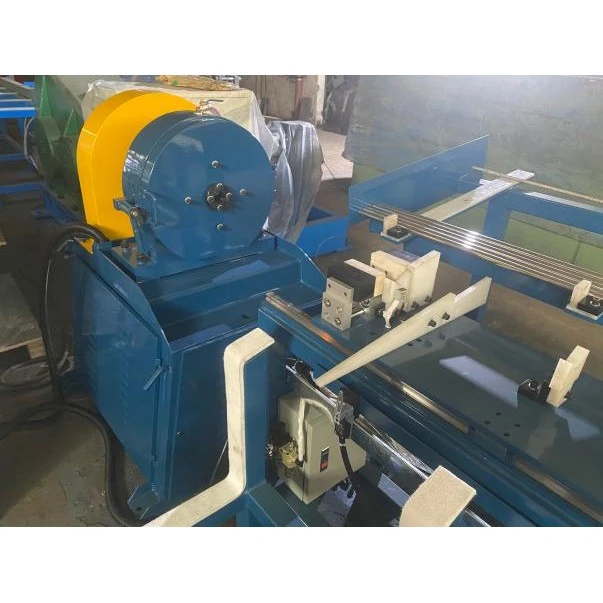
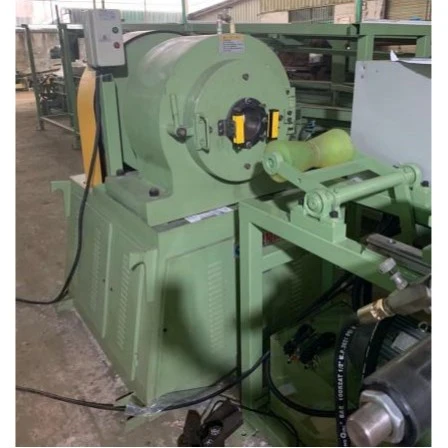
Máy Swager quay bằng thép carbon
  • Máy Swager quay bằng thép carbonMáy Swager quay bằng thép carbon
  • Máy Swager quay bằng thép carbonMáy Swager quay bằng thép carbon
  • Máy Swager quay bằng thép carbonMáy Swager quay bằng thép carbon
  • Máy Swager quay bằng thép carbonMáy Swager quay bằng thép carbon
  • Máy Swager quay bằng thép carbonMáy Swager quay bằng thép carbon

Máy Swager quay bằng thép carbon

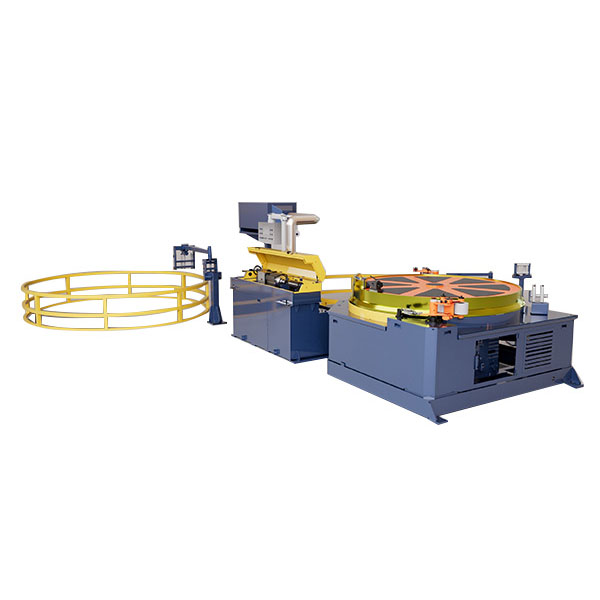
Máy chuyển đổi quay bằng thép cacbon làm giảm các đầu của ống, ống dẫn, thanh và thanh bằng thép cacbon bằng cách đập xuyên tâm trước khi vẽ, ren hoặc các quá trình khác. Các khuôn quay liên tục đập vào vật liệu từ nhiều hướng để tạo thành một đầu thu nhỏ mà không loại bỏ vật liệu. Quá trình này giúp duy trì độ đồng tâm của ống và hạn chế biến dạng. Nó phù hợp cho các nhà máy ống thép, dây chuyền kéo nguội và các ứng dụng gia công kim loại.
Đánh giá: 5.0
(Số lượng xếp hạng: 1)

Máy chuyển đổi quay bằng thép carbon làm giảm đường kính bên ngoài của ống, ống dẫn, thanh rắn và thanh bằng cách rèn xuyên tâm. Nhiều khuôn làm việc xung quanh phôi trong khi trục chính quay, dần dần tạo thành đầu thu nhỏ cần thiết mà không cần cắt bỏ vật liệu.

Đối với các đường kéo nguội và kéo ống, máy được sử dụng để chuẩn bị đầu ống hoặc thanh nhỏ hơn có thể đưa vào khuôn kéo. Quy trình tương tự có thể được sử dụng trước khi cắt ren, uốn, rèn, gia công và các nguyên công khác yêu cầu giảm đầu phôi.

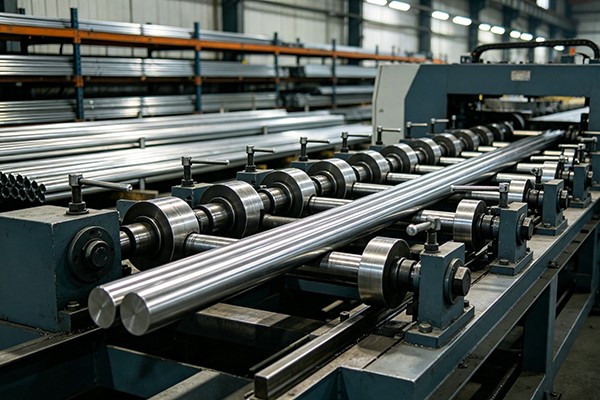
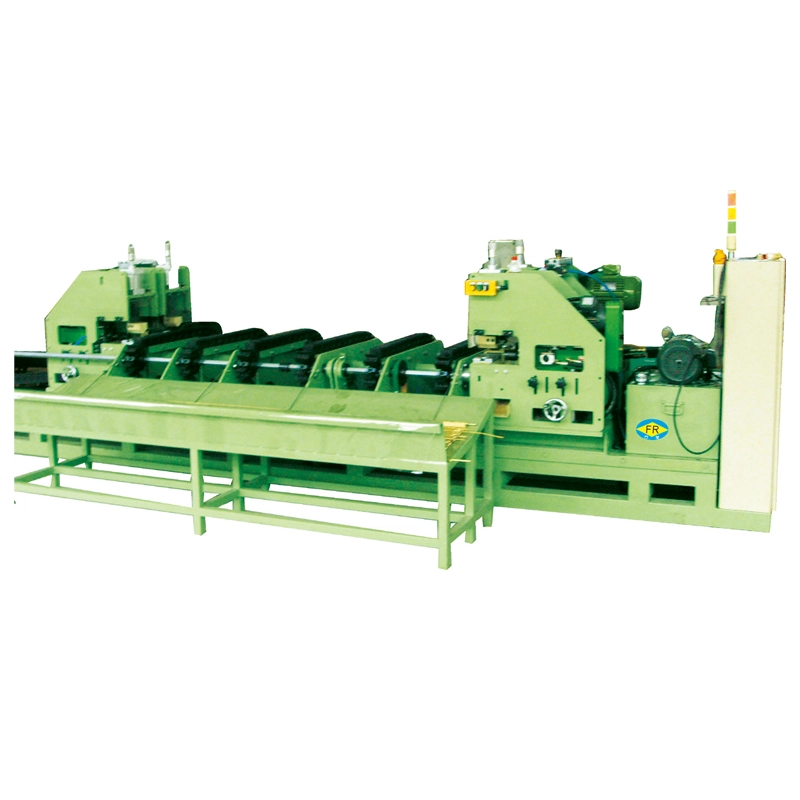
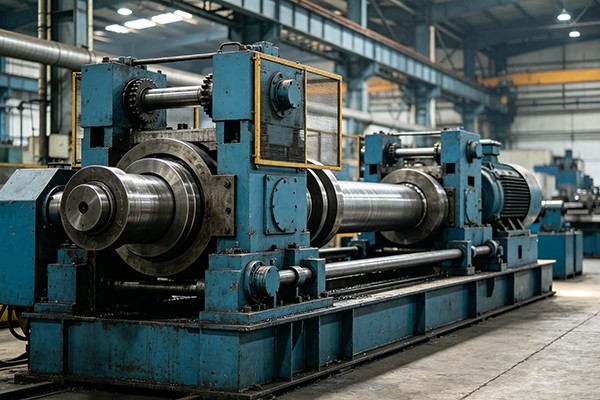
Carbon Steel Rotary Swager Machine Carbon Steel Rotary Swaging Machine for Steel Tube End Reduction Carbon Steel Tube Rotary Swager Machine Carbon Steel Bar Rotary Swaging Machine Carbon Steel Rotary Swager Machine Die Forming

Trường hợp chuyển đổi quay được sử dụng trong gia công thép

Một đầu rút gọn thường được yêu cầu trước khi thực hiện thao tác tạo hình tiếp theo. Ví dụ, trên dây kéo nguội, đường kính ống ban đầu có thể quá lớn để đi qua khuôn dập. Chuyển động quay làm giảm phần đã chọn của đầu ống để có thể đưa nó vào khuôn.

Đối với các thanh và que đặc, nguyên tắc tương tự được sử dụng khi cần phần bắt đầu nhỏ hơn để kéo, rèn, gia công hoặc tạo ren. Mức giảm yêu cầu được xác định bởi đường kính ban đầu, loại vật liệu, đường kính cuối cùng và chiều dài của phần giảm.

Điều này làm cho máy ép quay trở thành một máy chuẩn bị chứ không phải là một sự thay thế cho thiết bị kéo hoặc tạo hình sau này.

Máy Swager quay so với máy trỏ thủy lực

Mục Máy Swager quay Máy trỏ thủy lực
Phương pháp hình thành Rèn xuyên tâm lặp đi lặp lại bằng khuôn quay Khuôn định hình dẫn động xi lanh thủy lực
Biến dạng vật liệu Vật liệu được nén dần dần xung quanh phôi Vật liệu được hình thành thông qua chuyển động khuôn có kiểm soát
sử dụng điển hình Giảm đầu ống và thanh trước khi kéo hoặc xử lý tiếp Hình thành và hướng đầu ống vào nơi ưu tiên ép thủy lực
Phạm vi vật liệu Ống, ống, thanh, que bằng thép cacbon; phụ thuộc vào cấu hình Phạm vi vật liệu phù hợp phụ thuộc vào cấu hình máy và khuôn
Hình học cuối Đầu giảm hoặc thuôn nhọn được hình thành bởi bộ khuôn Đầu được định hình theo thiết kế khuôn thủy lực
Đặc tính quá trình Tác động lặp đi lặp lại từ nhiều hướng Lực ép tác dụng qua xi lanh thủy lực

Sự lựa chọn tốt hơn phụ thuộc vào vật liệu, kích thước ban đầu, hình học cuối yêu cầu, chiều dài giảm, tốc độ sản xuất và cách máy sẽ kết nối với quy trình tiếp theo. Đối với đường vẽ nguội, các thông số này phải được xác nhận cùng nhau thay vì chỉ chọn đường chuyển hướng theo đường kính ống tối đa.

Làm thế nào mà Swager quay bằng thép carbon hình thành sự kết thúc

Đầu xoay chứa nhiều khuôn cứng được bố trí xung quanh phôi. Trong quá trình vận hành, trục chính quay và khuôn liên tục tiếp xúc với ống hoặc thanh từ các hướng khác nhau.

Khi phôi di chuyển qua khu vực khuôn, vật liệu được nén dần dần về đường kính yêu cầu. Bởi vì quá trình này tạo thành kim loại thay vì loại bỏ nó bằng cách cắt nên phần được giảm bớt vẫn là một phần của phôi ban đầu.

Biên dạng khuôn xác định hình dạng của phần được tạo hình. Việc thay đổi bộ khuôn cho phép tạo ra các đường kính và chiều dài cuối khác nhau.

Điều gì ảnh hưởng đến kích thước đầu cuối?

Chỉ riêng công suất máy không quyết định được đầu nhọn hay đầu thu gọn cuối cùng. Đường kính ngoài bắt đầu, độ dày thành ống, loại vật liệu, đường kính cuối cùng được yêu cầu, chiều dài giảm và hình dạng khuôn đều cần được xem xét.

Đối với xử lý ống, độ dày thành đặc biệt quan trọng. Một ống và một thanh đặc có cùng đường kính ngoài sẽ không hoạt động giống nhau trong quá trình tạo hình xuyên tâm. Quá trình vẽ tiếp theo cũng cần giảm đủ độ dài và chuyển tiếp phù hợp sang phần có kích thước đầy đủ.

Vì lý do này, FangRong có thể chọn cấu hình máy và khuôn theo thông số kỹ thuật của ống hoặc thanh thực tế thay vì sử dụng đường kính máy tối đa làm tiêu chí lựa chọn duy nhất.

Model máy FR-25, FR-76 và FR-100

Dòng máy FangRong hiện tại bao gồm các mẫu FR-25, FR-76 và FR-100. Sự khác biệt chính của chúng là đường kính phôi tối đa, đường kính giảm tối thiểu, chiều dài khuôn, cấu hình động cơ, kích thước máy và trọng lượng.

tham số FR-25 FR-76 FR-100
Tối đa. đường kính ống co lại φ25 × T2.0mm φ76 × T4.0mm φ100 × T4.0mm
Tối thiểu. đường kính ống co lại φ6mm; thay khuôn đáy φ3mm φ10mm; thay khuôn đáy φ6mm φ10mm; thay khuôn đáy φ6mm
Số lượng khuôn 4 4 4
Chiều dài khuôn 60mm 100mm 118mm
Động cơ trục chính 4KW-4N 9KW*6N 15KW-6N
Tốc độ trục chính 238r/phút 220r/phút 220r/phút
Cân nặng 1200kg 2000kg 2500kg
Kích thước (L×W×H) 900×1000×1300mm 1000×1150×1350mm 1200×1200×1450mm

Các thông số kỹ thuật ở trên là để tham khảo. Các thông số thực tế của máy có thể thay đổi tùy theo yêu cầu về vật liệu và chế biến. Thông số kỹ thuật tùy chỉnh và cấu hình khuôn có sẵn.

Cách chọn kiểu máy

FR-25 dành cho các phôi nhỏ hơn, với đường kính ống co tối đa là φ25 × T2.0mm. FR-76 mở rộng phạm vi làm việc lên φ76 × T4.0mm, trong khi FR-100 xử lý phôi lên tới φ100 × T4.0mm theo thông số kỹ thuật được liệt kê.

Mô hình nên được chọn từ dữ liệu quy trình thực tế. Báo giá thường yêu cầu loại vật liệu, đường kính ống hoặc thanh, độ dày thành ống, đường kính giảm yêu cầu, chiều dài đầu cuối giảm, chiều dài phôi và công suất sản xuất dự kiến.

Nếu Máy chuyển đổi quay bằng thép cacbon được lắp đặt trước máy vẽ nguội, việc cung cấp kích thước khuôn vẽ và đầu vào bắt buộc cũng hữu ích cho việc xác định cấu hình khuôn.

Ứng dụng gia công ống và thanh thép cacbon

Đường vẽ lạnh
Máy vênh chuẩn bị các đầu ống hoặc thanh để phôi có thể đi vào khuôn vẽ. Đây là một trong những ứng dụng chính của chuyển đổi quay.

Sản xuất ống thép carbon
Được sử dụng để giảm các đầu ống đã chọn trước khi kéo và các hoạt động tạo hình tiếp theo khác.

Gia công thanh và thanh thép
Các thanh và que rắn có thể được giảm bớt ở phần cuối để thực hiện các hoạt động kéo, rèn, gia công hoặc tạo ren.

Linh kiện ô tô
Thích hợp để chuẩn bị trục thép, ống, thanh và các bộ phận khác yêu cầu tiết diện giảm trước khi xử lý tiếp theo.

Xây dựng và gia công kết cấu thép
Có thể được sử dụng cho các thanh thép và các sản phẩm dạng ống mà đầu phôi cần được giảm bớt để sản xuất tiếp.

Kỹ thuật cơ khí
Được sử dụng như một quá trình chuẩn bị cuối cùng trước khi gia công, lắp ráp, vẽ hoặc các hoạt động gia công kim loại chính xác khác.

Thiết bị dầu khí
Áp dụng cho các ống thép carbon và các phôi thép khác được sử dụng trong thiết bị công nghiệp, đường ống và các quy trình sản xuất liên quan, tùy thuộc vào yêu cầu về vật liệu và kích thước.

Kinh nghiệm sản xuất và thiết bị FangRong

FangRong được thành lập vào năm 1998 và có hơn 26 năm kinh nghiệm trong lĩnh vực máy làm thẳng, thiết bị kéo nguội và máy móc luyện kim liên quan.

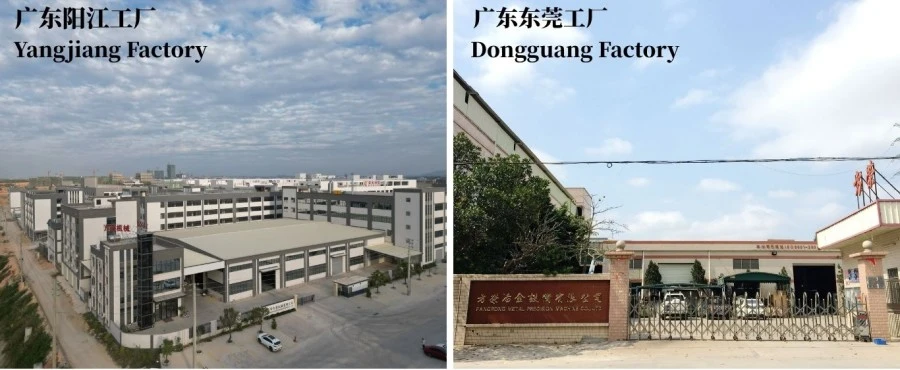
Công ty vận hành hai cơ sở sản xuất: Công ty TNHH Thiết bị luyện kim Đông Quan Fangrong tại thị trấn Dalang, thành phố Đông Quan và Công ty TNHH máy móc Yangjiang Fangrong ở quận Yangdong, thành phố Dương Giang.

Thiết bị FangRong đã được cung cấp cho hơn 10.000 khách hàng và được sử dụng trong hơn 60 ngành công nghiệp. Sản phẩm được xuất khẩu sang hơn 60 quốc gia và khu vực.

FangRong Carbon Steel Rotary Swager Machine Manufacturer

Cơ sở Đông Quan là trụ sở chính và cơ sở sản xuất chính, sản xuất máy kéo nguội, máy làm thẳng, thiết bị cán ren và các máy móc liên quan. Cơ sở Dương Giang cung cấp thêm năng lực sản xuất và hỗ trợ cung cấp thiết bị.

FangRong cũng thực hiện thử nghiệm nội bộ về hoạt động của máy, độ chính xác về độ thẳng, độ ổn định khi vận hành và khả năng tương thích vật liệu.

FangRong Metal Processing Equipment Factory

Chế tạo và kiểm tra máy

Máy Swager quay bằng thép Carbon được chế tạo qua nhiều giai đoạn sản xuất, từ chuẩn bị nguyên liệu và gia công đến lắp ráp, lắp đặt điện, thử nghiệm và đóng gói cuối cùng.

Khung và bộ phận cơ khí

Các tấm thép, trục, bộ phận kết cấu và các bộ phận khác được chuẩn bị theo thiết kế của máy. Các hoạt động cắt, khoan, phay, tiện và các hoạt động gia công khác được sử dụng khi cần thiết.

Đầu trao đổi và lắp ráp khuôn

Trục xoay, bộ phận giữ khuôn, khuôn và các bộ phận truyền động liên quan được lắp ráp và kiểm tra như một hệ thống tạo hình hoàn chỉnh. Kích thước khuôn được khớp với phạm vi giảm yêu cầu.

Lắp đặt ổ đĩa và điện

Truyền động trục chính, động cơ, tủ điện, bộ điều khiển và các bộ phận an toàn được lắp đặt và nối dây trước khi vận hành máy.

Vận hành thử nghiệm

Trước khi vận chuyển, máy được chạy để kiểm tra hoạt động của trục chính, hoạt động tạo hình, độ rung, điều khiển điện và độ ổn định khi vận hành. Khi cần thiết, vật liệu mẫu có thể được sử dụng để xác minh kết quả tạo hình.

Kiểm tra và đóng gói cuối cùng

Sau khi kiểm tra, máy được chuẩn bị vận chuyển với bao bì bảo vệ phù hợp cho vận chuyển quốc tế.

Carbon Steel Rotary Swager Machine Manufacturing Process

Chứng nhận và bằng sáng chế

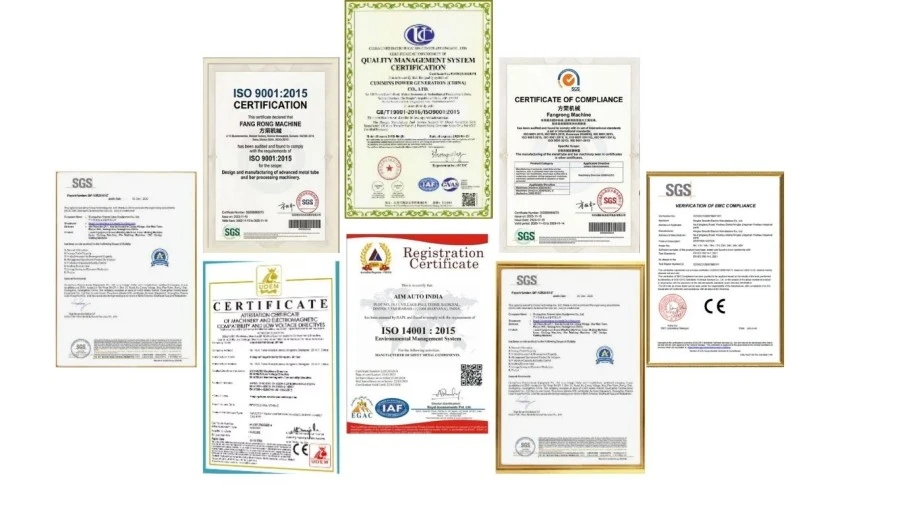
FangRong Machinery ISO9001 and CE Certification

ISO9001:2015- Hệ thống quản lý chất lượng bao gồm thiết kế, sản xuất, lắp đặt và dịch vụ. Giấy chứng nhận số UQ231211R1.

Dấu CE— Thiết bị tuân thủ Chỉ thị Máy móc 2006/42/EC, bao gồm các quy định về an toàn như dừng khẩn cấp, điều khiển bằng hai tay và rèm chắn sáng.

Kiểm tra SGS- Kiểm tra độc lập bao gồm hoạt động của máy và các tính năng liên quan đến an toàn.

Bằng sáng chế— FangRong nắm giữ 32 bằng sáng chế phát minh và hơn 100 bằng sáng chế mô hình tiện ích. Các ví dụ bao gồm bằng sáng chế 2013207829011 cho thiết bị căng xích, 2008300532117 cho bộ giữ khuôn nhiều sợi và ZL2015 2 0842922.7 cho hệ thống trục gá thay đổi nhanh.

Đóng gói và vận chuyển

Carbon Steel Rotary Swager Machine Packaging for Shipment

Trước khi vận chuyển, máy được kiểm tra, bảo vệ khỏi hư hỏng khi vận chuyển và đóng gói theo phương thức vận chuyển và kích thước máy. Việc sắp xếp đóng gói có thể được thảo luận theo yêu cầu về tải container và điểm đến.

Câu hỏi thường gặp

Tại sao việc chuyển đổi quay được sử dụng trước khi kéo nguội ống thép carbon?

Trước khi kéo nguội, đầu ống thường cần phải được thu nhỏ đủ để đưa vào khuôn kéo. Chuyển động quay tạo thành phần nhỏ hơn này bằng cách nén xuyên tâm thay vì cắt đầu ống. Phần rút gọn sau đó có thể được sử dụng làm đầu vào cho thao tác vẽ. Đường kính và chiều dài cuối yêu cầu phải được xác định từ khuôn kéo và quy trình sau.

Chuyển đổi quay khác với gia công đầu ống như thế nào?

Gia công loại bỏ vật liệu khỏi phôi, trong khi chuyển động quay làm thay đổi hình dạng của vật liệu hiện có thông qua tác động xuyên tâm lặp đi lặp lại. Đối với việc chuẩn bị đầu ống và thanh, quy trình quấn làm giảm phần đã chọn mà không tạo ra cùng loại phoi được tạo ra bằng cách tiện hoặc cắt.

Máy vênh quay có thể cắt được cả ống thép cacbon và thanh đặc không?

Đúng. Máy Swager quay bằng thép carbon có thể được cấu hình cho các ống, ống dẫn, thanh đặc và thanh bằng thép carbon. Tuy nhiên, việc xử lý ống và thanh không nên được coi là cùng một ứng dụng. Đường kính ngoài của ống, độ dày thành ống, cấp vật liệu và đường kính giảm mục tiêu cần được xem xét riêng biệt với đường kính của thanh đặc khi chọn khuôn và cấu hình máy.

Độ dày thành ống ảnh hưởng đến quá trình chuyển đổi như thế nào?

Độ dày thành ống ảnh hưởng đến cách ống phản ứng với lực nén xuyên tâm và do đó cần được đưa vào lựa chọn máy. Ví dụ: ống φ25 × T2.0mm có các yêu cầu tạo hình khác với thanh φ25mm rắn. Đối với các ứng dụng ống, báo giá phải bao gồm đường kính ngoài và độ dày thành thay vì chỉ có đường kính ngoài.

Đường kính giảm cuối cùng được xác định như thế nào?

Đường kính cuối cùng chủ yếu liên quan đến đường kính ban đầu, vật liệu, mức giảm cần thiết, hình dạng khuôn và quá trình tiếp theo. Nếu máy được lắp đặt trước khi thực hiện thao tác vẽ, đường kính giảm mục tiêu phải được kiểm tra dựa trên lỗ khuôn bản vẽ và điều kiện đầu vào được yêu cầu. Các bộ khuôn khác nhau có thể được sử dụng cho các kích thước đầu rút gọn khác nhau.

Gửi yêu cầu
Thông tin liên lạc
  • Địa chỉ

    SỐ 163, Đường Shatong, Khu công nghiệp Shabu số 2, Thị trấn Dalang, Thành phố Đông Quan, Quảng Đông, Trung Quốc

  • điện thoại

    +86-769-83202640

Hãy cho chúng tôi biết về nguyên liệu, thông số kỹ thuật sản phẩm, quy trình sản xuất và yêu cầu thiết bị của bạn. FangRong có thể thảo luận về Máy vẽ nguội, khuôn vẽ, máy làm thẳng phù hợp và các giải pháp tùy chỉnh cho ứng dụng của bạn.
Đánh giá:
5.0
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
Từ chốiChấp nhận