Whatsapp
Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.
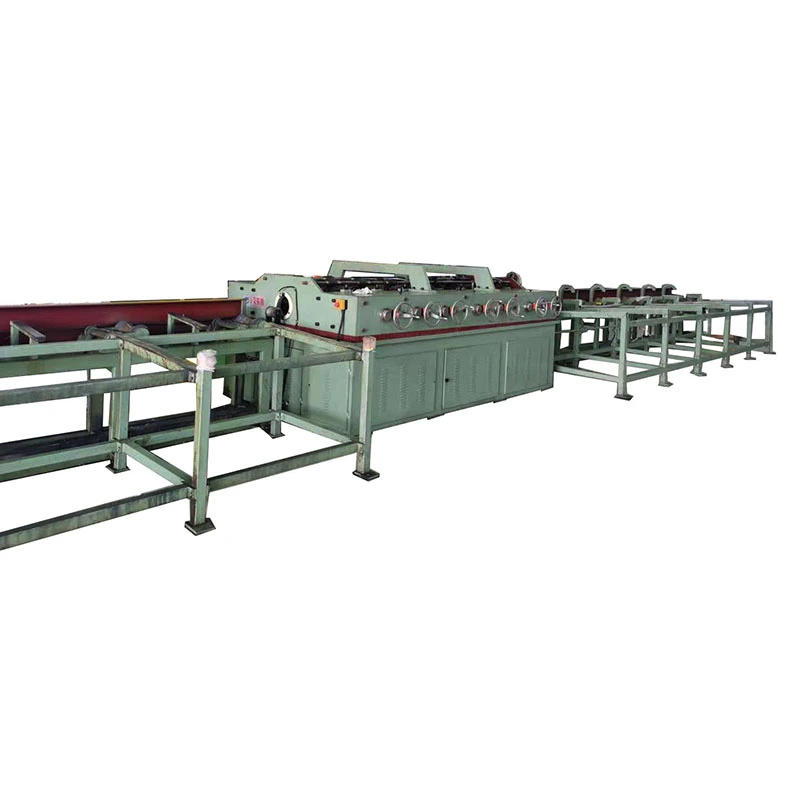
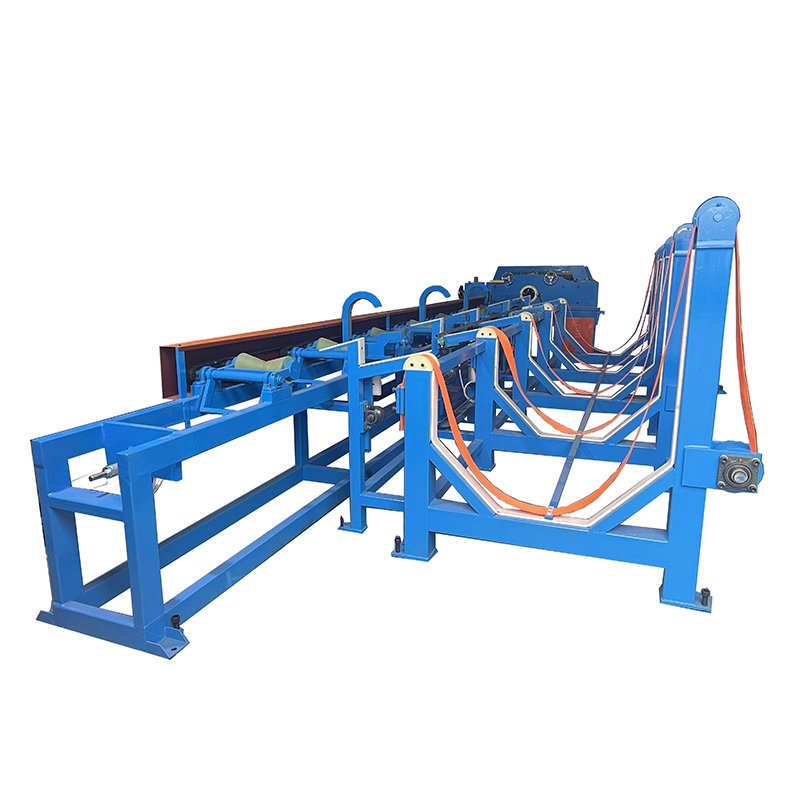
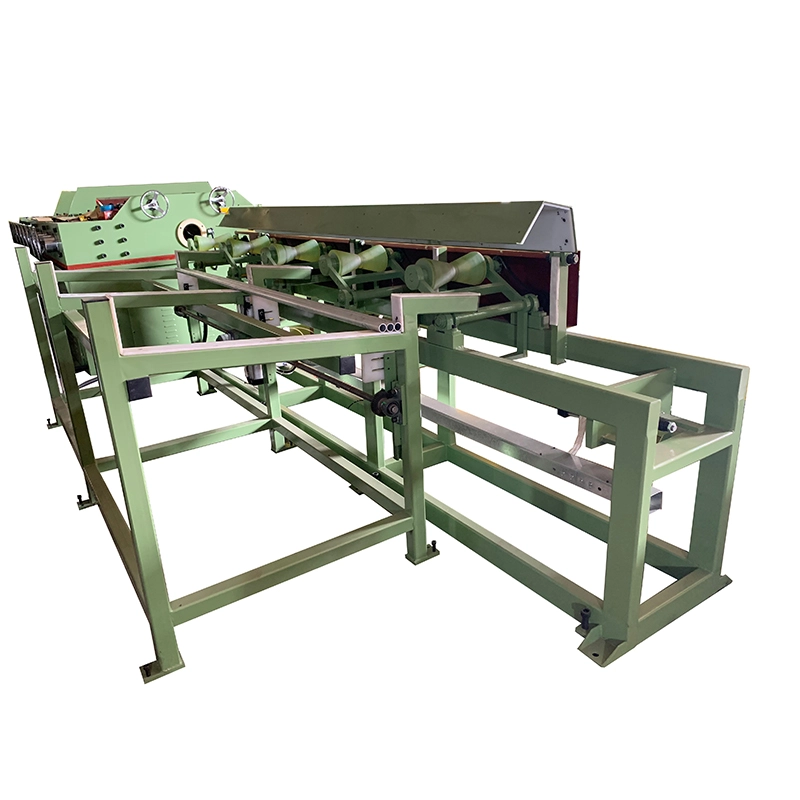
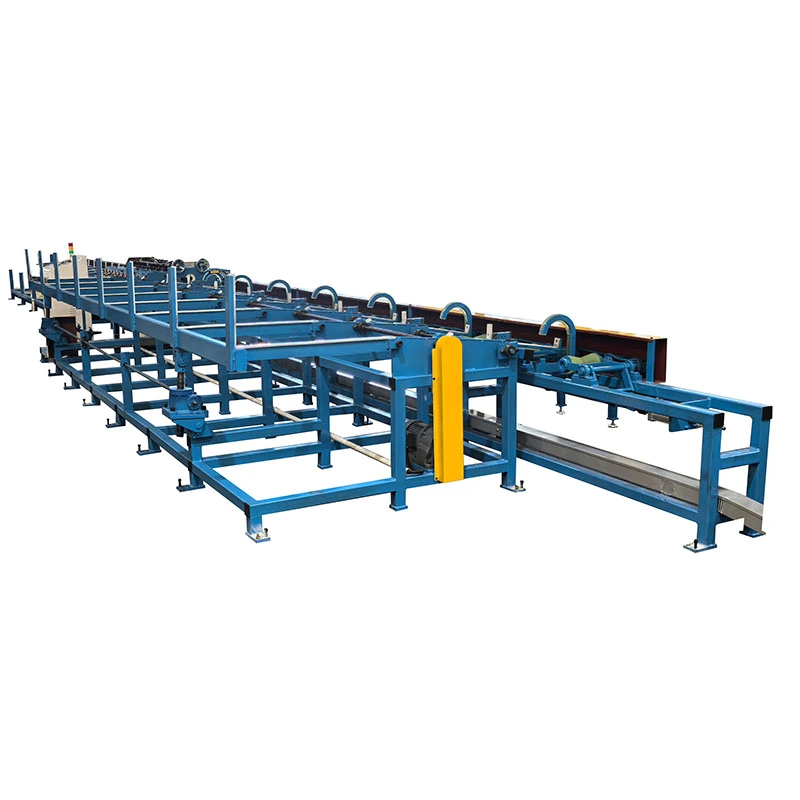
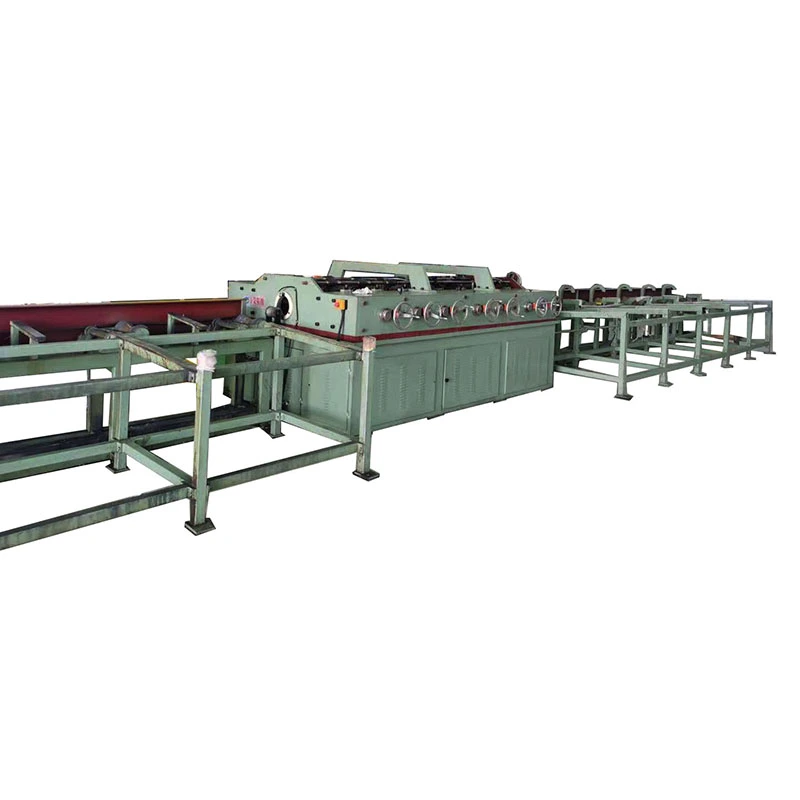
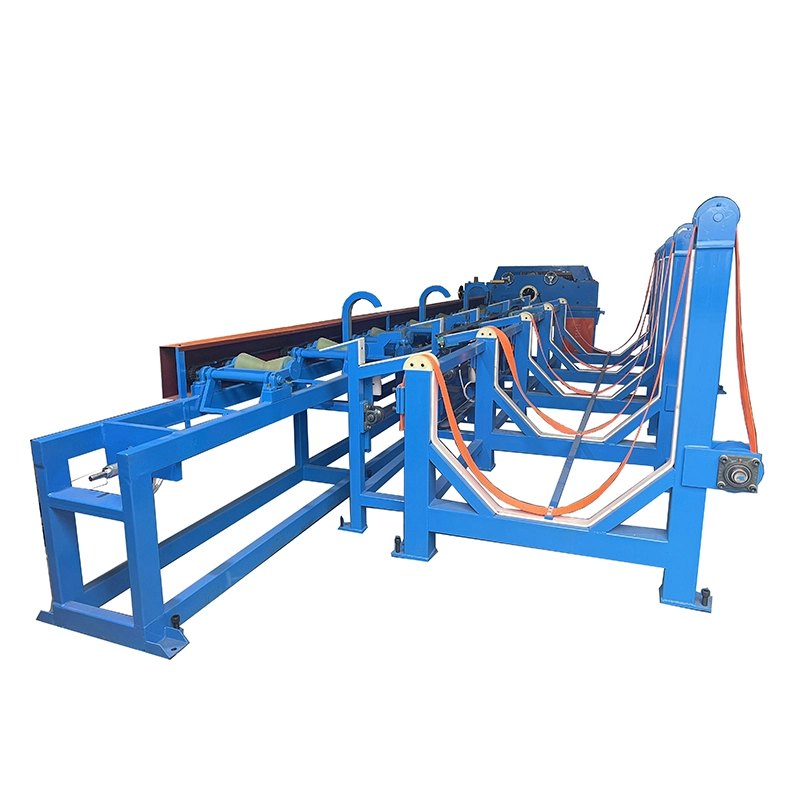
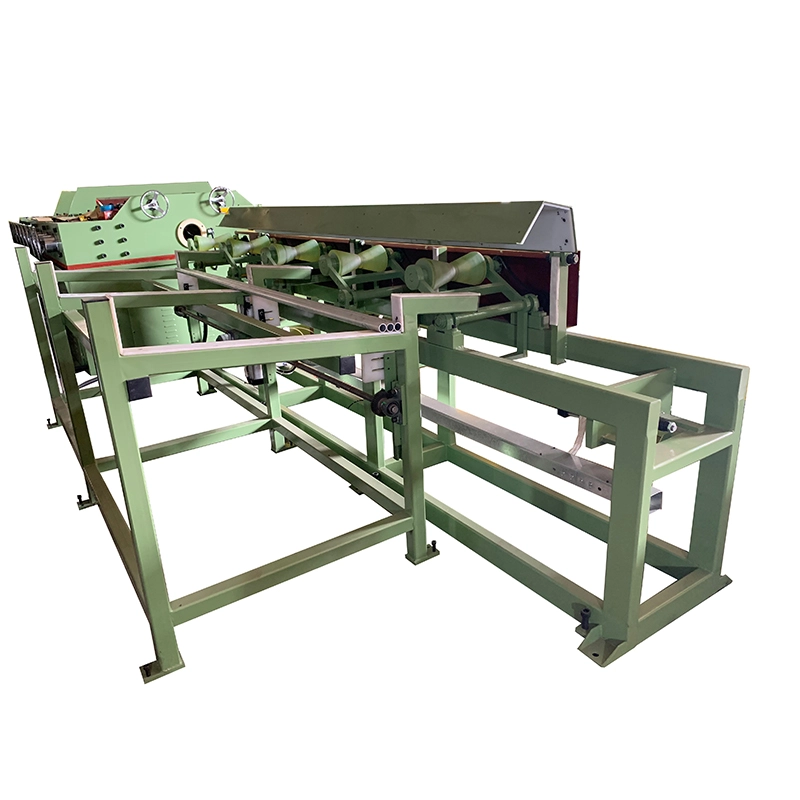
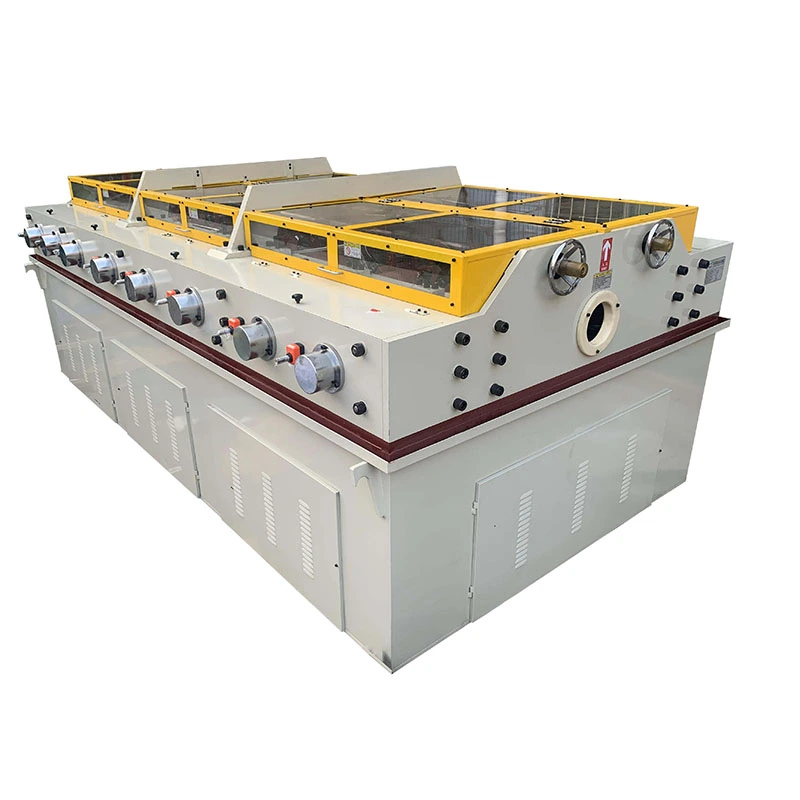
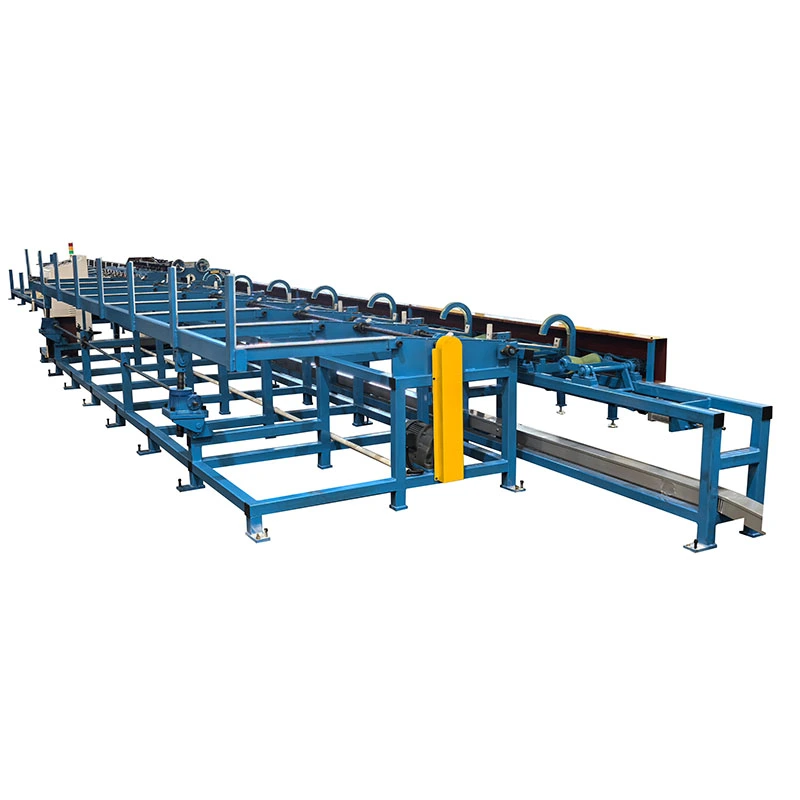
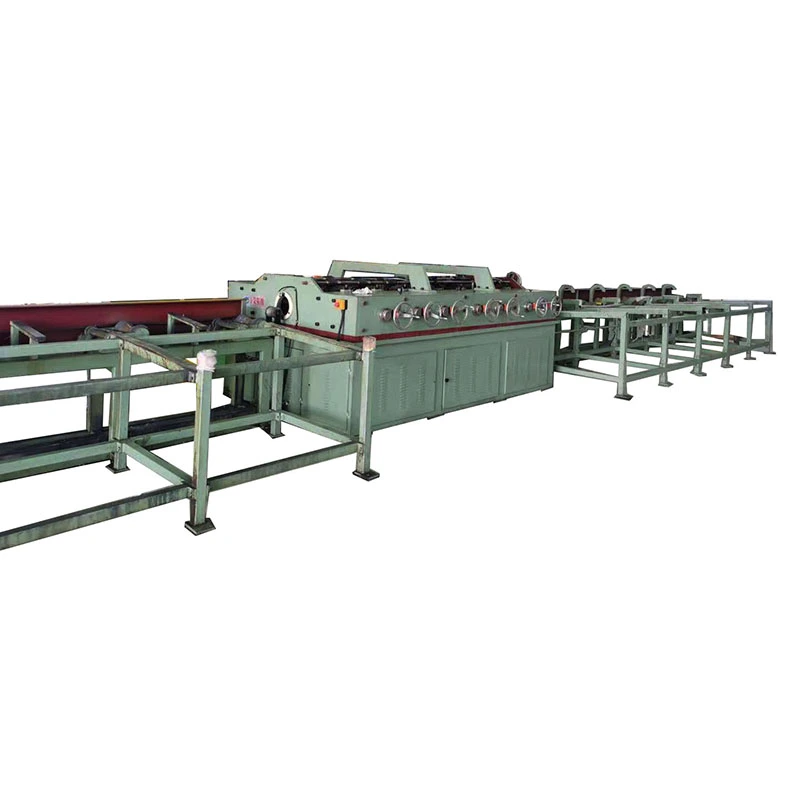
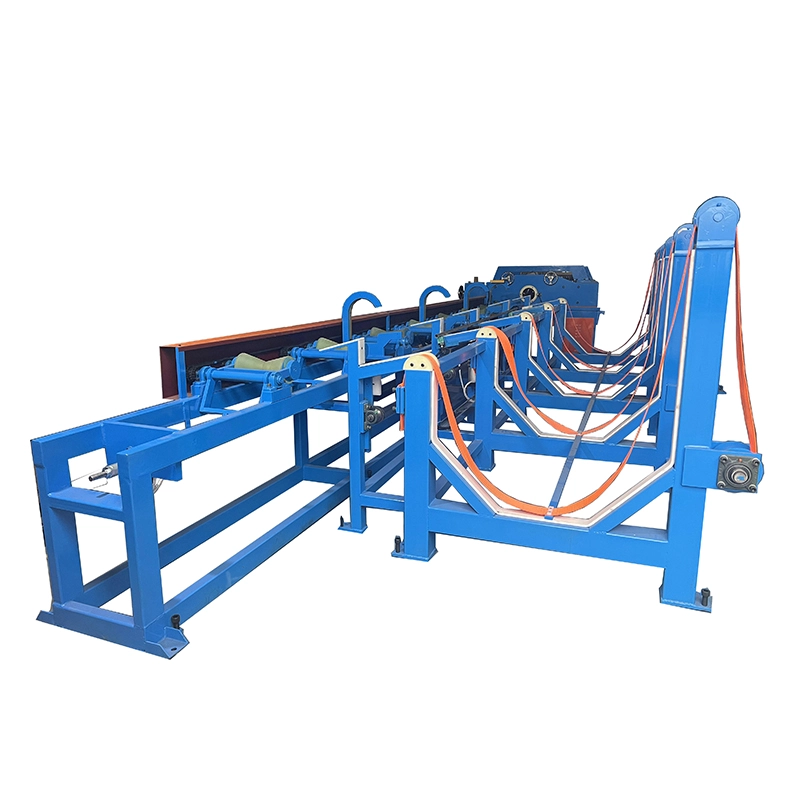
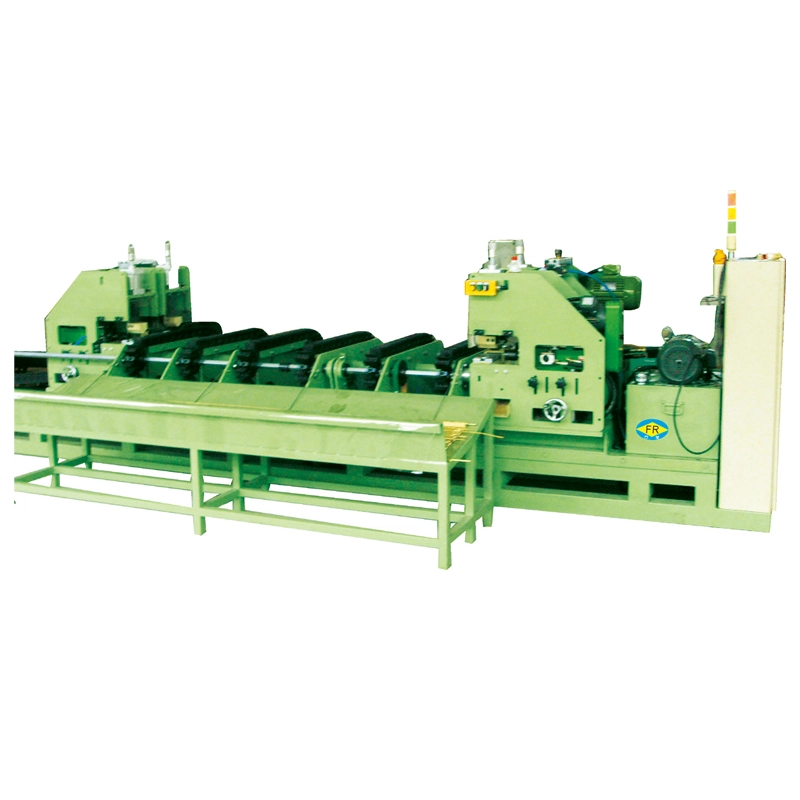
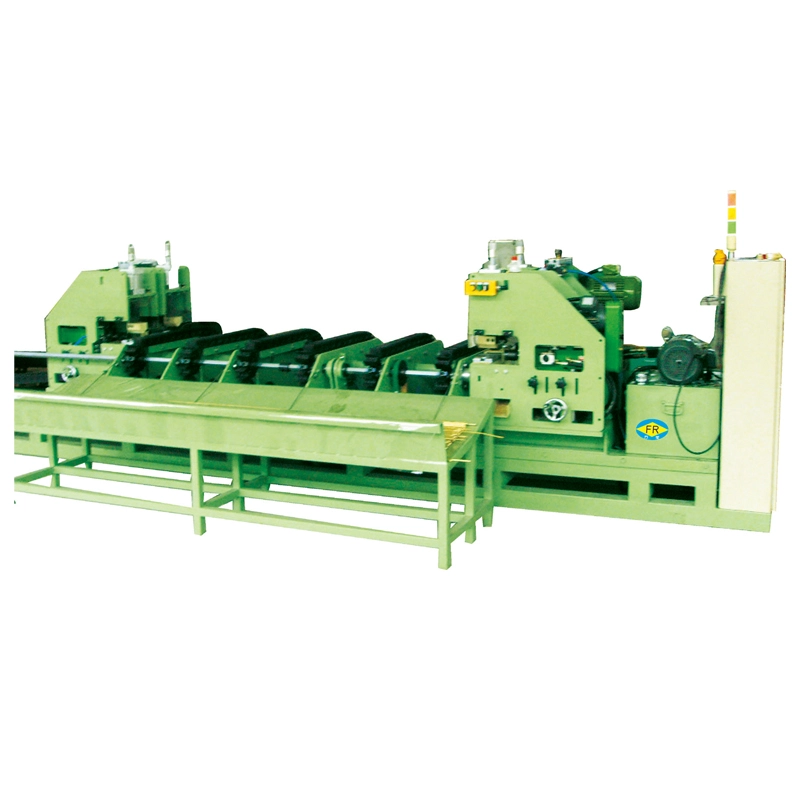
cácMáy làm thẳng ngang bằng đồnglà máy làm thẳng nhiều con lăn dành cho ống đồng, ống dẫn, thanh đặc và các cấu hình sau khi ép đùn, kéo, ủ hoặc xử lý. Nó sử dụng phương pháp uốn ngược có kiểm soát thông qua nhiều bộ con lăn để điều chỉnh cung, độ cong và hình bầu dục nhỏ mà không yêu cầu thao tác làm thẳng riêng biệt.
Đồng cần các điều kiện làm thẳng khác với thép. Độ bền năng suất tương đối thấp và bề mặt mềm của nó làm cho áp lực con lăn quá mức trở thành nguyên nhân phổ biến gây ra vết bề mặt, trong khi nhiệt độ khác nhau đòi hỏi lực làm thẳng và tốc độ đường khác nhau. Do đó, dòng FR được cấu hình xung quanhsố lượng con lăn, đường kính phôi, độ đồng, dung sai độ thẳng và yêu cầu hoàn thiện bề mặt.
Đối với dây chuyền sản xuất mà ống đồng sẽ được hàn đồng, uốn cong, mạ hoặc lắp ráp tự động, độ thẳng và tình trạng bề mặt đều quan trọng. Hình dạng và sự điều chỉnh con lăn thích hợp giúp điều chỉnh ống mà không tạo ra các vết xước mới, biến dạng quá mức hoặc hiệu chỉnh quá mức.
Dòng FR của FangRong bao gồm13 cấu hình tiêu chuẩn từ FR-20 đến FR-180, bao gồm đường kính ống đồng từφ4mm đến φ180 mmvà các thanh rắn từφ10 mm đến φ90 mm. Tùy thuộc vào kiểu máy, máy sử dụngBộ con lăn 14, 15, 16, 17 hoặc 20. Cấu hình 20 con lăn được chọn có thể đạt được độ thẳng thấp đến mức0,1mm/m. Tổng công suất động cơ dao động từ3 kW đến 55 kW, với trọng lượng máy khoảng từ700 kg đến 25.000 kg.
Thiết bị kết hợp công nghệ làm thẳng được phát triển thông qua sự hợp tác lâu dài của FangRong với nhà sản xuất Đài Loan. FangRong được thành lập vào năm 1998 với tư cách là một liên doanh và được sở hữu hoàn toàn vào năm 2013, duy trì kinh nghiệm kỹ thuật kéo thẳng và kéo được phát triển thông qua sự hợp tác đó.
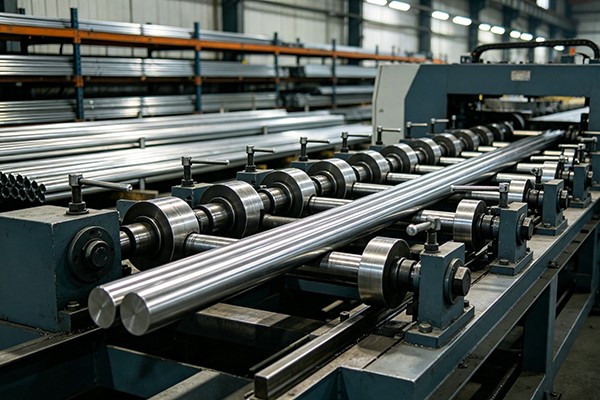
Dòng FR sử dụnguốn ngược nhiều con lăn. Thay vì điều chỉnh chỗ uốn tại một điểm bằng lực lớn, phôi sẽ đi qua các con lăn liên tiếp áp dụng các hiệu chỉnh được kiểm soát nhỏ hơn. Điều này phân phối biến dạng dọc theo ống hoặc thanh và cho phép người vận hành đạt được độ thẳng cần thiết với ít nguy cơ bị uốn cong quá mức vĩnh viễn.
1. Cho ăn và căn chỉnh
Ống hoặc thanh đồng đi vào qua hệ thống dẫn hướng. Căn chỉnh đầu vào chính xác rất quan trọng vì phôi được đặt không đúng cách có thể tạo ra độ thẳng không nhất quán ngay cả khi cài đặt con lăn chính xác.
2. Uốn ngược lũy tiến
Nhiều bộ con lăn tạo áp lực được kiểm soát từ các hướng khác nhau. Hình dạng và điều chỉnh con lăn được khớp với đường kính phôi. Nhiều bộ con lăn hơn cung cấp nhiều điểm hiệu chỉnh hơn và thường được chọn khi yêu cầu dung sai độ thẳng chặt chẽ hơn.
3. Tiếp xúc bề mặt được kiểm soát
Đồng mềm hơn thép, đặc biệt trong điều kiện ủ. Do đó bề mặt con lăn được hoàn thiện một cách chính xác, vớitùy chọn con lăn bảo vệ bề mặt có sẵnkhi ứng dụng yêu cầu kiểm soát chặt chẽ các vết trầy xước, vết lõm hoặc vết bề mặt.
4. Điều chỉnh tốc độ
FR-76 và các mẫu lớn hơn cung cấpTốc độ thay đổi 0-60 m/phútthông qua bộ biến tần. Các mẫu FR-50 và nhỏ hơn sử dụng tốc độ có thể lựa chọn18/9/27/45 m/phút. Tốc độ sản xuất thực tế nên được lựa chọn theo hợp kim đồng, nhiệt độ, kích thước ống, mục tiêu độ thẳng và yêu cầu bề mặt thay vì chỉ sử dụng tốc độ tối đa.
5. Hiệu ứng làm thẳng và định cỡ
Tiếp xúc con lăn được kiểm soát cũng có thể làm giảm độ ôvan nhỏ và cải thiện tính nhất quán về kích thước. Tuy nhiên, việc làm thẳng không nên được coi là sự thay thế cho quy trình định cỡ chuyên dụng khi yêu cầu dung sai kích thước chặt chẽ.
6. Xả
Ống hoặc thanh đã hoàn thiện được đưa ra khỏi máy với độ thẳng quy định và sẵn sàng cho các hoạt động uốn, cắt, hàn, mạ, lắp ráp hoặc các hoạt động hoàn thiện khác tiếp theo.
Thiệt hại bề mặt trong quá trình làm thẳng
Đồng có thể được đánh dấu dễ dàng bằng bề mặt con lăn không phù hợp hoặc áp suất quá cao. Đối với các ống HVAC, thanh cái điện và các sản phẩm bằng đồng trang trí, những dấu hiệu này có thể dẫn đến việc loại bỏ hoặc phải thực hiện công việc hoàn thiện bổ sung. Các lựa chọn con lăn bảo vệ bề mặt giúp giảm nguy cơ này.
Nhiệt độ đồng khác nhau
Đồng ủ mềm và đồng kéo cứng không đáp ứng với các cài đặt làm thẳng giống nhau. Áp suất con lăn và tốc độ xử lý phải phù hợp với điều kiện vật liệu để tránh biến dạng hoặc lặp đi lặp lại.
Uốn sau khi ép đùn và vẽ
Các ống và thanh đồng có thể bị cong trong quá trình ép đùn, kéo nguội, ủ, cuộn hoặc vận chuyển. Làm thẳng nhiều con lăn sẽ điều chỉnh độ cong này trước khi vật liệu bước vào giai đoạn sản xuất tiếp theo.
hình bầu dục của ống
Ống đồng thành mỏng có thể phát triển hình bầu dục trong quá trình tạo hình và xử lý. Con lăn được điều chỉnh phù hợp có thể mang lại hiệu ứng định cỡ thứ cấp trong khi điều chỉnh độ thẳng. Kết quả có thể đạt được phụ thuộc vào kích thước ống, tình trạng vật liệu và biến dạng ban đầu.
Cung cấp không nhất quán vào thiết bị hạ lưu
Độ cong quá mức có thể cản trở quá trình uốn, cắt, hàn, hàn và lắp ráp ống tự động. Quá trình làm thẳng có kiểm soát giúp cải thiện tính nhất quán khi cho ăn và giảm việc điều chỉnh thủ công.
Các vấn đề với việc lắp ống
Đối với sản xuất HVAC, điện lạnh, hệ thống ống nước và bộ trao đổi nhiệt, sự uốn cong hoặc hình bầu dục quá mức có thể ảnh hưởng đến việc định vị ống và lắp khớp. Độ thẳng nhất quán làm cho quá trình tạo hình và nối ở hạ lưu có thể lặp lại nhiều hơn.
Đồng đòi hỏi phải kiểm soát cẩn thận sự tiếp xúc giữa con lăn và phôi. Bề mặt con lăn được mài chính xác và các vật liệu bảo vệ bề mặt tùy chọn có sẵn cho các ứng dụng không thể chấp nhận vết trầy xước và vết lõm.
Hỗ trợ FR-76 và các máy lớn hơn0-60 m/phúthoạt động với tốc độ thay đổi. FR-50 và các mẫu nhỏ hơn cung cấp18/9/27/45 m/phúttốc độ có thể lựa chọn. Điều này cho phép điều chỉnh đường dây theo yêu cầu về nhiệt độ vật liệu và sản phẩm thay vì buộc mọi thông số kỹ thuật của đồng phải thực hiện cùng một cài đặt.
Dòng FR có sẵn với14, 15, 16, 17 hoặc 20 con lăn. Số lượng con lăn cao hơn sẽ cung cấp thêm các điểm hiệu chỉnh và thường được xem xét khi dây chuyền sản xuất yêu cầu độ thẳng chặt hơn. Ví dụ: cấu hình 20 con lăn FR-50 được chỉ định cho.10,1 mm / msự thẳng thắn.
Loạt bài này bao gồm các ống đồng từφ4mm đến φ180 mmvà các thanh rắn từφ10 mm đến φ90 mm. Điều này cho phép cùng một dòng sản phẩm bao gồm các ống có độ chính xác nhỏ cũng như các sản phẩm đồng công nghiệp lớn hơn.
Máy làm thẳng ngang đồng có thể được cấu hình cho đồng nguyên chất nhưC11000 và C12200, cũng như đồng thau, đồng thau, đồng niken và các hợp kim đồng khác. Cả ống liền mạch và ống hàn đều có thể được xử lý khi kích thước của chúng nằm trong phạm vi hoạt động của máy đã chọn.
Độ dẻo của đồng cho phép tốc độ làm thẳng tương đối cao, nhưng tốc độ tối đa không phải là tiêu chí lựa chọn duy nhất. Đối với sản xuất số lượng lớn, sự kết hợp chính xác giữa cấu hình con lăn, tốc độ, áp suất và tình trạng phôi quan trọng hơn việc chỉ tăng tốc độ dây chuyền.
Để làm thẳng đồng, hãy chọn máy theođường kính ống hoặc thanh, độ dày thành, hợp kim đồng và nhiệt độ, độ cong ban đầu, độ thẳng cần thiết, yêu cầu hoàn thiện bề mặt và tốc độ sản xuất. Nếu cùng một máy sẽ xử lý nhiều kích cỡ, thì nên xem xét phạm vi kích thước hoàn chỉnh thay vì chỉ chọn theo đường kính lớn nhất.
| Người mẫu | Ống tối đa Ø (mm) | Ống tối thiểu Ø (mm) | Thanh tối đa Ø (mm) | Độ thẳng (mm/m) | Bộ con lăn | Tốc độ (m/phút) | Tổng công suất (kW) | Trọng lượng (kg) | Kích thước L×W×H (mm) |
| FR-180 (17 con lăn) | φ180 | φ60 | φ90 | .30,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 con lăn) | φ150 | φ58 | φ70 | .30,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 con lăn) | φ120×T3.0 | φ38 | φ50 | .30,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 con lăn) | φ89×T3.0 | φ28 | φ32 | .30,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 con lăn) | φ89×T3.0 | φ28 | φ32 | .20,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 con lăn) | φ60×T3.0 | φ16 | φ22 | .30,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 con lăn) | φ76×T3.0 | φ18 | φ25 | .20,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 con lăn) | φ76×T3.0 | φ18 | φ25 | .20,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 con lăn) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | .30,3 | 14 | 18/9/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 con lăn) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | .10,1 | 20 | 18/9/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 con lăn) | φ25 | φ6 | φ12 | .30,3 | 14 | 18/9/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 con lăn) | φ25 | φ6 | φ12 | .20,2 | 16 | 18/9/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 con lăn) | φ16×T2.0 | φ4 | φ10 | .30,3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Ghi chú kỹ thuật:T biểu thị độ dày thành ống, ví dụ T3.0 có nghĩa là độ dày thành ống 3,0 mm. Các mẫu FR-50 và nhỏ hơn sử dụng tốc độ có thể lựa chọn là 9/18/27/45 m/phút. Các mẫu FR-76 và lớn hơn cung cấp tốc độ thay đổi 0-60 m/phút thông qua bộ biến tần. Vật liệu bề mặt con lăn có thể được xác định theo yêu cầu về chất lượng bề mặt và sản phẩm đồng.
Ống đồng cho cuộn dây điều hòa không khí, hệ thống làm lạnh, thiết bị bay hơi, bình ngưng và bộ trao đổi nhiệt thường yêu cầu làm thẳng trước khi uốn chữ U tự động hoặc lắp ráp ống với tấm ống. Độ thẳng nhất quán giúp thiết bị phía sau duy trì việc nạp và định vị lặp lại.
Máy làm thẳng ngang đồng thích hợp cho các thanh cái, dây dẫn và thanh tròn bằng đồng dùng trong thiết bị đóng cắt, máy biến áp, thiết bị phân phối điện và hệ thống điện. Bảo vệ bề mặt đặc biệt quan trọng khi đồng thành phẩm phải duy trì bề mặt tiếp xúc sạch sẽ.
Ống đồng được sử dụng trong hệ thống điều hòa không khí ô tô và mạch làm mát xe điện có thể cần phải làm thẳng sau khi kéo hoặc tạo hình. Cấu hình con lăn thích hợp có thể chuẩn bị ống cho các hoạt động uốn và lắp ráp tiếp theo.
Ống đồng nước, ống khí và các ống dịch vụ xây dựng khác có thể được làm thẳng sau khi sản xuất hoặc xử lý để cải thiện tính nhất quán về kích thước trước khi cắt, nối và lắp đặt.
Các ống đồng có đường kính nhỏ được sử dụng trong hệ thống thiết bị và chất lỏng đòi hỏi phải kiểm soát cẩn thận độ thẳng và tình trạng bề mặt. FR-20 được thiết kế cho đường kính ống bắt đầu từφ4mm, tùy thuộc vào độ dày thành ống cụ thể và điều kiện vật liệu.
Nguyên tắc làm thẳng tương tự có thể được áp dụng cho các ống hợp kim đồng và các thanh đặc, bao gồm các sản phẩm bằng đồng thau, đồng thau và đồng niken. Cài đặt con lăn cuối cùng phải được xác định từ hợp kim, độ cứng, kích thước, độ cong ban đầu và độ thẳng cần thiết.
Hơn 26 năm kỹ thuật làm thẳng
FangRong được thành lập vào năm 1998 và khởi đầu là liên doanh với một nhà sản xuất Đài Loan chuyên về thiết bị vẽ và làm thẳng. Công ty được sở hữu hoàn toàn vào năm 2013 và tiếp tục phát triển máy kéo thẳng và kéo để gia công ống và thanh kim loại.
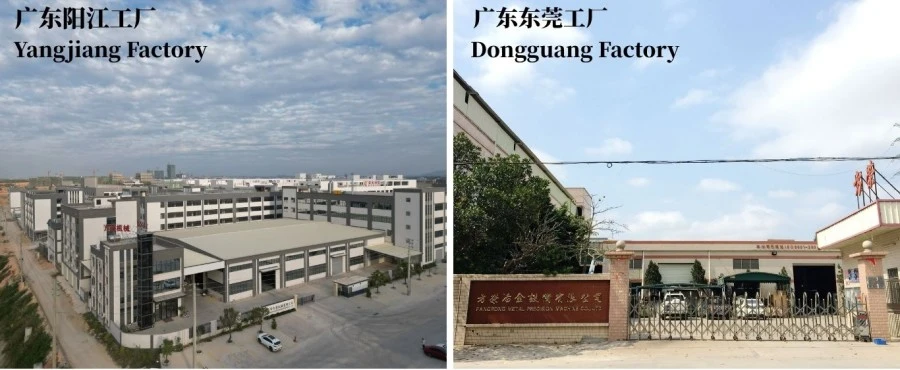
Hai cơ sở sản xuất
Các cơ sở sản xuất ở Đông Quan và Dương Giang cung cấp tổng công suất hàng năm hơn650 máy. Thiết lập sản xuất hai địa điểm hỗ trợ sản xuất đồng thời cho nhiều dự án và đơn hàng lớn hơn.
Kinh nghiệm về gia công kim loại
FangRong báo cáo thiết bị được cung cấp cho khách hàng ởHơn 70 quốc gia, với hơn10.000 khách hàngtrên thép, thép không gỉ, đồng, đồng thau, nhôm và gia công hợp kim đặc biệt.
Kiểm tra tại nhà máy trước khi giao hàng
Mỗi máy đều trải qua quá trình chạy không tải và thử nghiệm đầy tải. Khi có sẵn mẫu của khách hàng, có thể sử dụng ống hoặc thanh đồng thực tế để thử nghiệm. Độ thẳng, độ tròn, căn chỉnh con lăn, độ rung, dòng điện động cơ, tình trạng bề mặt, rò rỉ dầu và các chức năng điện đều được kiểm tra trước khi vận chuyển.
Hỗ trợ kỹ thuật dành riêng cho đồng
Trước khi sản xuất, FangRong có thể đánh giá hợp kim đồng, nhiệt độ, đường kính, độ dày thành, mục tiêu độ thẳng, yêu cầu bề mặt và yêu cầu đầu ra để xác định cấu hình con lăn, phạm vi tốc độ và xử lý bề mặt con lăn thích hợp.
Hỗ trợ lắp đặt và hậu mãi
Hỗ trợ bao gồm giám sát lắp đặt, vận hành, đào tạo người vận hành, cung cấp phụ tùng thay thế, khắc phục sự cố từ xa và hỗ trợ kỹ thuật. Bản vẽ móng và bố trí bu-lông neo được cung cấp để lắp đặt máy.
1. Đánh giá kỹ thuật— Cấu hình con lăn, phạm vi tốc độ, khả năng bảo vệ bề mặt và cách bố trí máy được xác định từ các thông số kỹ thuật về đồng và yêu cầu sản xuất của khách hàng.
2. Kiểm tra vật liệu— Các tấm thép, trục, con lăn, bánh răng và các bộ phận chính khác được kiểm tra trước khi gia công.
3. Gia công chính xác— Bề mặt con lăn và khung máy được gia công theo hình dạng và căn chỉnh theo yêu cầu.
4. Lắp ráp cơ khí– Các cụm con lăn, bộ phận truyền động, hộp số, hệ thống truyền động được lắp ráp và kiểm tra.
5. Tích hợp điện— Động cơ, biến tần, PLC, HMI, cảm biến và điều khiển an toàn được tích hợp và thử nghiệm.
6. Kiểm tra máy- Máy hoàn chỉnh được chạy trước khi xuất xưởng. Mẫu đồng của khách hàng có thể được sử dụng để xác minh hiệu suất khi được cung cấp.
7. Kiểm tra lần cuối— Kiểm tra độ thẳng, độ tròn, tình trạng bề mặt, an toàn điện, độ rung, rò rỉ dầu trước khi đóng gói.
8. Bao bì xuất khẩu— Máy móc được bảo vệ chống ẩm, ăn mòn và xử lý hư hỏng trong quá trình vận chuyển quốc tế.
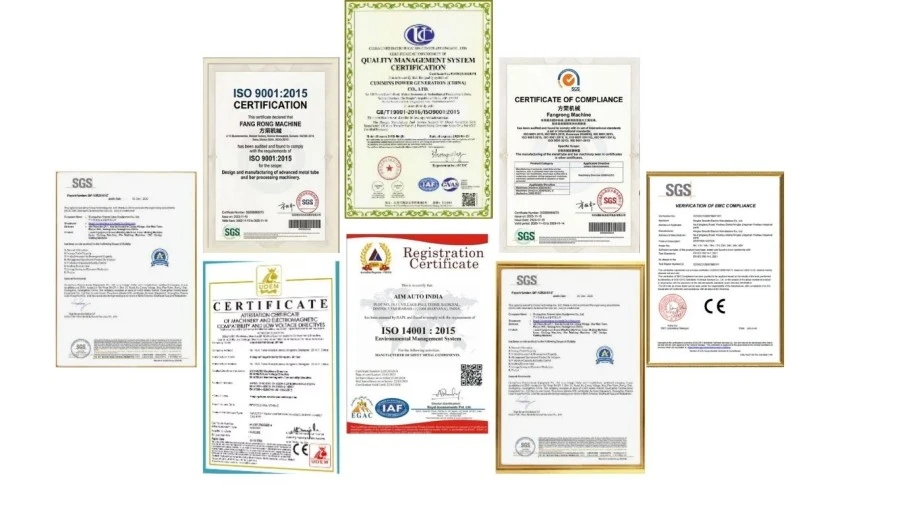
ISO 9001:2015- Hệ thống quản lý chất lượng bao gồm các hoạt động thiết kế, sản xuất, lắp đặt và dịch vụ của công ty. Giấy chứng nhận số UQ231211R1.
Dấu CE— Máy FR tiêu chuẩn được cung cấp tuân thủ CE đối với các yêu cầu an toàn máy móc hiện hành, bao gồm các chức năng bảo vệ và dừng khẩn cấp có liên quan.
Kiểm tra SGS— Có sẵn dịch vụ kiểm tra độc lập để xác minh hiệu suất của máy và an toàn theo yêu cầu của dự án.
Công nghệ được cấp bằng sáng chế— FangRong nắm giữ các bằng sáng chế phát minh và mô hình tiện ích quốc gia bao gồm các thành phần và công nghệ thiết bị, bao gồm cả việc căng xích, giữ khuôn nhiều sợi và hệ thống trục gá thay đổi nhanh.
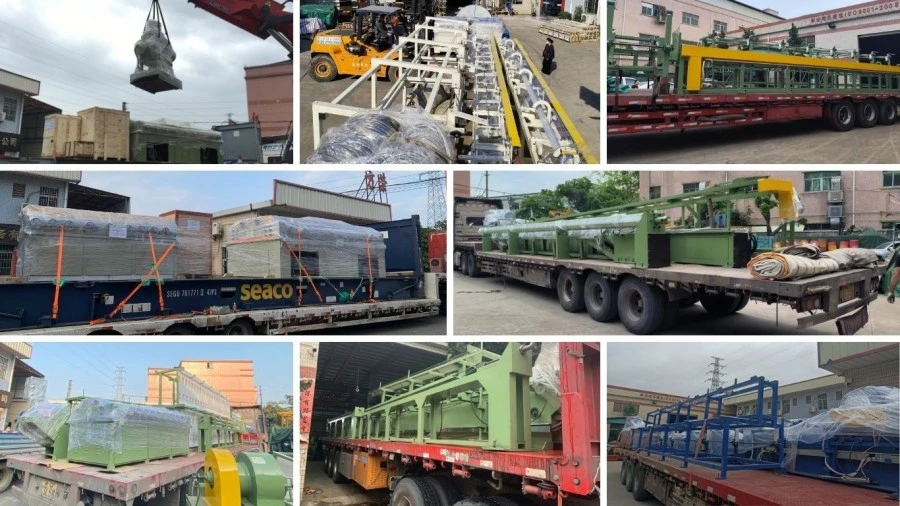
Trước khi vận chuyển, máy được kiểm tra, bảo vệ chống ăn mòn và đóng gói để vận chuyển quốc tế. Việc sắp xếp đóng gói và vận chuyển được xác định theo kích thước, trọng lượng, phương thức vận chuyển và điểm đến của máy.
Máy được thiết kế cho các loại ống, ống dẫn, thanh tròn đặc và hợp kim đồng. Các vật liệu điển hình bao gồm C11000, C12200, đồng thau, đồng thau và đồng niken. Cả ống liền mạch và ống hàn đều có thể được xử lý, miễn là kích thước sản phẩm và tình trạng vật liệu phù hợp với kiểu máy đã chọn.
Việc lựa chọn mô hình phụ thuộc chủ yếu vào đường kính sản phẩm tối đa và tối thiểu, độ dày thành, tình trạng vật liệu, độ thẳng cần thiết và tốc độ sản xuất. Ví dụ: FR-20 và FR-25 phù hợp với các ống và thanh nhỏ hơn, trong khi FR-76, FR-100, FR-120, FR-150 và FR-180 phù hợp với các sản phẩm lớn hơn. Cấu hình 14, 17, 20 con lăn cũng có thể được chọn khi cần độ thẳng chặt hơn hoặc điều chỉnh có kiểm soát hơn.
Cấu hình tiêu chuẩn được chỉ định ở mức .30,3 mm/m, trong khi cấu hình nhiều con lăn được chọn có thể đạt 0,2 mm/m hoặc 0,1 mm/m. Kết quả thực tế phụ thuộc vào đường kính ống, độ dày thành ống, độ bền vật liệu, biến dạng ban đầu và điều chỉnh con lăn. Đối với các ứng dụng đòi hỏi khắt khe, thông số kỹ thuật cuối cùng phải được xác nhận bằng cách sử dụng mẫu thực tế của khách hàng.
Đúng. Tuy nhiên, đồng ủ và đồng kéo cứng yêu cầu áp suất con lăn và cài đặt máy khác nhau. Vật liệu mềm hơn dễ bị lõm và đánh dấu bề mặt hơn, trong khi vật liệu cứng hơn thường đòi hỏi lực hiệu chỉnh lớn hơn. Do đó, các thông số làm thẳng phải được điều chỉnh theo kích thước hợp kim đồng, nhiệt độ và ống thay vì sử dụng một cài đặt cố định cho tất cả các sản phẩm.
Đồng mềm hơn thép và có thể bị trầy xước hoặc đánh dấu nếu áp lực con lăn, căn chỉnh hoặc điều kiện bề mặt không phù hợp. Máy có thể được cấu hình bằng vật liệu con lăn và xử lý bề mặt thích hợp để xử lý đồng. Đối với các sản phẩm quan trọng về ngoại hình như ống HVAC, ống đồng trang trí hoặc các bộ phận bằng đồng lộ ra ngoài, phải xác định rõ yêu cầu về bề mặt trước khi sản xuất.
Quá trình làm thẳng bằng nhiều con lăn có thể giúp giảm bớt hình bầu dục nhỏ trong khi điều chỉnh độ uốn, nhưng nó không phải là sự thay thế cho quy trình hiệu chỉnh hoặc định cỡ ống chuyên dụng. Nếu ứng dụng có yêu cầu chặt chẽ về đường kính ngoài, độ dày thành hoặc độ tròn thì các dung sai đó phải được đánh giá riêng trong quá trình lựa chọn máy.
Đúng. Việc thử nghiệm tại nhà máy có thể được thực hiện với các ống, thanh hoặc cấu hình đồng do khách hàng cung cấp. Thử nghiệm có thể đánh giá độ thẳng, tình trạng bề mặt, điều chỉnh con lăn, độ ổn định của máy và các thông số vận hành trong điều kiện vật liệu thực tế. Điều này được khuyến nghị khi gia công hợp kim đồng, ống thành mỏng hoặc sản phẩm có yêu cầu về độ thẳng chặt chẽ.
Địa chỉ
SỐ 163, Đường Shatong, Khu công nghiệp Shabu số 2, Thị trấn Dalang, Thành phố Đông Quan, Quảng Đông, Trung Quốc
điện thoại