Whatsapp
Chúng tôi cung cấp đầy đủ các thiết bị gia công kim loại chính xác, bao gồm máy làm thẳng, kéo nguội, trỏ, vát cạnh, cắt, máy cán ren và khuôn dập, được thiết kế riêng cho các vật liệu dạng ống, thanh và dây trong nhiều ngành công nghiệp khác nhau.
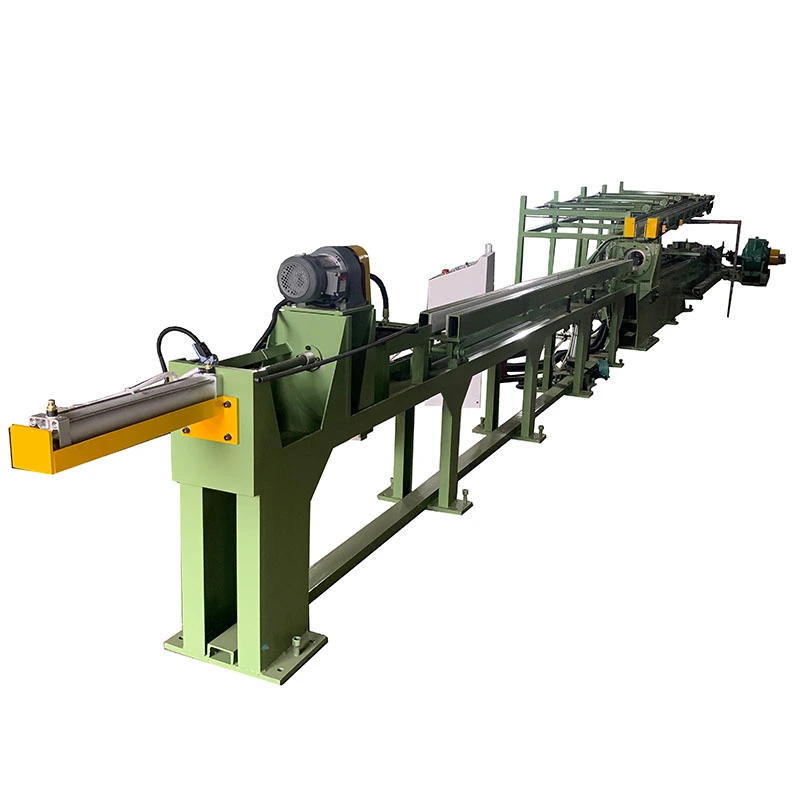
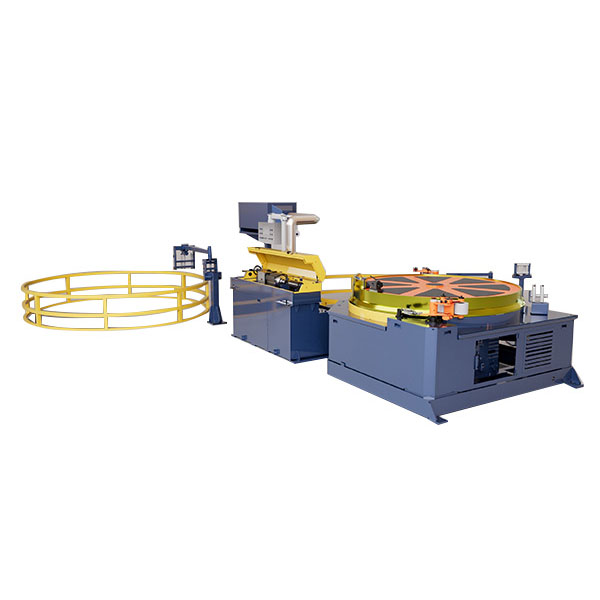
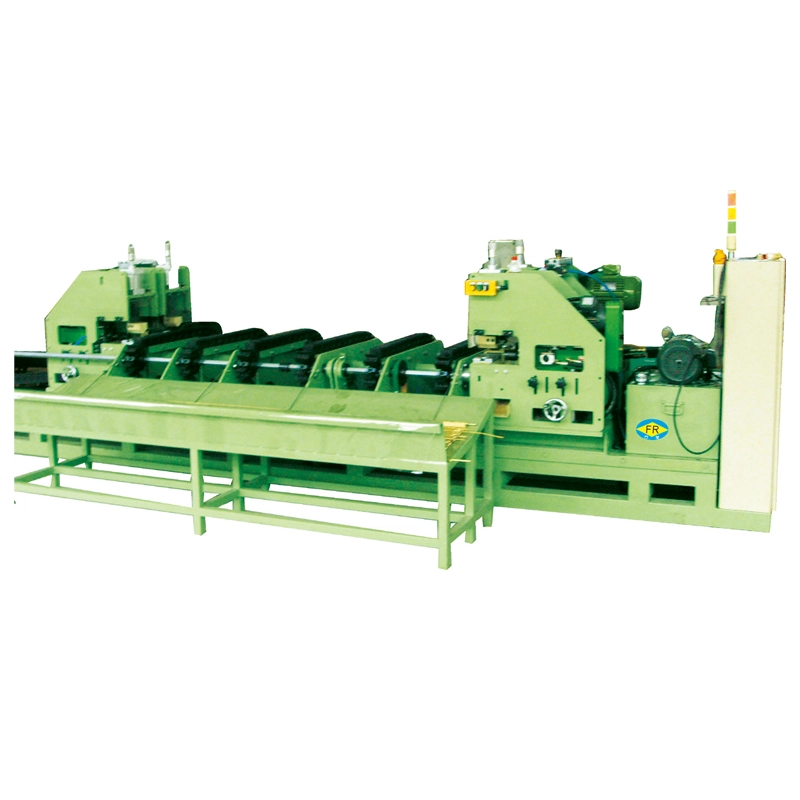
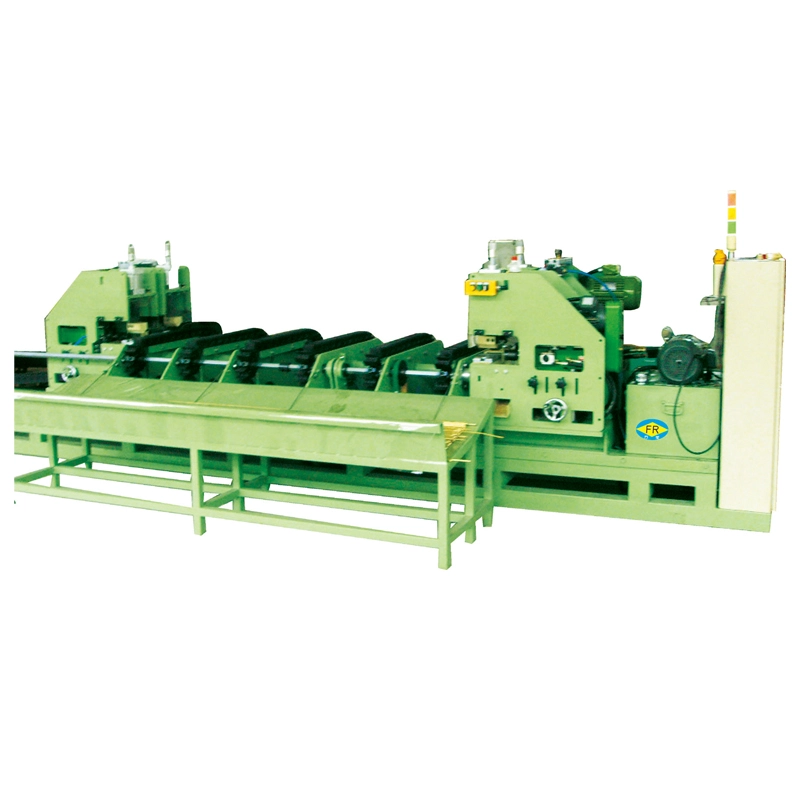
cácMáy vẽ nguội xích tự độngđược thiết kế cho các dây chuyền sản xuất trong đó việc kéo ống và thanh phải thực hiện với ít thao tác xử lý thủ công hơn giữa các chu kỳ. Vận chuyển dẫn động bằng xích của nó cung cấpLực kéo 7–1000 kN, tăng tốc lên tới28 m/phút, và vuốt lên đến10 mđối với các sản phẩm thường lên tớiØ250 mm. Một trục gá kiểm soát đường kính trong và độ dày thành ống trong quá trình kéo ống, đồng thờiCấu hình 1–5 sợităng sản lượng khi một số phần có cùng thông số kỹ thuật. Tự động nạp, cắt và nhận có thể được tích hợp cho các ống và thanh bằng thép cacbon, thép không gỉ, đồng, nhôm và hợp kim.
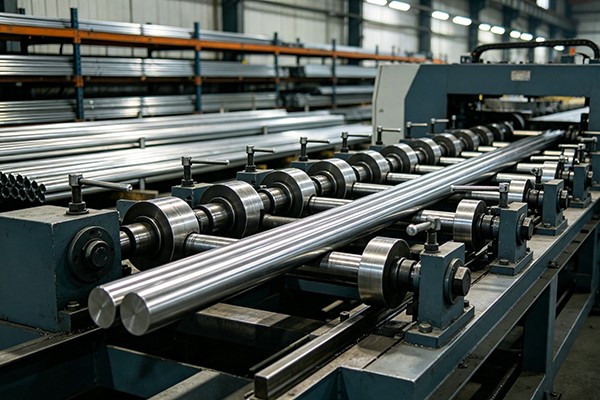
cácMáy vẽ nguội xích tự độnglà bàn kéo nguội cơ học được thiết kế để giảm đường kính của ống kim loại hoặc thanh đặc bằng cách kéo phôi qua khuôn chính xác ở nhiệt độ phòng. Một động cơ, hộp số giảm tốc và xích tải nặng truyền lực kéo tới bàn trượt, giúp máy đặc biệt thích hợp cho hoạt động sản xuất ở những nơichu kỳ vẽ lặp lại, tốc độ tương đối cao và hoạt động nhiều mảnhquan trọng hơn tính linh hoạt của hệ thống thủy lực.
Bìa series FR của FangRong10 mẫu tiêu chuẩn từ FR-16 đến FR-250, với lực kéo định mức từ7 kN đến 1000 kNvà vẽ tốc độ từ10 đến 28 m/phút. Tùy thuộc vào kiểu máy và cách sắp xếp dụng cụ, máy có thể xử lý1 đến 5 mảnh trong một chu kỳ vẽ. Cấu hình kéo ống có thể được trang bị hệ thống trục gá khi cần kiểm soát đường kính trong và độ dày thành ống.


Đầu tiên phôi được chuẩn bị sao cho đầu dẫn của nó có thể đi vào khuôn và được giữ chặt bằng bàn kéo. Sau khi được kẹp, bàn trượt sẽ di chuyển dọc theo các ray dẫn hướng trong khi bộ truyền động xích kéo vật liệu qua khuôn. Diện tích mặt cắt giảm trong quá trình chạy qua, trong khi khuôn kiểm soát các kích thước bên ngoài đã hoàn thiện. Đối với các ứng dụng dạng ống, có thể sử dụng trục gá phù hợp để kiểm soát hình dạng bên trong.
Sau khi hoàn thành hành trình kéo, bàn trượt quay trở lại vị trí ban đầu và phôi tiếp theo được nạp. Bộ truyền động quay về riêng biệt rất hữu ích trong quá trình sản xuất lặp đi lặp lại vì cỗ xe không cần phụ thuộc vào động cơ kéo chính cho chuyển động quay về của nó.
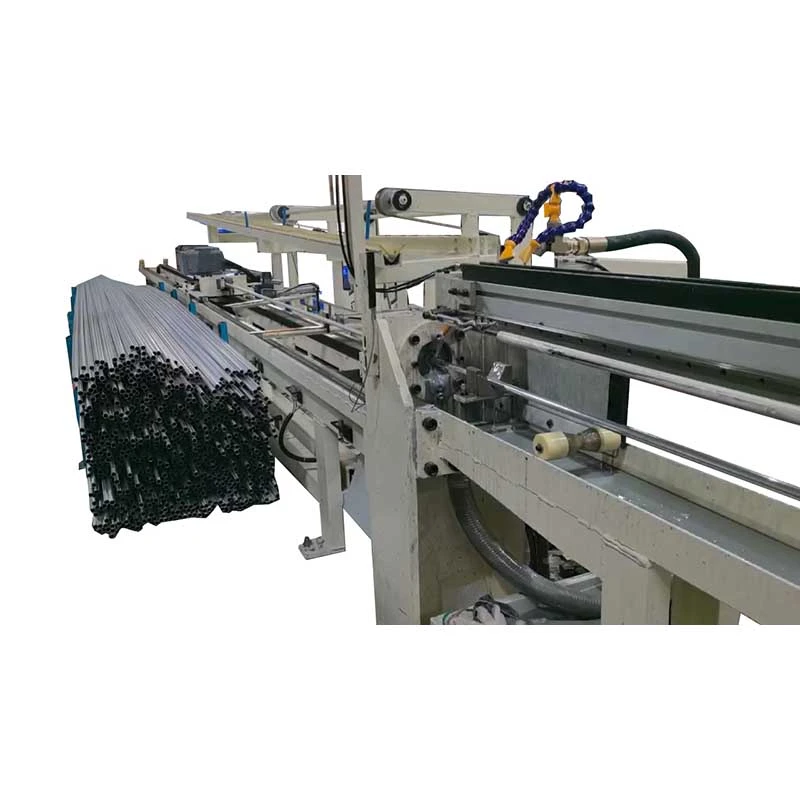
Tự động hóa hữu ích nhất khi kết hợp vật liệu và kích thước giống nhau được sản xuất nhiều lần. Bộ nạp tự động có thể giảm tải thủ công giữa các chu kỳ, trong khi thiết bị cắt và nhận tự động có thể đơn giản hóa việc xử lý sau khi vẽ. Đối với các lô nhỏ có kích thước thay đổi thường xuyên, việc tải thủ công có thể tiết kiệm hơn so với lắp đặt dây chuyền tự động hoàn chỉnh.
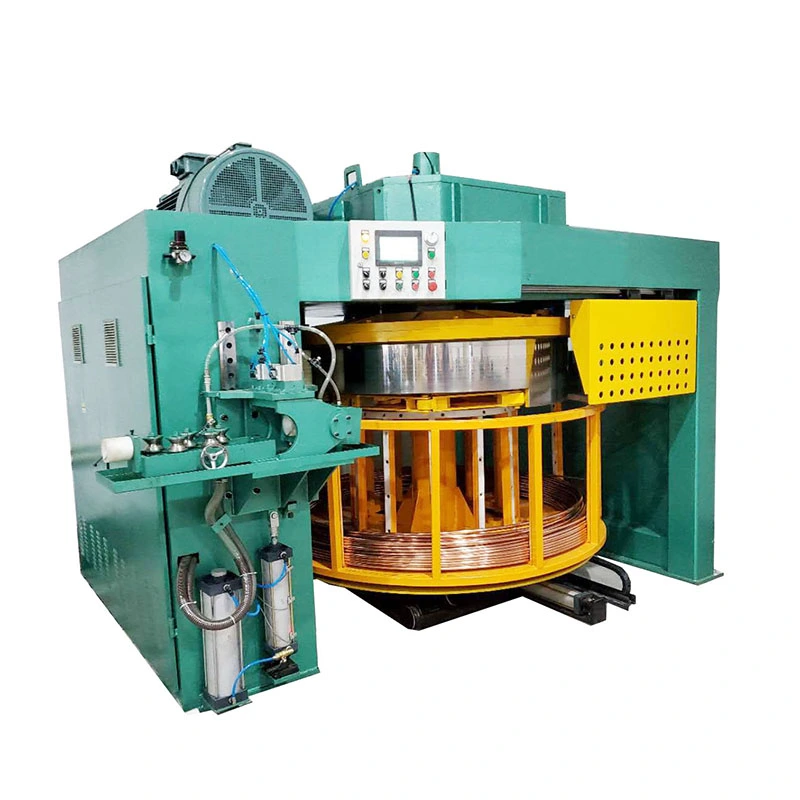
Do đó, máy có thể được cấu hình theo mô hình sản xuất thay vì buộc mọi khách hàng phải sử dụng cùng một gói tự động hóa. Các tùy chọn có sẵn bao gồmkệ cho ăn tự động, kệ cắt và nhận tự động, với số lượng sợi kéo và chiều dài hành trình được xác định theo yêu cầu thực tế sản xuất.
Bản vẽ nguội thường được chọn khi phôi cán nóng hoặc ép đùn không cung cấp độ đồng nhất về kích thước theo yêu cầu của thành phần hoàn thiện. Khuôn thiết lập kích thước bên ngoài cuối cùng, trong khi lịch trình vượt qua, điều kiện dụng cụ, chất lượng bôi trơn và vật liệu đầu vào xác định kết quả thực tế.
Điều này rất quan trọng đối với các sản phẩm sau đó được đưa vào hoạt động mài, gia công, lắp ráp hoặc tạo hình. Đường kính kéo ổn định có thể làm giảm lượng vật liệu phải loại bỏ trong quy trình sau, nhưng không nên coi kéo nguội là vật thay thế cho mọi thao tác hoàn thiện.
Bởi vì vật liệu được hình thành mà không cần gia nhiệt đến nhiệt độ gia công nóng nên quá trình kéo có thể tạo ra bề mặt sạch hơn và đồng đều hơn so với vật liệu được gia công nóng sắp tới. Đồng thời, biến dạng dẻo gây ralàm việc chăm chỉ, có thể tăng sức mạnh và độ cứng. Độ lớn của sự thay đổi này phụ thuộc vào loại vật liệu, mức giảm và số lần đi qua.
Vì lý do này, khách hàng nên xác định cả kết quả kích thước yêu cầu và các tính chất cơ học cần thiết khi chuẩn bị lịch trình bản vẽ. Thép không gỉ, thép cacbon, hợp kim đồng và các vật liệu khác không nhất thiết yêu cầu các điều kiện giảm hoặc bôi trơn giống nhau.
Việc bố trí xích và hộp số cung cấp khả năng truyền động cơ học trực tiếp giữa hệ thống truyền động và xe kéo. Trên các sản phẩm có kích thước vừa và nhỏ phù hợp, tốc độ kéo tương đối cao có thể giúp tăng sản lượng mà không cần sử dụng bộ nguồn thủy lực. Cấu hình này đặc biệt hữu ích khi cùng một thao tác vẽ được lặp lại trong suốt ca làm việc.
Tùy thuộc vào kiểu máy và cách sắp xếp khuôn,1 đến 5 ống hoặc thanhcó thể được xử lý đồng thời. Bản vẽ nhiều mảnh có giá trị nhất khi có nhiều sản phẩm giống hệt nhau được yêu cầu liên tục. Nó ít hữu ích hơn đối với việc sản xuất hàng loạt nhỏ thường xuyên vì những thay đổi về dụng cụ và sắp xếp tải có thể bù đắp cho việc tăng công suất theo lý thuyết.
Một động cơ quay trở lại chuyên dụng sẽ đưa bàn trượt quay trở lại sau hành trình kéo. Trong sản xuất chu kỳ cao, việc giảm phần không kéo của mỗi chu trình có thể cải thiện việc sử dụng máy và làm cho sản lượng thực tế gần hơn với công suất vẽ lý thuyết.
Dòng FR cung cấp các lực kéo, cách bố trí xích, công suất động cơ và chiều dài hành trình khác nhau để máy có thể phù hợp với vật liệu và kích thước sản phẩm được yêu cầu. Các hành trình dài hơn có thể được chỉ định khi khách hàng cần chiều dài kéo dài hơn, trong khi việc gia công nhiều sợi có thể được xem xét khi thông lượng là mục tiêu chính.
Không nên chọn kiểu máy được yêu cầu chỉ từ đường kính hoàn thiện. Lực kéo phụ thuộc vào diện tích mặt cắt bắt đầu và hoàn thiện, độ bền vật liệu, mức giảm trên mỗi lần chạy, hình dạng khuôn, bôi trơn và các điều kiện xử lý khác. Đường kính lớn hơn trong vật liệu mềm có thể cần ít lực hơn đường kính nhỏ hơn trong hợp kim có độ bền cao.
Để báo giá và xác nhận kỹ thuật, hãy cung cấpcấp vật liệu, đường kính ban đầu và độ dày thành, đường kính hoàn thiện và độ dày thành, chiều dài yêu cầu, số lượng mảnh trên mỗi chu kỳ và sản lượng mục tiêu. FangRong sau đó có thể xác định xem lực kéo yêu cầu và cấu hình máy có phù hợp hay không.
| Thông số mô hình / công nghệ | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Tối đa. Lực kéo (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Tối đa. Vẽ du lịch (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Tốc độ vẽ (m/phút) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Trả về công suất động cơ (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Mô hình giảm tốc | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Chuỗi bước | 1,5" | 2" | 2,5" | 3" | 4" | 3" đôi | 4" đôi | 5" đôi | 4" gấp ba | 5" gấp ba |
| Công suất động cơ chính (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Kích thước (L*W*H) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Tùy chọn cấu hình:hệ thống trục gá ống, bộ nạp tự động, máy cắt tự động, giá nhận, sắp xếp bản vẽ 1-5 sợi và chiều dài hành trình tùy chỉnh. Cấu hình cuối cùng được xác nhận theo yêu cầu về vật liệu, kích thước và sản xuất của khách hàng.
Bàn kéo xích có thể được sử dụng cho các sản phẩm ống và thanh yêu cầu đường kính được kiểm soát và kích thước lặp lại, bao gồm các ống, trục ô tô đã chọn và các bộ phận gia công khác. Lợi ích chính là tính nhất quán trước hoạt động gia công hoặc tạo hình tiếp theo.
Vật liệu kim loại màu có thể được kéo nguội khi yêu cầu kích thước chặt chẽ hơn và bề mặt được kiểm soát. Tuy nhiên, đối với đồng và nhôm, lịch kéo và bôi trơn phải phù hợp với vật liệu vì biến dạng quá mức trong một lần chạy có thể ảnh hưởng đến chất lượng bề mặt và độ ổn định kích thước.
Các hợp kim không gỉ và đặc biệt thường yêu cầu thiết kế đường chuyền cẩn thận hơn vì khả năng chống biến dạng và khả năng làm cứng cao hơn. Trong các ứng dụng này, lực máy nên được chọn từ tính toán bản vẽ thực tế thay vì chỉ khớp đường kính hoàn thiện với mô hình máy.
Bản vẽ thanh rắn phù hợp cho các ứng dụng trong đó thanh hoàn thiện sẽ được gia công thành chốt, trục, ốc vít hoặc các bộ phận chính xác khác. Khi quá trình tiếp theo đã bao gồm quá trình tiện hoặc mài đáng kể, giá trị của quá trình kéo nguội phải được đánh giá dựa trên lượng nguyên liệu có thể bị loại bỏ.
Mỗi dự án được cấu hình xung quanh mục tiêu sản xuất và vật liệu vẽ của khách hàng. Kích thước giá đỡ khuôn, cách sắp xếp trục gá, cấu hình vận chuyển, hệ thống xích, công suất động cơ và tự động hóa tùy chọn đều được xác nhận trước khi sản xuất. Điều này ngăn không cho máy chỉ được chọn theo đường kính danh nghĩa trong khi bỏ qua lực kéo thực tế.
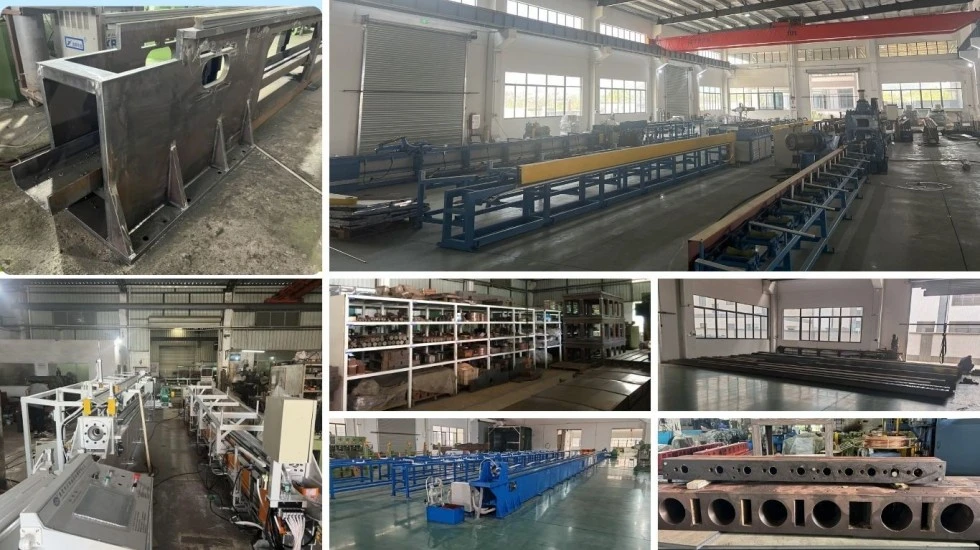
Quy trình sản xuất bao gồm kiểm tra nguyên liệu thô, gia công, lắp ráp hộp số và xích, lắp đặt xe ngựa, tích hợp điện và căn chỉnh cuối cùng. Ray dẫn hướng được xử lý theo yêu cầu về độ thẳng đã nêu của.30,3 mm / m.
Thử nghiệm tại nhà máy bao gồm thử nghiệm chạy không tải, sau đó là thử nghiệm tải trọng định mức. Khi có sẵn mẫu của khách hàng, có thể sử dụng bản vẽ thử thực tế để kiểm tra lực, chuyển động và sự phù hợp của quy trình trước khi giao hàng. Điều này đặc biệt hữu ích cho các máy tùy chỉnh và cấu hình nhiều sợi.
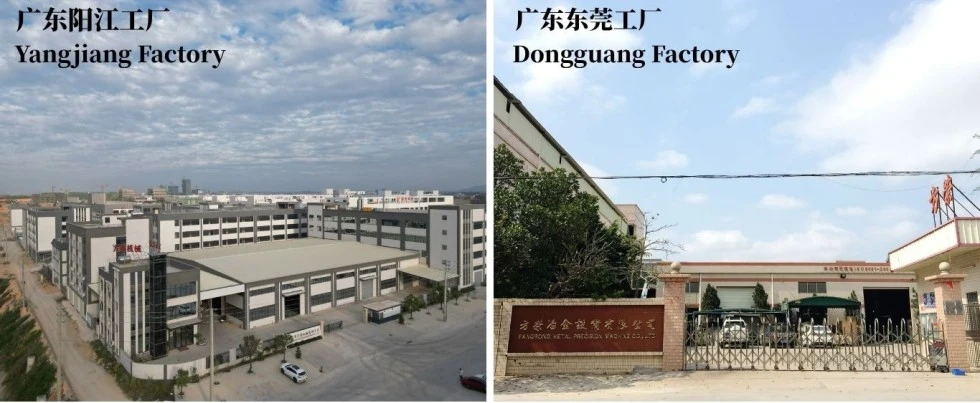
FangRong đã tham gia vào lĩnh vực kỹ thuật bàn kéo kiểu xích kể từ1998và sản xuất dòng FR thông qua các cơ sở sản xuất ở Đông Quan và Dương Giang, Trung Quốc. Công ty báo cáo xuất khẩu tới hơn 70 quốc gia và năng lực sản xuất hàng năm là hơn 650 máy.
Đội ngũ kỹ thuật hỗ trợ lựa chọn máy, tính toán lực kéo, cấu hình khuôn, phát triển tiến độ và lập kế hoạch tự động hóa. Sau khi lắp đặt, việc vận hành và đào tạo người vận hành cũng có thể được sắp xếp tùy theo phạm vi dự án.
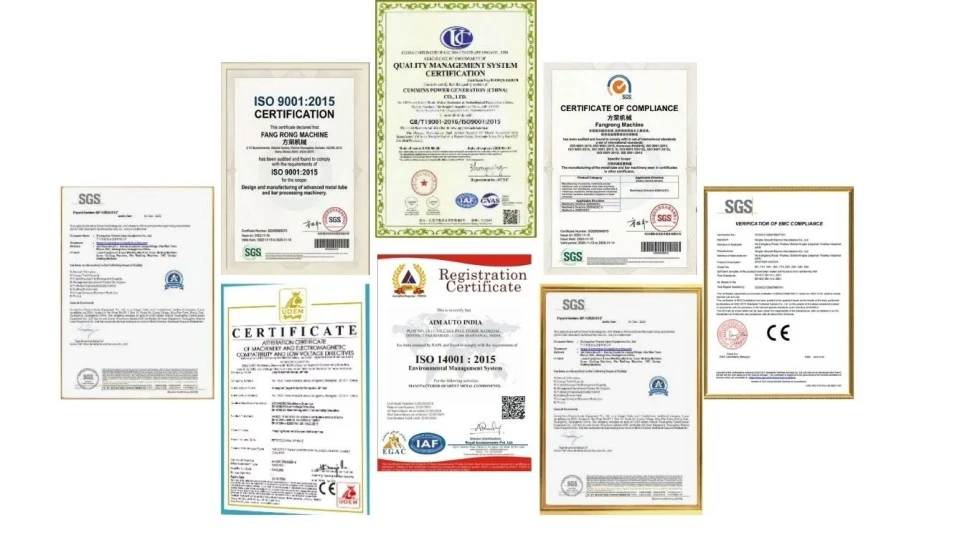
ISO 9001:2015Tài liệu quản lý chất lượng được áp dụng cho quy trình sản xuất và dịch vụ của công ty. Giấy chứng nhận sốUQ231211R1.
Dấu CEđược cung cấp cho cấu hình máy tiêu chuẩn hiện hành dựa trên Chỉ thị Máy móc đã nêu2006/42/ECyêu cầu.
Kiểm tra của SGScó thể được sắp xếp khi cần có sự kiểm tra độc lập như một phần của quá trình mua hàng của khách hàng hoặc quá trình chấp nhận của nhà máy.
FangRong cũng báo cáo một danh mục các bằng sáng chế quốc gia và mô hình tiện ích bao gồm các yếu tố của công nghệ máy vẽ.
Cấu hình máy tiêu chuẩn được cung cấp theo báo giá đã được xác nhận và thường bao gồm hệ thống truyền động chính, hộp số giảm tốc, cơ cấu xích, bộ kéo, giá đỡ khuôn, hệ thống điều khiển và các cụm máy cần thiết. Các dự án kéo ống có thể bao gồm việc bố trí trục gá tương ứng.
Khuôn, dụng cụ đặc biệt, thiết bị cấp liệu, cắt và tiếp nhận tự động phải được xác nhận riêngbởi vì các thành phần này phụ thuộc vào kích thước sản phẩm và cách bố trí sản xuất của khách hàng.
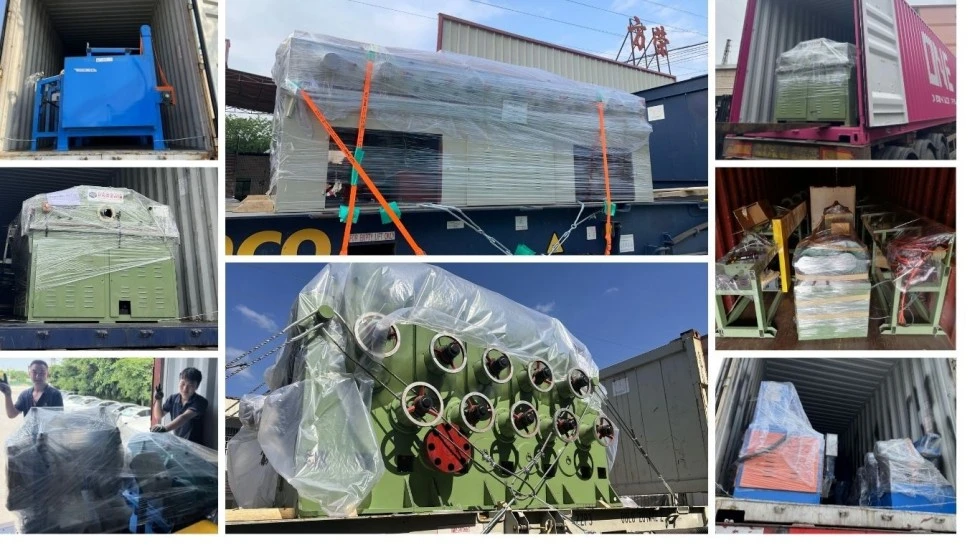
Máy kéo nguội xích tự động được chuẩn bị cho lô hàng xuất khẩu với bao bì phù hợp cho việc vận chuyển đường dài. Trước khi giao hàng, khách hàng phải xác nhận không gian xưởng, nguồn điện, dòng nguyên liệu và các yêu cầu về nền móng hoặc neo được thể hiện trong tài liệu lắp đặt được cung cấp.
MOQ: 1 bộ.Đối với một máy, báo giá dựa trên mẫu FR đã chọn và cấu hình được xác nhận. Vì2-4 bộ, giá dựa trên số lượng có thể được báo giá sau khi các yêu cầu về mẫu mã và giao hàng được xác nhận. Vì5 bộ trở lên, giá dự án hoặc số lượng có sẵn dựa trên cấu hình máy cuối cùng.
Lệnh tiêu chuẩn:khoảng 30-60 ngày đối với cấu hình FR-16 đến FR-100 tiêu chuẩn.
Đơn đặt hàng lớn hoặc tùy chỉnh:khoảng 90-120 ngày đối với máy FR-150 và lớn hơn hoặc các dự án liên quan đến tự động hóa đặc biệt.
Các đơn hàng gấp:lịch trình tăng tốc có thể được xem xét khi năng lực sản xuất và tính sẵn có của linh kiện cho phép. Ngày giao hàng nhanh được xác nhận phải được nêu trong hợp đồng mua bán thay vì giả định từ thời gian giao hàng tiêu chuẩn.
Việc sắp xếp thanh toán tiêu chuẩn làĐặt cọc 30% sau khi xác nhận đơn hàng và 70% trước khi giao hàng sau khi thử nghiệm chấp nhận tại nhà máy. Thời gian bảo hành tiêu chuẩn là12 tháng kể từ khi vận hành, tùy thuộc vào thỏa thuận mua bán cuối cùng.
Dòng FR có thể được cấu hình cho các vật liệu kim loại khác nhau, bao gồm thép cacbon, thép không gỉ, đồng, nhôm và các sản phẩm hợp kim chọn lọc. Kiểu máy phù hợp phụ thuộc vào độ bền vật liệu, kích thước ban đầu, kích thước hoàn thiện và mức giảm chứ không chỉ riêng tên vật liệu.
Có, nền tảng Máy kéo nguội xích tự động có thể được cấu hình để vẽ ống hoặc thanh đặc. Các ứng dụng dạng ống có thể yêu cầu hệ thống trục gá, trong khi bản vẽ thanh rắn sử dụng cách sắp xếp khuôn và dụng cụ tương ứng. Dụng cụ cần thiết phải được xác nhận với kích thước sản phẩm trước khi đặt hàng.
Dòng FR có thể được cấu hình cho1 đến 5 miếng mỗi chu kỳ vẽ, tùy thuộc vào model, kích thước sản phẩm và cách bố trí khuôn. Bản vẽ nhiều mảnh phù hợp nhất cho việc sản xuất lặp đi lặp lại với cùng kích thước thay vì các đơn đặt hàng lô nhỏ thường xuyên.
So sánh lực kéo yêu cầu với lực định mức của từng model. Gửi cấp độ vật liệu, kích thước ban đầu và hoàn thiện, mức giảm trên mỗi lượt và công suất yêu cầu cho nhà sản xuất để tính toán lực kéo. Chỉ chọn theo đường kính hoàn thiện có thể dẫn đến máy lớn không cần thiết hoặc không đủ khả năng kéo.
Đối với bản vẽ thông thường, đầu dẫn thường cần phải được chuẩn bị sao cho nó có thể đi vào khuôn và được giữ chặt bằng bàn trượt. Việc có cần một máy trỏ riêng biệt hay không tùy thuộc vào nguyên liệu đầu vào cũng như phương pháp chuẩn bị và cấp liệu đã chọn. Thiết bị trỏ có thể được thảo luận khi cần một dây chuyền sản xuất tích hợp.
Không nhất thiết phải như vậy. Hệ thống cấp, cắt và tiếp nhận tự động là các cấu hình tùy chọn và phải được liệt kê riêng trong báo giá. Chúng có giá trị nhất đối với các đơn hàng ổn định, số lượng lớn, trong đó việc giảm xử lý thủ công có tác động có thể đo lường được đối với hiệu quả sản xuất.
Cung cấpcấp vật liệu, OD ban đầu và độ dày thành hoặc đường kính thanh, kích thước hoàn thiện, chiều dài bản vẽ yêu cầu, khối lượng sản xuất mục tiêu, số lượng sản phẩm trên mỗi chu kỳ và nguồn điện sẵn có. Bản vẽ sản phẩm hoặc vật liệu mẫu cũng hữu ích cho việc xác nhận các yêu cầu về dụng cụ và quy trình.
Máy FR-16 đến FR-100 tiêu chuẩn thường yêu cầu30-60 ngày. Các mẫu FR-150 lớn hơn trở lên hoặc các máy có tính năng tự động hóa tùy chỉnh thường yêu cầu90-120 ngày. Giao hàng nhanh được đánh giá theo năng lực sản xuất hiện tại và tính sẵn có của linh kiện.
Địa chỉ
SỐ 163, Đường Shatong, Khu công nghiệp Shabu số 2, Thị trấn Dalang, Thành phố Đông Quan, Quảng Đông, Trung Quốc
điện thoại